 EN


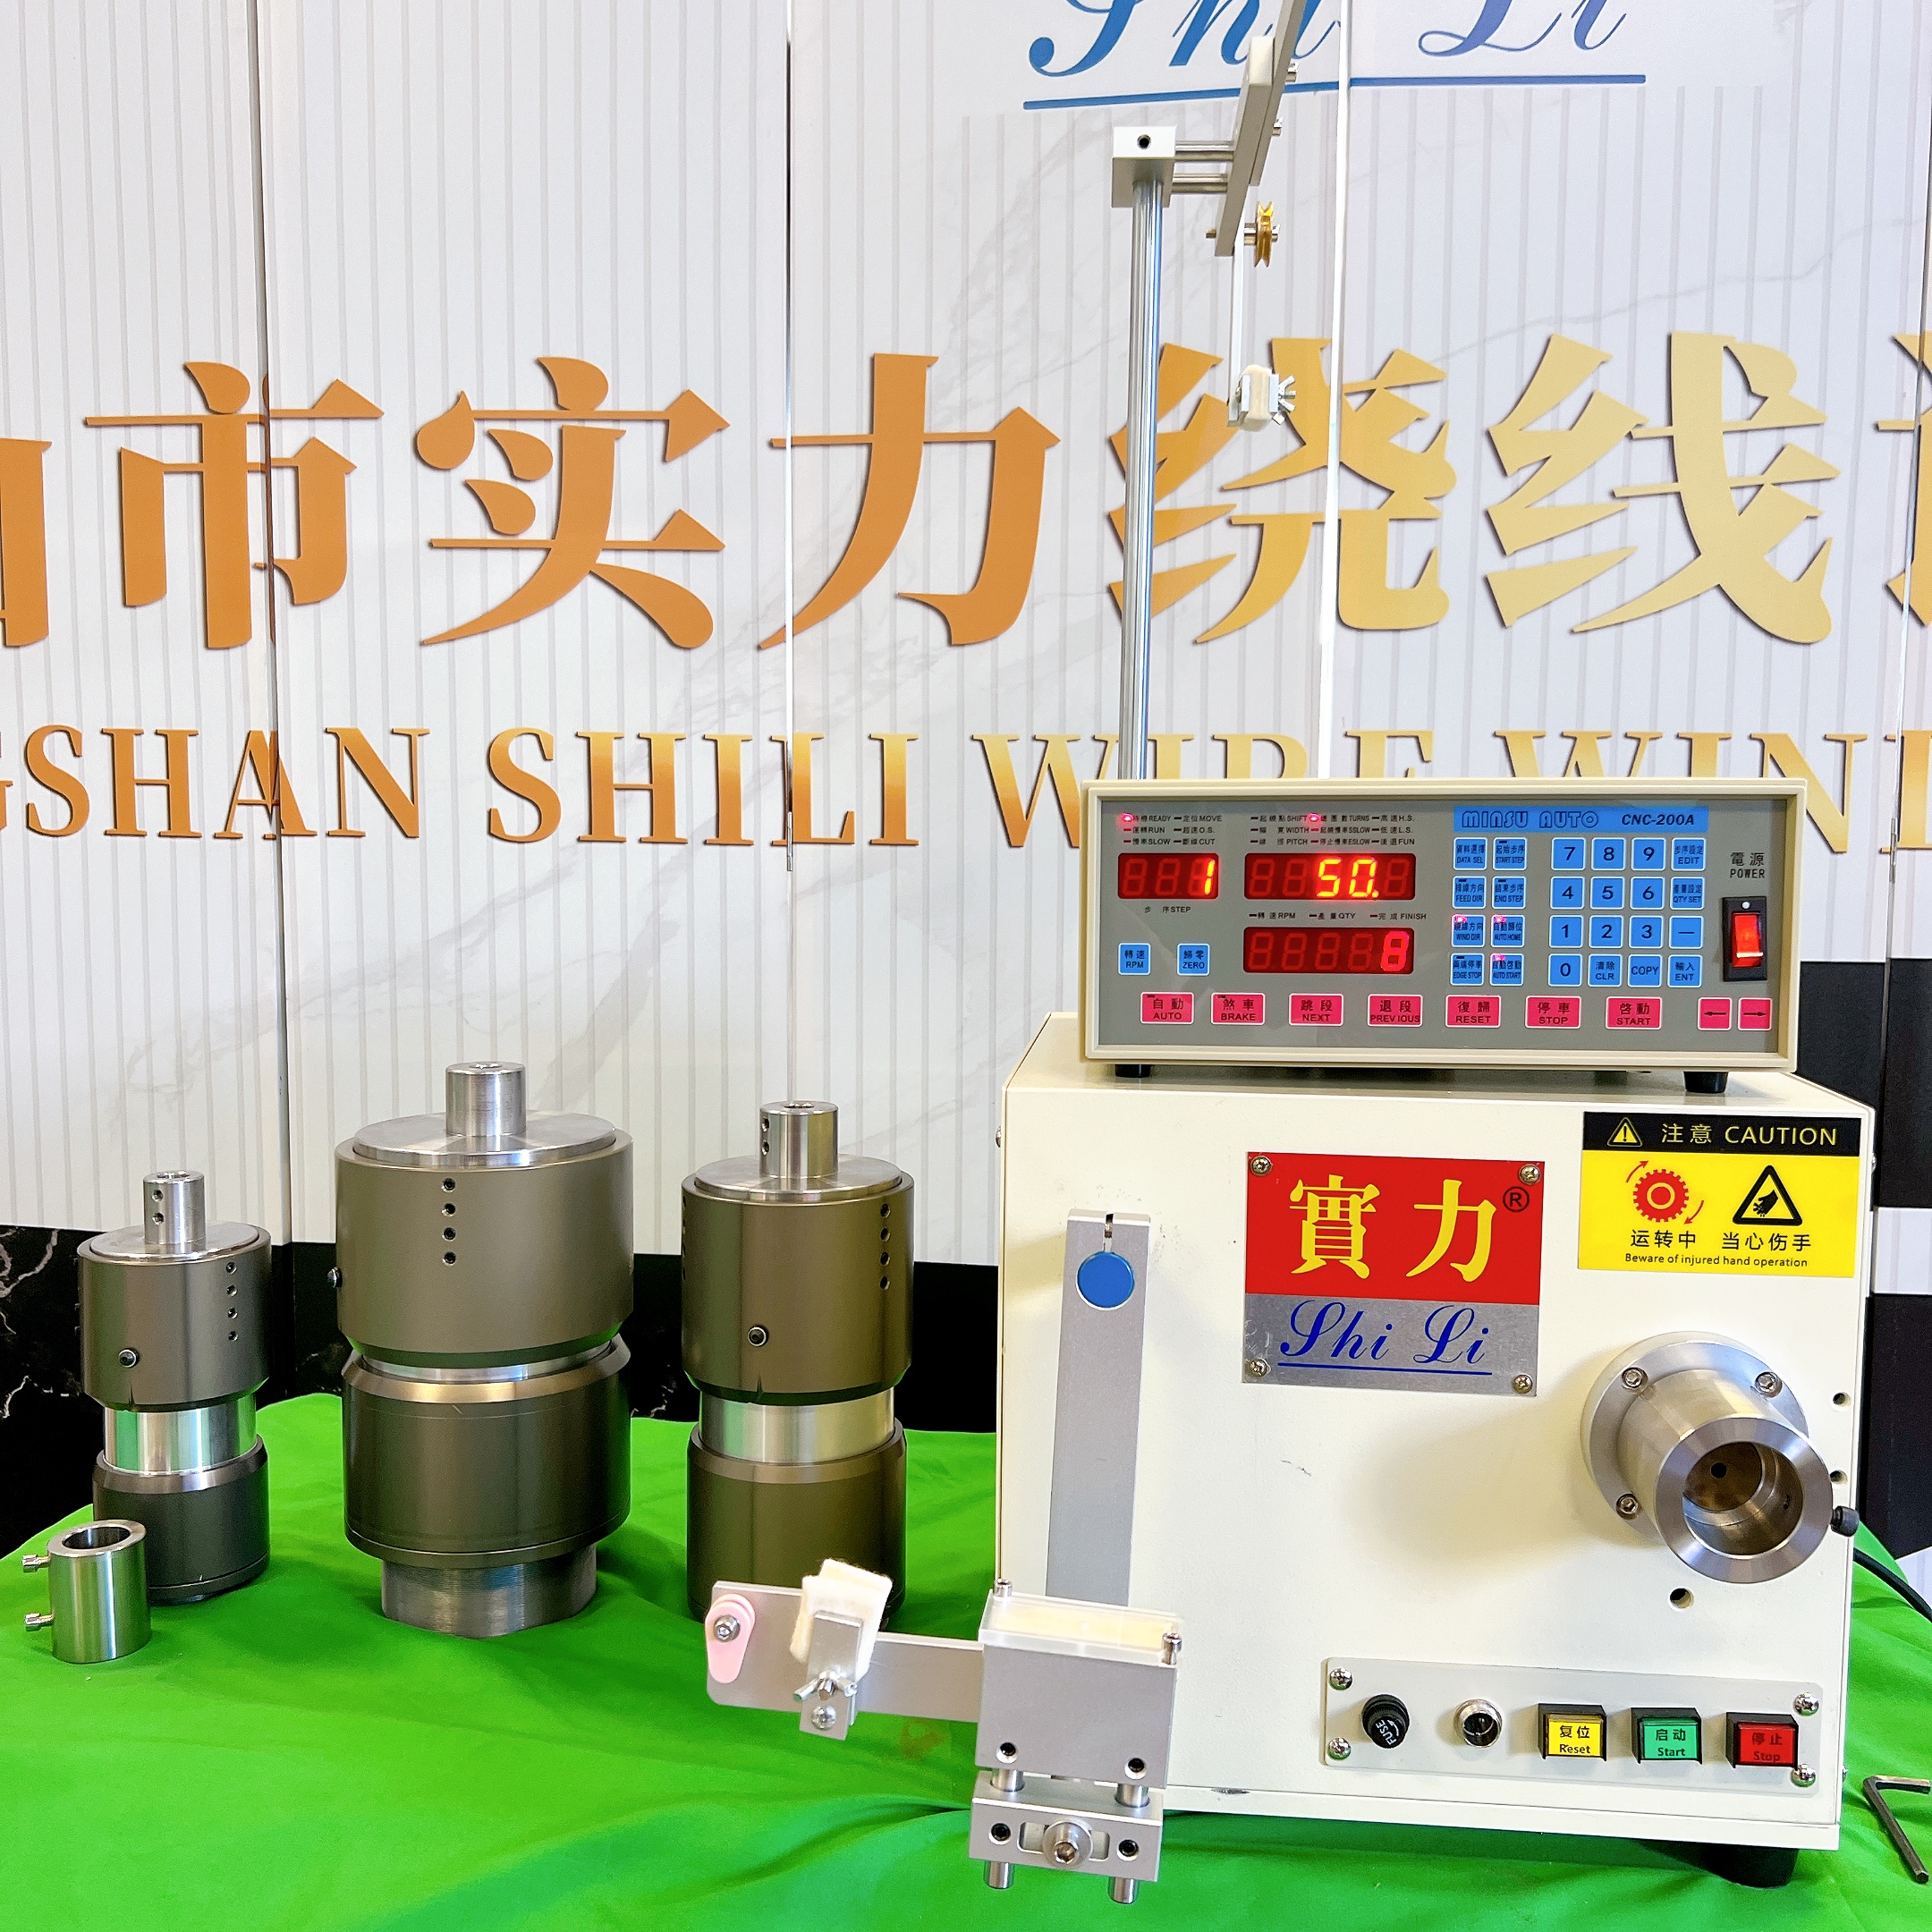
Att driva en höghastighetslindningsmaskin kräver precision i balanseringen av två kritiska parametrar: rotationshastighet och materialspänning. Dessa faktorer påverkar direkt produktkvaliteten, produktionseffektiviteten och utrustningens livslängd. Utan korrekt samordning leder för hög hastighet till lösavvikling eller materialbrott, medan otillräcklig spänning ger dålig lagerdefinition och försämrad elektrisk prestanda. Industriella tillverkare förstår att behärskning av denna balans är avgörande för konsekvent lindningskvalitet och minskad driftstopp i moderna tillverkningsmiljöer.
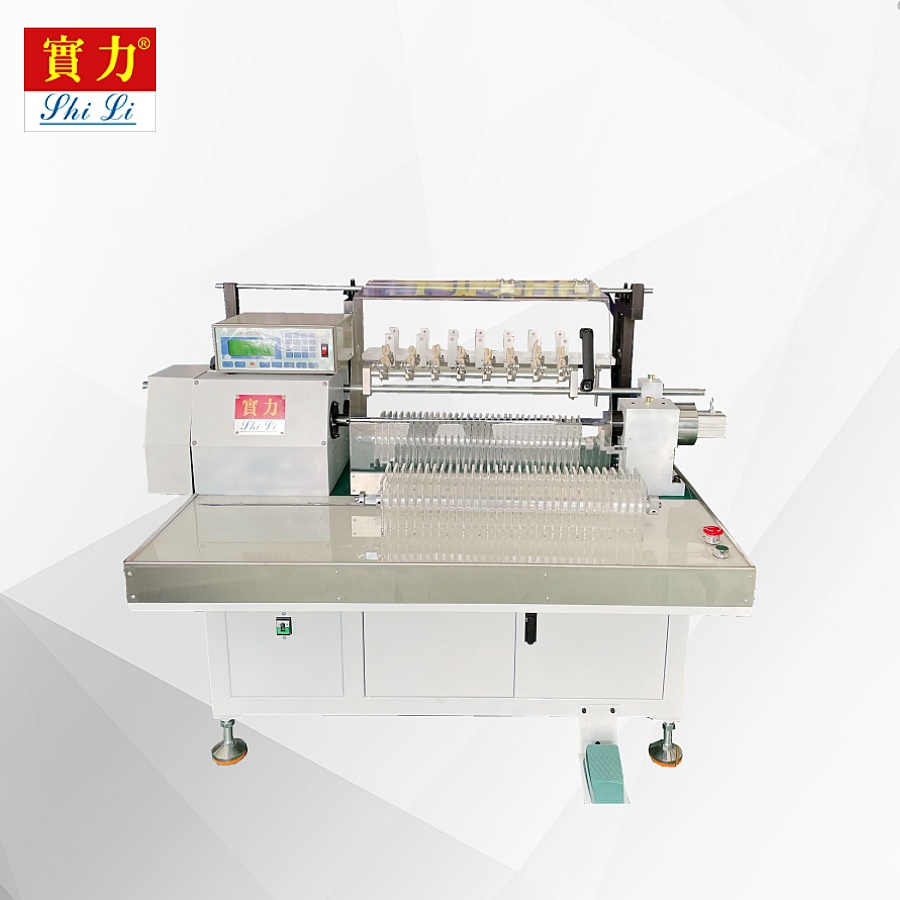
En höghastighetslindningsmaskin fungerar inom en prestandaprofil som definieras av materialens egenskaper, spännens kapacitet och termiska begränsningar. Operatörer måste förstå hur hastighet och spänning interagerar dynamiskt under produktionscykler. När spänningsinställningarna förblir oförändrade samtidigt som hastigheten ökar försämras lindningsjämnheten. Omvänt kan en spänning som är tillräcklig vid låga hastigheter orsaka materialpåverkan eller bristning vid högre rotationshastigheter. Att uppnå denna jämvikt kräver systematiska mätningar, justeringsprotokoll och övervakning i realtid under hela produktionsloppet.
Förståelse av centrala driftparametrar
Hastighetsdynamik i höghastighetslindningsmaskiner
Rotationshastigheten i en höghastighetslindningsmaskin påverkar direkt precisionen i materiallagringen och produktionsgenomströmningen. Högre hastigheter förkortar produktionscyklerna, men kräver proportionella ökningar av kontrollnoggrannheten. De flesta höghastighetslindningsmaskinsystem arbetar inom området 500–5000 varv per minut, beroende på trådets tjocklek och materialtyp. Att överskrida de optimala hastighetsgränserna ger upphov till centrifugalkrafter som destabiliserar materialplaceringen och försämrar spolgeometrin. Operatörer måste kalibrera hastighetsinställningarna baserat på tråddiameter, materialens sammansättning och den krävda lindningstätheten för att förhindra kvalitetsförsämring.
Spännkontrollmekanismer
Effektiv spänningshantering i en höghastighetsvikningsmaskin säkerställer enhetlig trådplacering och förhindrar glidning eller bristning. Spänningsregleringssystem använder vanligtvis bromsmechanismer, dansarmar eller magnetiska kopplingar för att upprätthålla en konstant dragkraft under hela produktionen. Det korrekta spänningsvärdet beror på materialets draghållfasthet, önskad lindningstäthet och axelns accelerationshastigheter. En höghastighetsvikningsmaskin som drivs utan exakt spänningsreglering ger ojämn lageravstånd, vilket minskar den elektriska prestandan och den mekaniska tillförlitligheten. Spänningsgivare ger realtidsåterkoppling, så att operatörer kan justera parametrar innan kvalitetsproblem uppstår under produktionscyklerna.
Optimeringsstrategier för balanserad drift
Synkroniserade hastighets-spänningsjusteringsprotokoll
Att balansera hastighet och spänning i en höghastighetsvikningsmaskin kräver en systematisk ansats till parameterberoende. När spindelhastigheten ökas måste spänningen öka proportionellt för att bibehålla materialkontrollen och förhindra glidning. Branschens bästa praxis innebär att fastställa grundläggande spänningsvärden vid låga hastigheter och sedan stegvis öka båda parametrarna samtidigt under accelerationsfaserna. En höghastighetsvikningsmaskin utrustad med programmerbara logikstyrningar (PLC) gör det möjligt for operatörer att definiera hastighets-spänningskurvor som automatiskt justerar inställningarna under hela produktionscykeln. Denna synkroniserade ansats minskar manuell ingripande och minimerar övergångszoner där kvalitetsförsämring vanligtvis uppstår.
Övervakning och återkopplingssystem i realtid
Modern installationer av höghastighetsvikningsmaskiner inkluderar spännningssensorer, tachometer och lastceller som ger kontinuerliga prestandadata. Övervakning i realtid gör att operatörer kan upptäcka avvikelsemönster innan de genererar skrotmaterial. När spännningssensorer indikerar svängningar utanför acceptabla intervall kan höghastighetsvikningsmaskinen automatiskt kompensera genom att justera bromskraften eller kopplingens ingrepp. Tachometerfeedback bekräftar stabiliteten i spindelns varvtal och förhindrar accelerationsoverskridanden som destabiliserar materialplaceringen. Genom att integrera dessa sensorer i centrala styrsystem möjliggörs dataloggningsfunktioner för kvalitetsgranskningar och planering av förutsägande underhåll. Kombinationen av sensordata och stängd-loop-styrning säkerställer konsekvent vikningskvalitet över olika produktionspartier.
Materialspecifika överväganden och praktisk implementering
Tråddiameter och anpassning av materialgenskaper
Olika trådmaterial och trådstorlekar kräver olika kombinationer av hastighet och spänning i en höghastighetslindningsmaskin. Koppartråd tål högre spänningar än aluminium på grund av dess bättre draghållfasthet, vilket möjliggör snabbare produktionshastigheter utan risk för bristning. Fina trådstorlekar kräver lägre absoluta spänningsvärden men högre relativa kraftvärden för att förhindra glidning och säkerställa exakt lageravstånd. När man byter mellan olika materialtyper på en höghastighetslindningsmaskin måste operatörer omkalibrera både hastighets- och spänningsparametrar baserat på etablerade materialprofiler. Felaktiga inställningar under byten utgör en huvudsaklig orsak till produktionsförluster och kvalitetsproblem i höghastighetsmiljöer.
Värmehantering och överväganden för förlängd drifttid
Drift av en höghastighetslindningsmaskin över längre tid genererar värme genom friktion och mekanisk påverkan, vilket påverkar materialens egenskaper och styrsystemets prestanda. Trådmaterialet blir mjukare när temperaturen stiger, vilket minskar draghållfastheten och kräver en minskning av spänningsvärdena. Spindellager utsätts för termisk utvidgning under långa produktionsskift, vilket potentiellt kan påverka rotationsstabiliteten och hastighetskonsekvensen. En höghastighetslindningsmaskin måste därför integrera kylsystem eller schemalagda pauser för att bibehålla termisk stabilitet under långa produktionsskift. Operatörer bör övervaka temperaturtrenderna för lagren och vidta förebyggande kylningsåtgärder för att säkerställa prestandakvalitet och utrustningens livslängd. 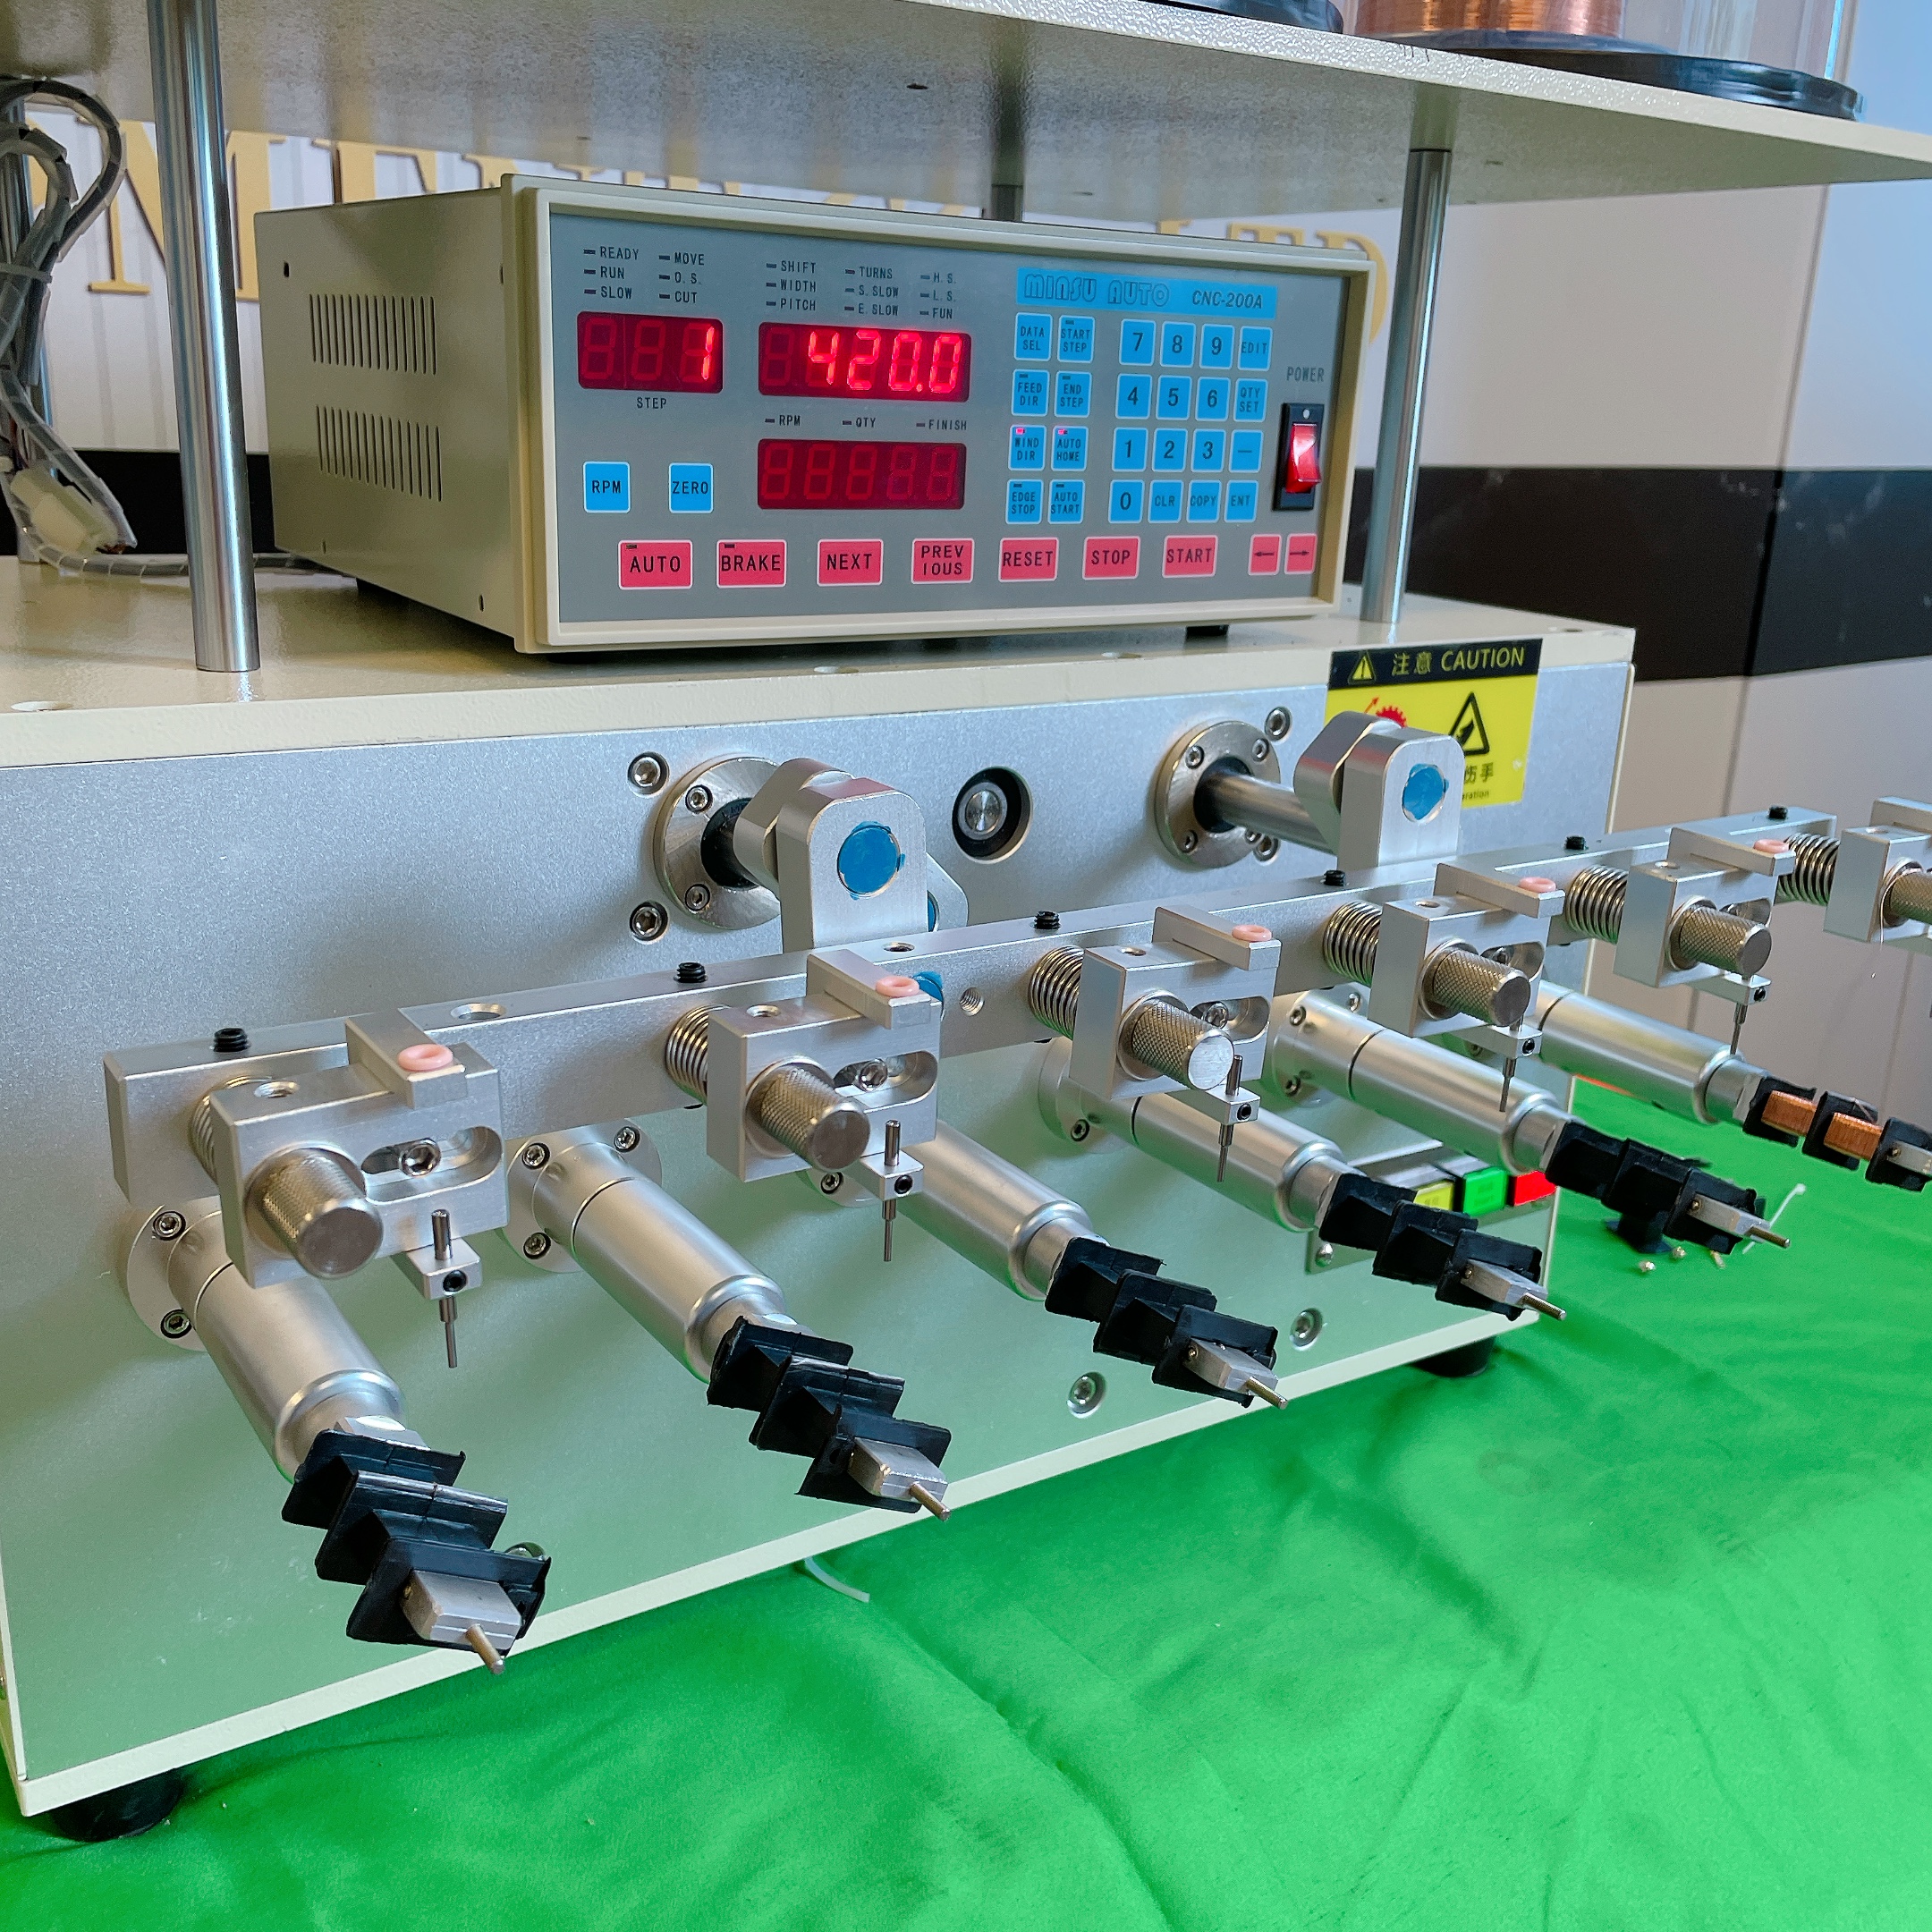
Vanliga frågor
Vad händer om spänningen överskrider optimala nivåer i en höghastighetslindningsmaskin?
För högt spänningsvärde i en höghastighetsvikningsmaskin orsakar trådbrott, minskar livslängden för axellager genom ökad belastningspåverkan och skapar för högt tryck på materialytorna, vilket kan leda till ytskador eller deformation. Spolstrukturen blir överdrivet komprimerad, vilket potentiellt försämrar de elektriska prestandaegenskaperna och ökar risken för kortslutning i motor- eller transformatorapplikationer. Operatörer bör fastställa övre spänningsgränser baserat på materialens draghållfasthetsspecifikationer och noga övervaka larmtrösklarna.
Hur påverkar tråddiametern hastighetsinställningarna på en höghastighetsvikningsmaskin?
Finare tråddiametrar kräver lägre rotationshastigheter för att bibehålla exakt lagsdefinition och förhindra glidning inom lindningshuvudet. En höghastighetslindningsmaskin som är konfigurerad för tunn tråd fungerar vanligtvis vid 30 till 50 procent av maxhastigheten för att säkerställa noggrannhet. Tjockare tråd tolererar snabbare hastigheter eftersom materialstyvheten och trögheten ger större motstånd mot centrifugalförskjutning. Hastighetsvalet påverkar direkt produktionsgenomströmningen, så materialtjocklek utgör en primär begränsning för uppnåbara cykeltider.
Kan automatiska spännkontrollsystem anpassa sig till hastighetsändringar på en höghastighetslindningsmaskin?
Ja, moderna installationer av höghastighetsvikningsmaskiner med programmerbara styrdon kan utföra automatiserade spänningsjusteringar som är synkroniserade med förändringar i hastighetsprofilen. Dessa system lagrar materialspecifika hastighets-spänningskurvor som utlöser proportionella justeringar när spindelns acceleration fortskrider genom produktionsfaserna. Återkoppling från slutna styrloopar med sensorer möjliggör realtidskompensering för avvikelser och säkerställer konsekvent vikningskvalitet under hela produktionscykeln utan manuell ingripande från operatören.