 EN


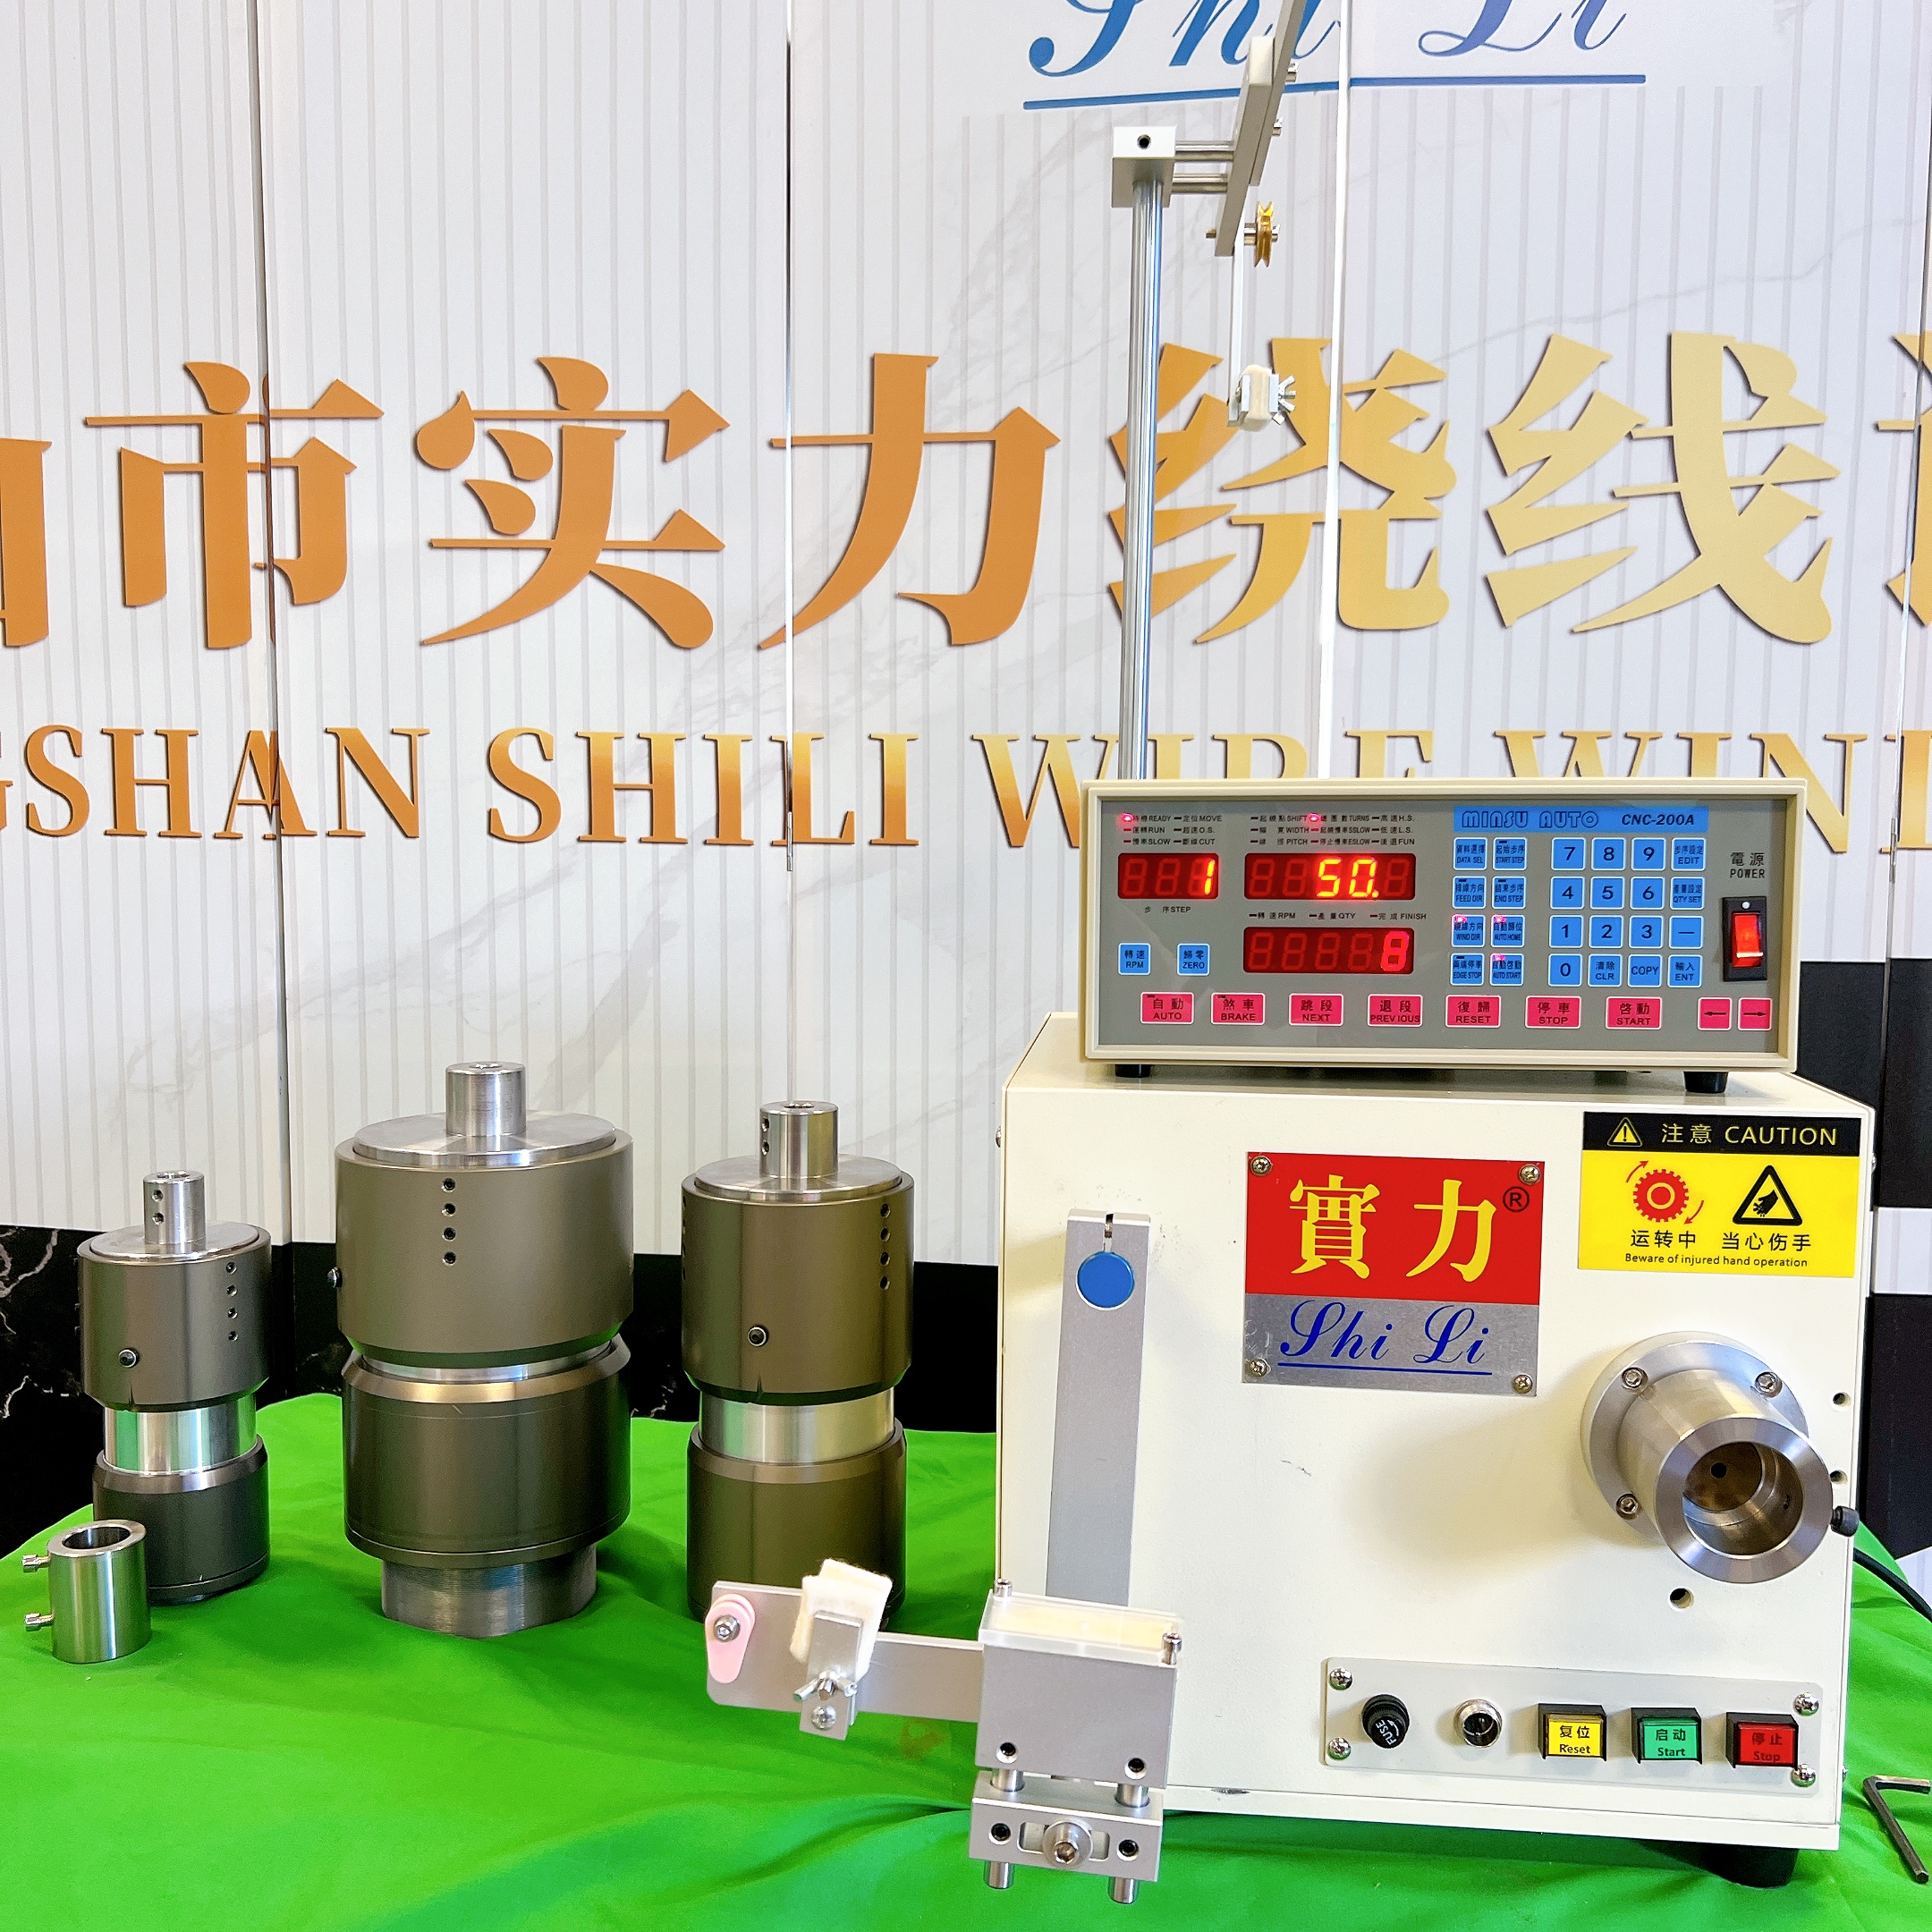
Üzemeltetés a nagysebességű tekercselő gép a két kulcsfontosságú paraméter – a forgási sebesség és az anyag feszültsége – pontos egyensúlyozását igényli. Ezek a tényezők közvetlenül befolyásolják a termékminőséget, a gyártási hatékonyságot és a berendezés élettartamát. Megfelelő koordináció hiányában a túlzott sebesség laza tekercselést vagy anyagtörést eredményez, míg a elégtelen feszültség rossz rétegdefiníciót és az elektromos teljesítmény romlását okozza. Az ipari gyártók jól tudják, hogy ezen egyensúly elsajátítása elengedhetetlen a konzisztens tekercselési minőség és a leállások csökkentése érdekében a modern gyártási környezetben.
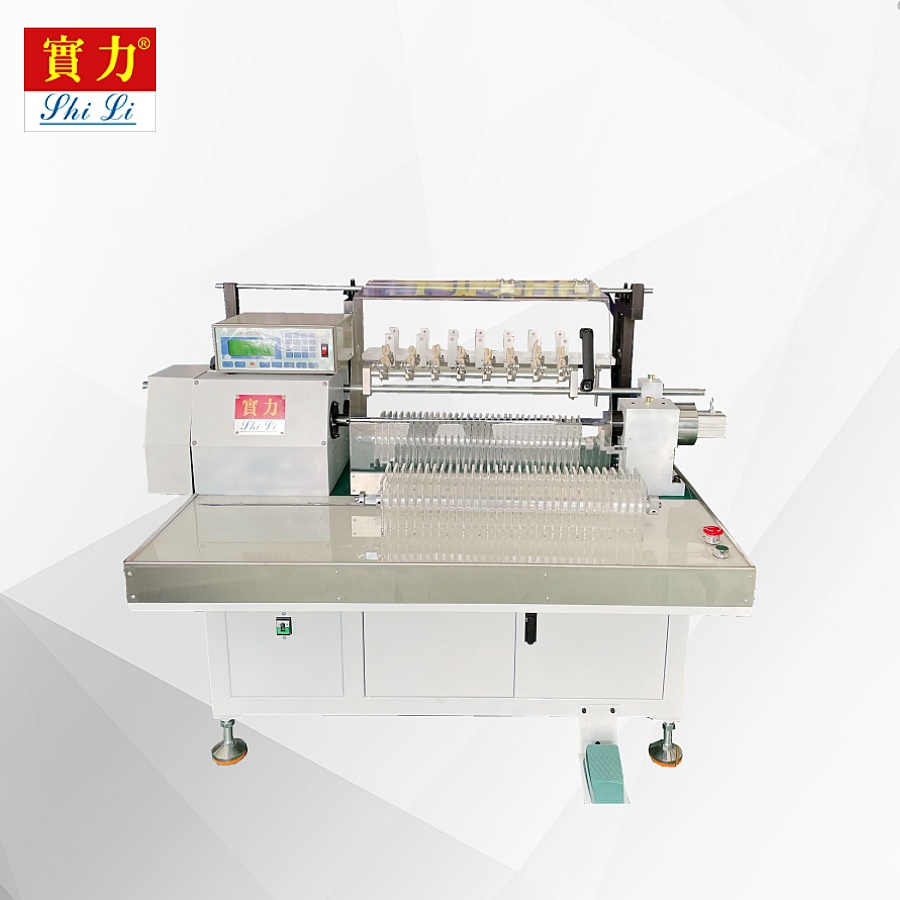
Egy nagysebességű tekercselőgép működési tartománya a nyersanyag tulajdonságaitól, a tengelyek képességeitől és a hőmérsékleti korlátozásoktól függ. A kezelőknek érteniük kell, hogyan hatnak egymásra a sebesség és a feszítés dinamikusan a gyártási ciklusok során. Ha a feszítés beállítása állandó marad, miközben a sebesség növekszik, a tekercselés egyenletessége romlik. Ugyanakkor egy alacsony sebességnél megfelelő feszítés magasabb forgási sebességnél anyagfeszültséget vagy szakadást okozhat. Ennek az egyensúlynak az eléréséhez rendszeres mérések, beállítási protokollok és valós idejű figyelés szükséges a teljes gyártási folyamat során.
A fő működési paraméterek megértése
A nagysebességű tekercselőgépek sebességdinamikája
A forgósebesség egy nagysebességű tekercselőgépen közvetlenül befolyásolja az anyagrétegek elhelyezésének pontosságát és a gyártási teljesítményt. A magasabb sebességek gyorsítják a gyártási ciklusokat, de arányosan növekvő vezérlési pontosságot igényelnek. A legtöbb nagysebességű tekercselőgép-rendszer 500–5000 fordulat/perc tartományban működik, attól függően, hogy milyen vastagságú vezeték és milyen anyag típusa kerül feldolgozásra. Az optimális sebességhatárok túllépése centrifugális erőket idéz elő, amelyek instabillá teszik az anyag elhelyezését, és károsítják a tekercsek geometriáját. A kezelőknek a vezeték átmérője, az anyag összetétele és a szükséges tekercselési sűrűség alapján kell kalibrálniuk a sebességbeállításokat annak érdekében, hogy elkerüljék a minőségromlást.
Feszültség-vezérlési mechanizmusok
Az erősen gyorsan forgó tekercselőgépek hatékony feszültség-kezelése biztosítja az egyenletes vezeték-elhelyezést, és megakadályozza a csúszást vagy a törést. A feszültség-szabályozó rendszerek általában fékrendszereket, táncoló karokat vagy mágneses kuplungokat alkalmaznak a húzóerő egyenletes fenntartásához a teljes gyártási folyamat során. A megfelelő feszültség-érték a anyag szakítószilárdságától, a kívánt tekercs-sűrűségtől és a orsó gyorsulási arányától függ. Egy pontos feszültség-szabályozás nélkül működő gyorsan forgó tekercselőgép nem egyenletes réteg-távolságot eredményez, ami csökkenti az elektromos teljesítményt és a mechanikai megbízhatóságot. A feszültség-érzékelők valós idejű visszajelzést nyújtanak, lehetővé téve a műszaki személyzet számára a paraméterek beállítását, mielőtt minőségi problémák jelentkeznének a gyártási ciklusok során.
Kiegyensúlyozott működés optimalizálási stratégiái
Szinkronizált sebesség–feszültség-beállítási protokollok
A sebesség és a feszültség kiegyensúlyozása egy nagysebességű tekercselő gépen rendszerszerű megközelítést igényel a paraméterek közötti kölcsönös függőség kezelésére. Amikor növeljük a tengely sebességét, a feszültséget arányosan növelni kell a anyag ellenőrzésének fenntartása és a csúszás megelőzése érdekében. Az ipari legjobb gyakorlat szerint alapfeszültség-értékeket kell meghatározni alacsony sebességeknél, majd gyorsítási fázisokban mindkét paramétert egyidejűleg, fokozatosan növelni. Egy nagysebességű tekercselő gép, amely programozható logikai vezérlőkkel (PLC-kkel) van felszerelve, lehetővé teszi a műszaki személyzet számára, hogy sebesség–feszültség-görbéket határozzon meg, amelyek automatikusan módosítják a beállításokat az egész gyártási ciklus során. Ez a szinkronizált megközelítés csökkenti a manuális beavatkozást, és minimalizálja az átmeneti zónákat, ahol általában minőségi romlás lép fel.
Valós idejű figyelési és visszacsatolási rendszerek
A modern, nagysebességű tekercselőgép-beállításokba feszültségérzékelőket, fordulatszámmérőket és terhelésmérő cellákat építenek be, amelyek folyamatos teljesítményadatokat szolgáltatnak. A valós idejű figyelés lehetővé teszi az üzemeltetők számára, hogy eltérési mintákat észleljenek még mielőtt hulladékanyag keletkezne. Amikor a feszültségérzékelők a megengedett tartományon kívüli ingadozást jeleznek, a nagysebességű tekercselőgép automatikusan kompenzálhat a fék erő vagy a tengelykapcsoló kapcsolódásának módosításával. A fordulatszámmérő visszajelzése megerősíti a orsó forgási sebességének stabilitását, és megakadályozza a gyorsítás túllendülését, amely zavarja az anyag elhelyezését. Az ilyen érzékelők integrálása központosított vezérlőrendszerekbe lehetővé teszi az adatok naplózását minőségi ellenőrzések és előrejelző karbantartási tervezés céljából. Az érzékelők visszajelzésének és a zárt hurkú vezérlésnek a kombinációja biztosítja a kötött minőség egyenletességét a termelési tételenként.
Az anyaghoz igazított szempontok és a gyakorlati megvalósítás
Huzalméret és anyagtulajdonságokhoz való alkalmazkodás
Különböző vezetékanyagok és keresztmetszetek eltérő sebesség-feszítés kombinációkat igényelnek a nagysebességű tekercselőgépek környezetében. A rézvezeték magasabb feszítést bír el, mint az alumínium, mivel szakítószilárdsága jobb, így gyorsabb gyártási sebességgel is lehet dolgozni törésveszély nélkül. A vékony keresztmetszetű vezetékek esetében alacsonyabb abszolút feszítés szükséges, de magasabb relatív erőértékek szükségesek a csúszás megelőzésére és a pontos rétegtávolság biztosítására. Amikor egy nagysebességű tekercselőgépen anyagtípust váltanak, az üzemeltetőknek újra kell kalibrálniuk a sebesség- és feszítésparamétereket az adott anyagprofilok alapján. A hibás beállítások anyagtípus-váltáskor a fő termelési veszteségek és minőségi problémák forrásai nagysebességű környezetben.
Hőkezelés és hosszabb üzemidő figyelembevétele
A nagy sebességű tekercselőgépek folyamatos üzemelése súrlódás és mechanikai feszültség révén hőt termel, amely befolyásolja az anyag tulajdonságait és a vezérlőrendszer teljesítményét. A huzalanyag hőmérséklet-emelkedéskor lágyul, csökken a szakítószilárdsága, és ezért a feszítési értékeket lefelé kell állítani. A tengelycsapágyak hosszabb gyártási ciklusok alatt hőtágulást szenvednek, ami potenciálisan befolyásolhatja a forgásstabilitást és a sebességállandóságot. Egy nagy sebességű tekercselőgépnek hűtőrendszereket vagy üzemidő-szüneteket kell tartalmaznia a hőmérsékleti stabilitás fenntartásához hosszabb termelési műszakok során. Az üzemeltetőknek figyelniük kell a csapágyhőmérséklet-időbeli tendenciáit, és megelőző hűtési intézkedéseket kell bevezetniük a teljesítményminőség és a berendezés élettartamának megőrzése érdekében. 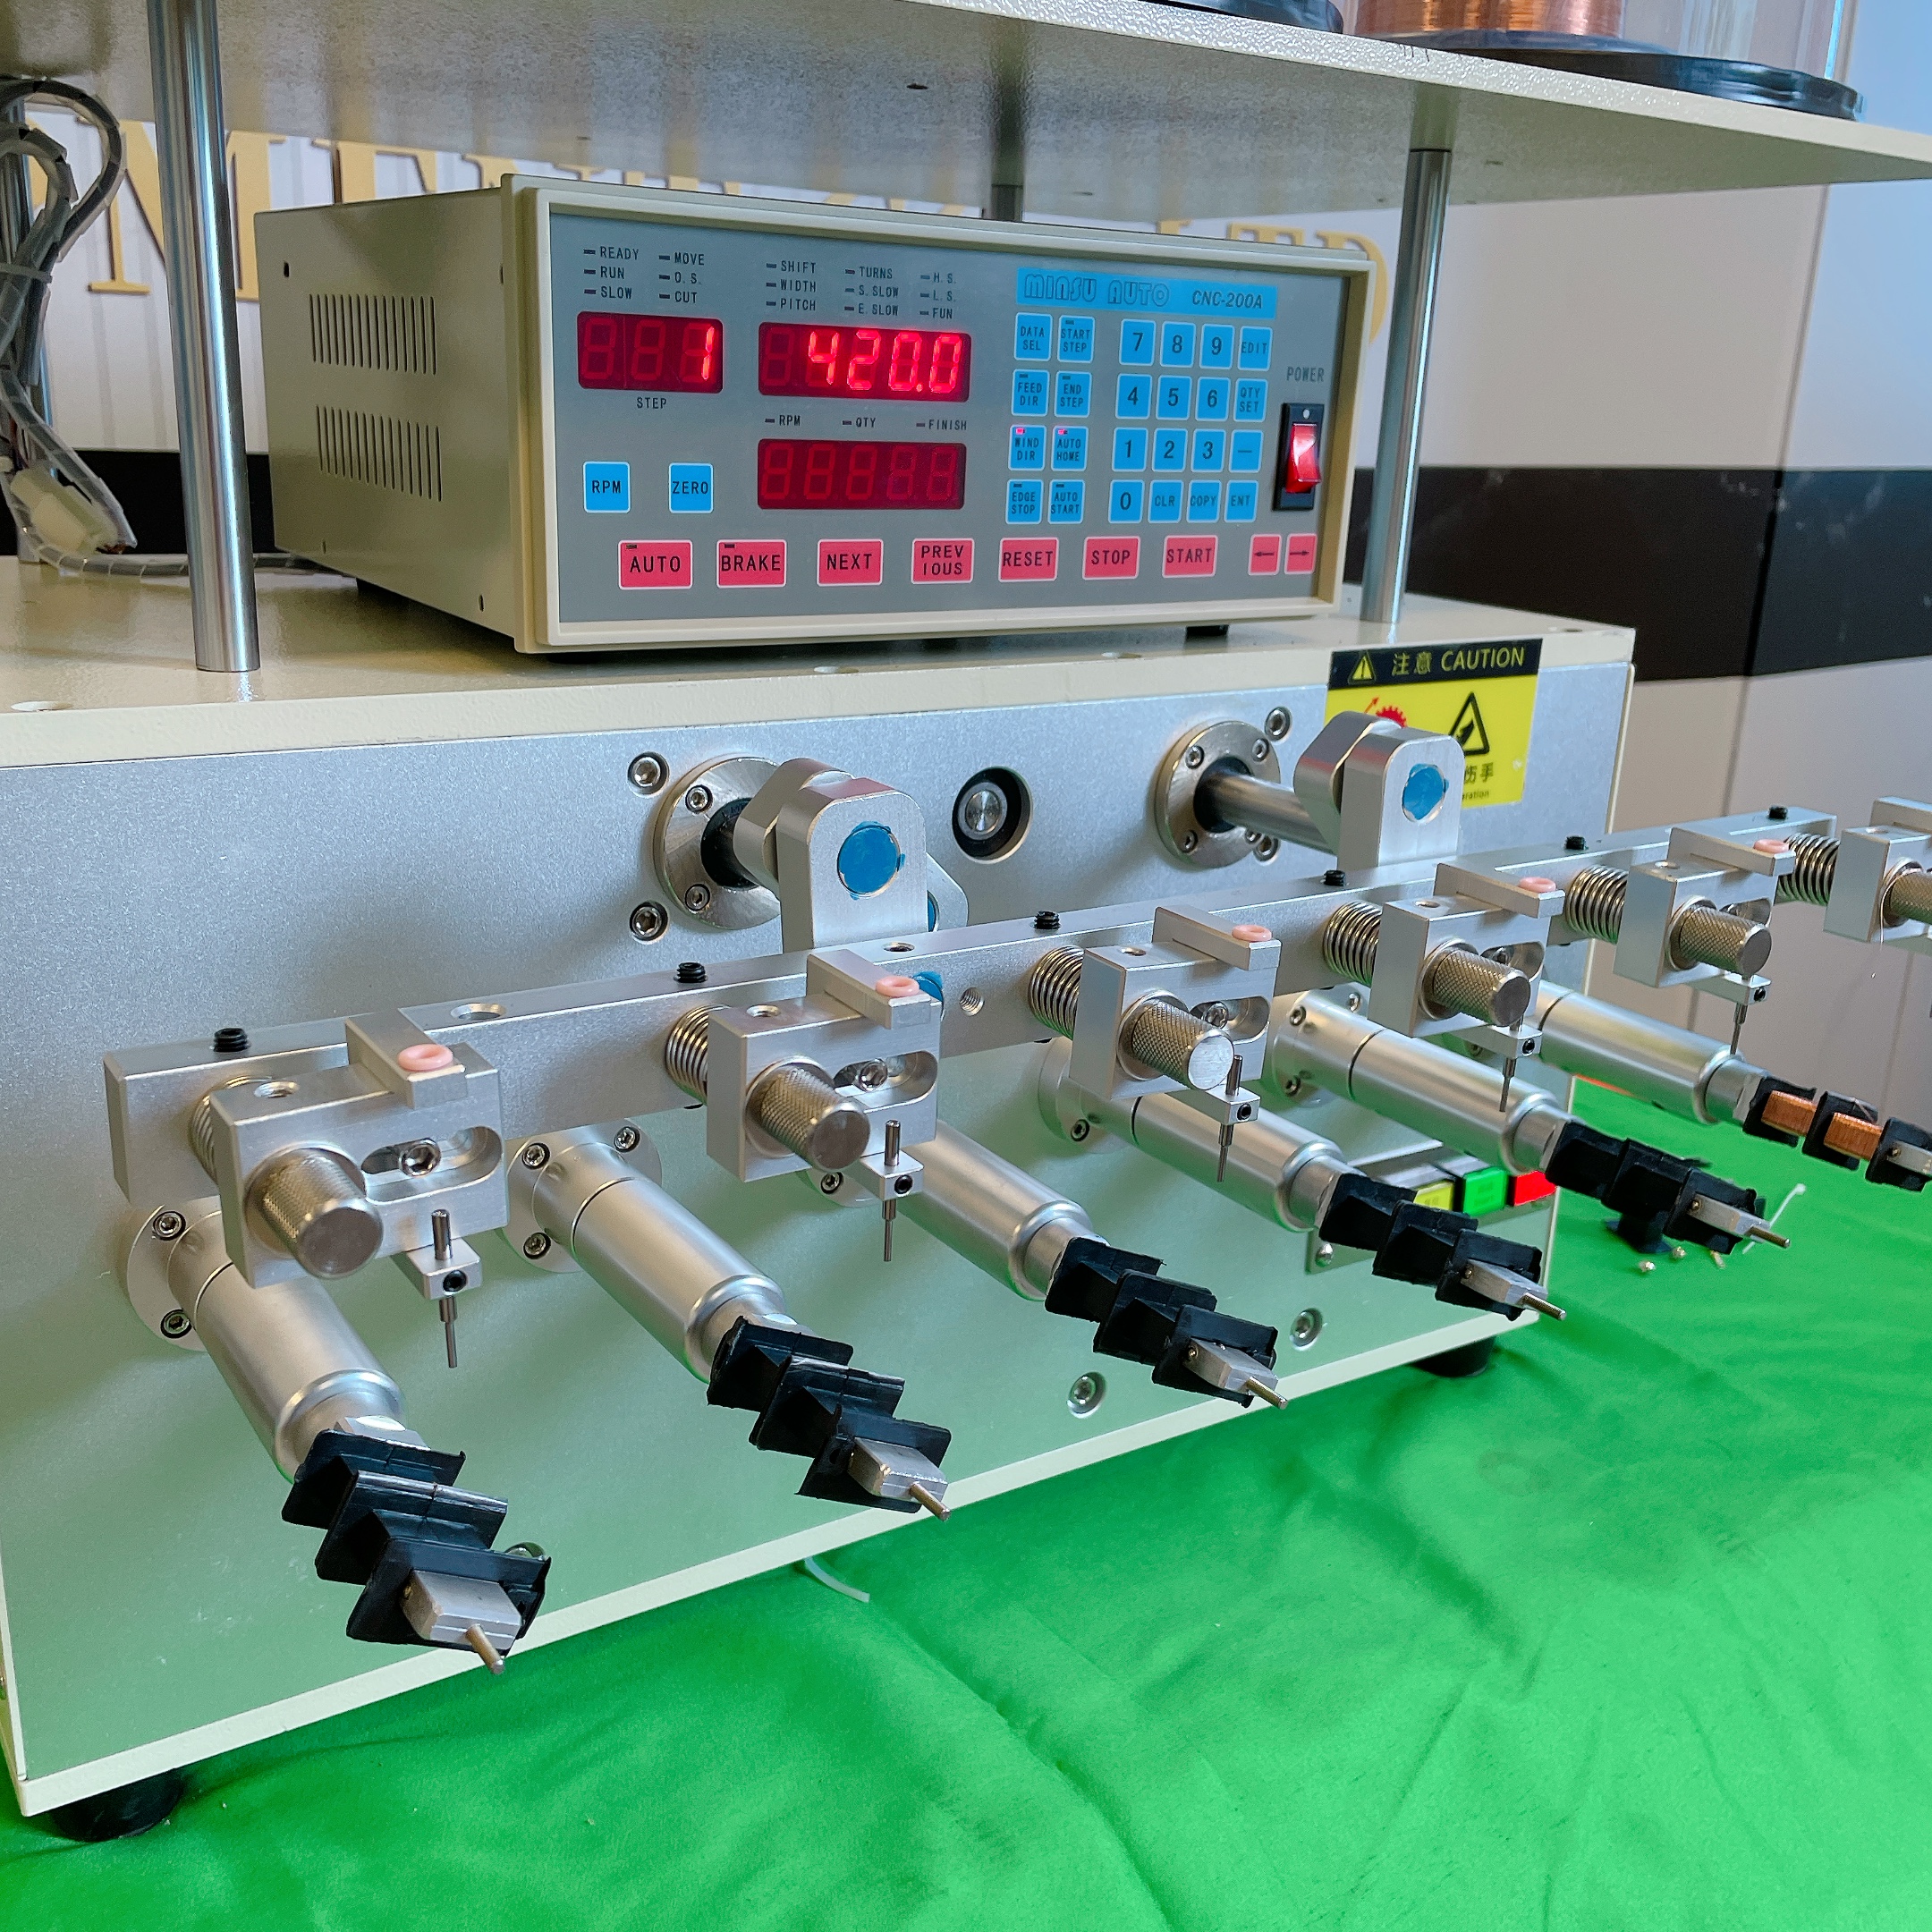
GYIK
Mi történik, ha a feszítés meghaladja az optimális szintet egy nagy sebességű tekercselőgépen?
A túl nagy feszültség egy nagysebességű tekercselőgépen vezet a vezeték elszakadásához, csökkenti a tengelycsapágyak élettartamát a megnövekedett terhelési feszültség miatt, és túlzott nyomást gyakorol az anyag felületére, ami felületi károsodást vagy deformációt eredményezhet. A tekercs szerkezete túlságosan összenyomódik, ami potenciálisan károsítja az elektromos teljesítményjellemzőket, és növeli a rövidzárlat kockázatát motor- vagy transzformátoralkalmazásokban. A működtetőknek a nyersanyag húzószilárdságának specifikációi alapján kell meghatározniuk a feszültség felső határértékeit, és figyelniük kell a riasztási küszöbértékeket.
Hogyan befolyásolja a vezeték átmérője a sebességbeállításokat egy nagysebességű tekercselőgépen?
A finomabb vezetékekhez kisebb forgási sebességek szükségesek a pontos rétegdefiníció fenntartásához és a csúszás megelőzéséhez a tekercselőfejben. Egy finom vezetékhez konfigurált nagysebességű tekercselőgép általában a maximális sebesség 30–50 százalékán működik a pontosság biztosítása érdekében. A vastagabb vezetékek nagyobb sebességeket is elviselnek, mert az anyag merevsége és tehetetlensége nagyobb ellenállást nyújt a centrifugális elmozdulással szemben. A sebesség kiválasztása közvetlenül befolyásolja a gyártási teljesítményt, ezért az anyag vastagsága a fő korlátozó tényező a megvalósítható ciklusidők tekintetében.
Képesek az automatikus feszítésvezérlő rendszerek alkalmazkodni a sebességváltozásokhoz egy nagysebességű tekercselőgépen?
Igen, a modern, nagysebességű tekercselőgép-felszerelések programozható vezérlőkkel automatizált feszítési beállításokat hajthatnak végre, amelyek szinkronizálva vannak a sebességprofil változásaival. Ezek a rendszerek anyagspecifikus sebesség–feszítés görbéket tárolnak, amelyek arányos beállításokat indítanak el, ahogy a orsó gyorsulása végigfut a gyártási fázisokon. A zárt hurkú érzékelővisszacsatolás lehetővé teszi a valós idejű korrekciót a kitérések esetén, így a tekercselési minőség egész a gyártási ciklus során állandó marad manuális operátori beavatkozás nélkül.
Tartalomjegyzék
- A fő működési paraméterek megértése
- Kiegyensúlyozott működés optimalizálási stratégiái
- Az anyaghoz igazított szempontok és a gyakorlati megvalósítás
-
GYIK
- Mi történik, ha a feszítés meghaladja az optimális szintet egy nagy sebességű tekercselőgépen?
- Hogyan befolyásolja a vezeték átmérője a sebességbeállításokat egy nagysebességű tekercselőgépen?
- Képesek az automatikus feszítésvezérlő rendszerek alkalmazkodni a sebességváltozásokhoz egy nagysebességű tekercselőgépen?