 EN


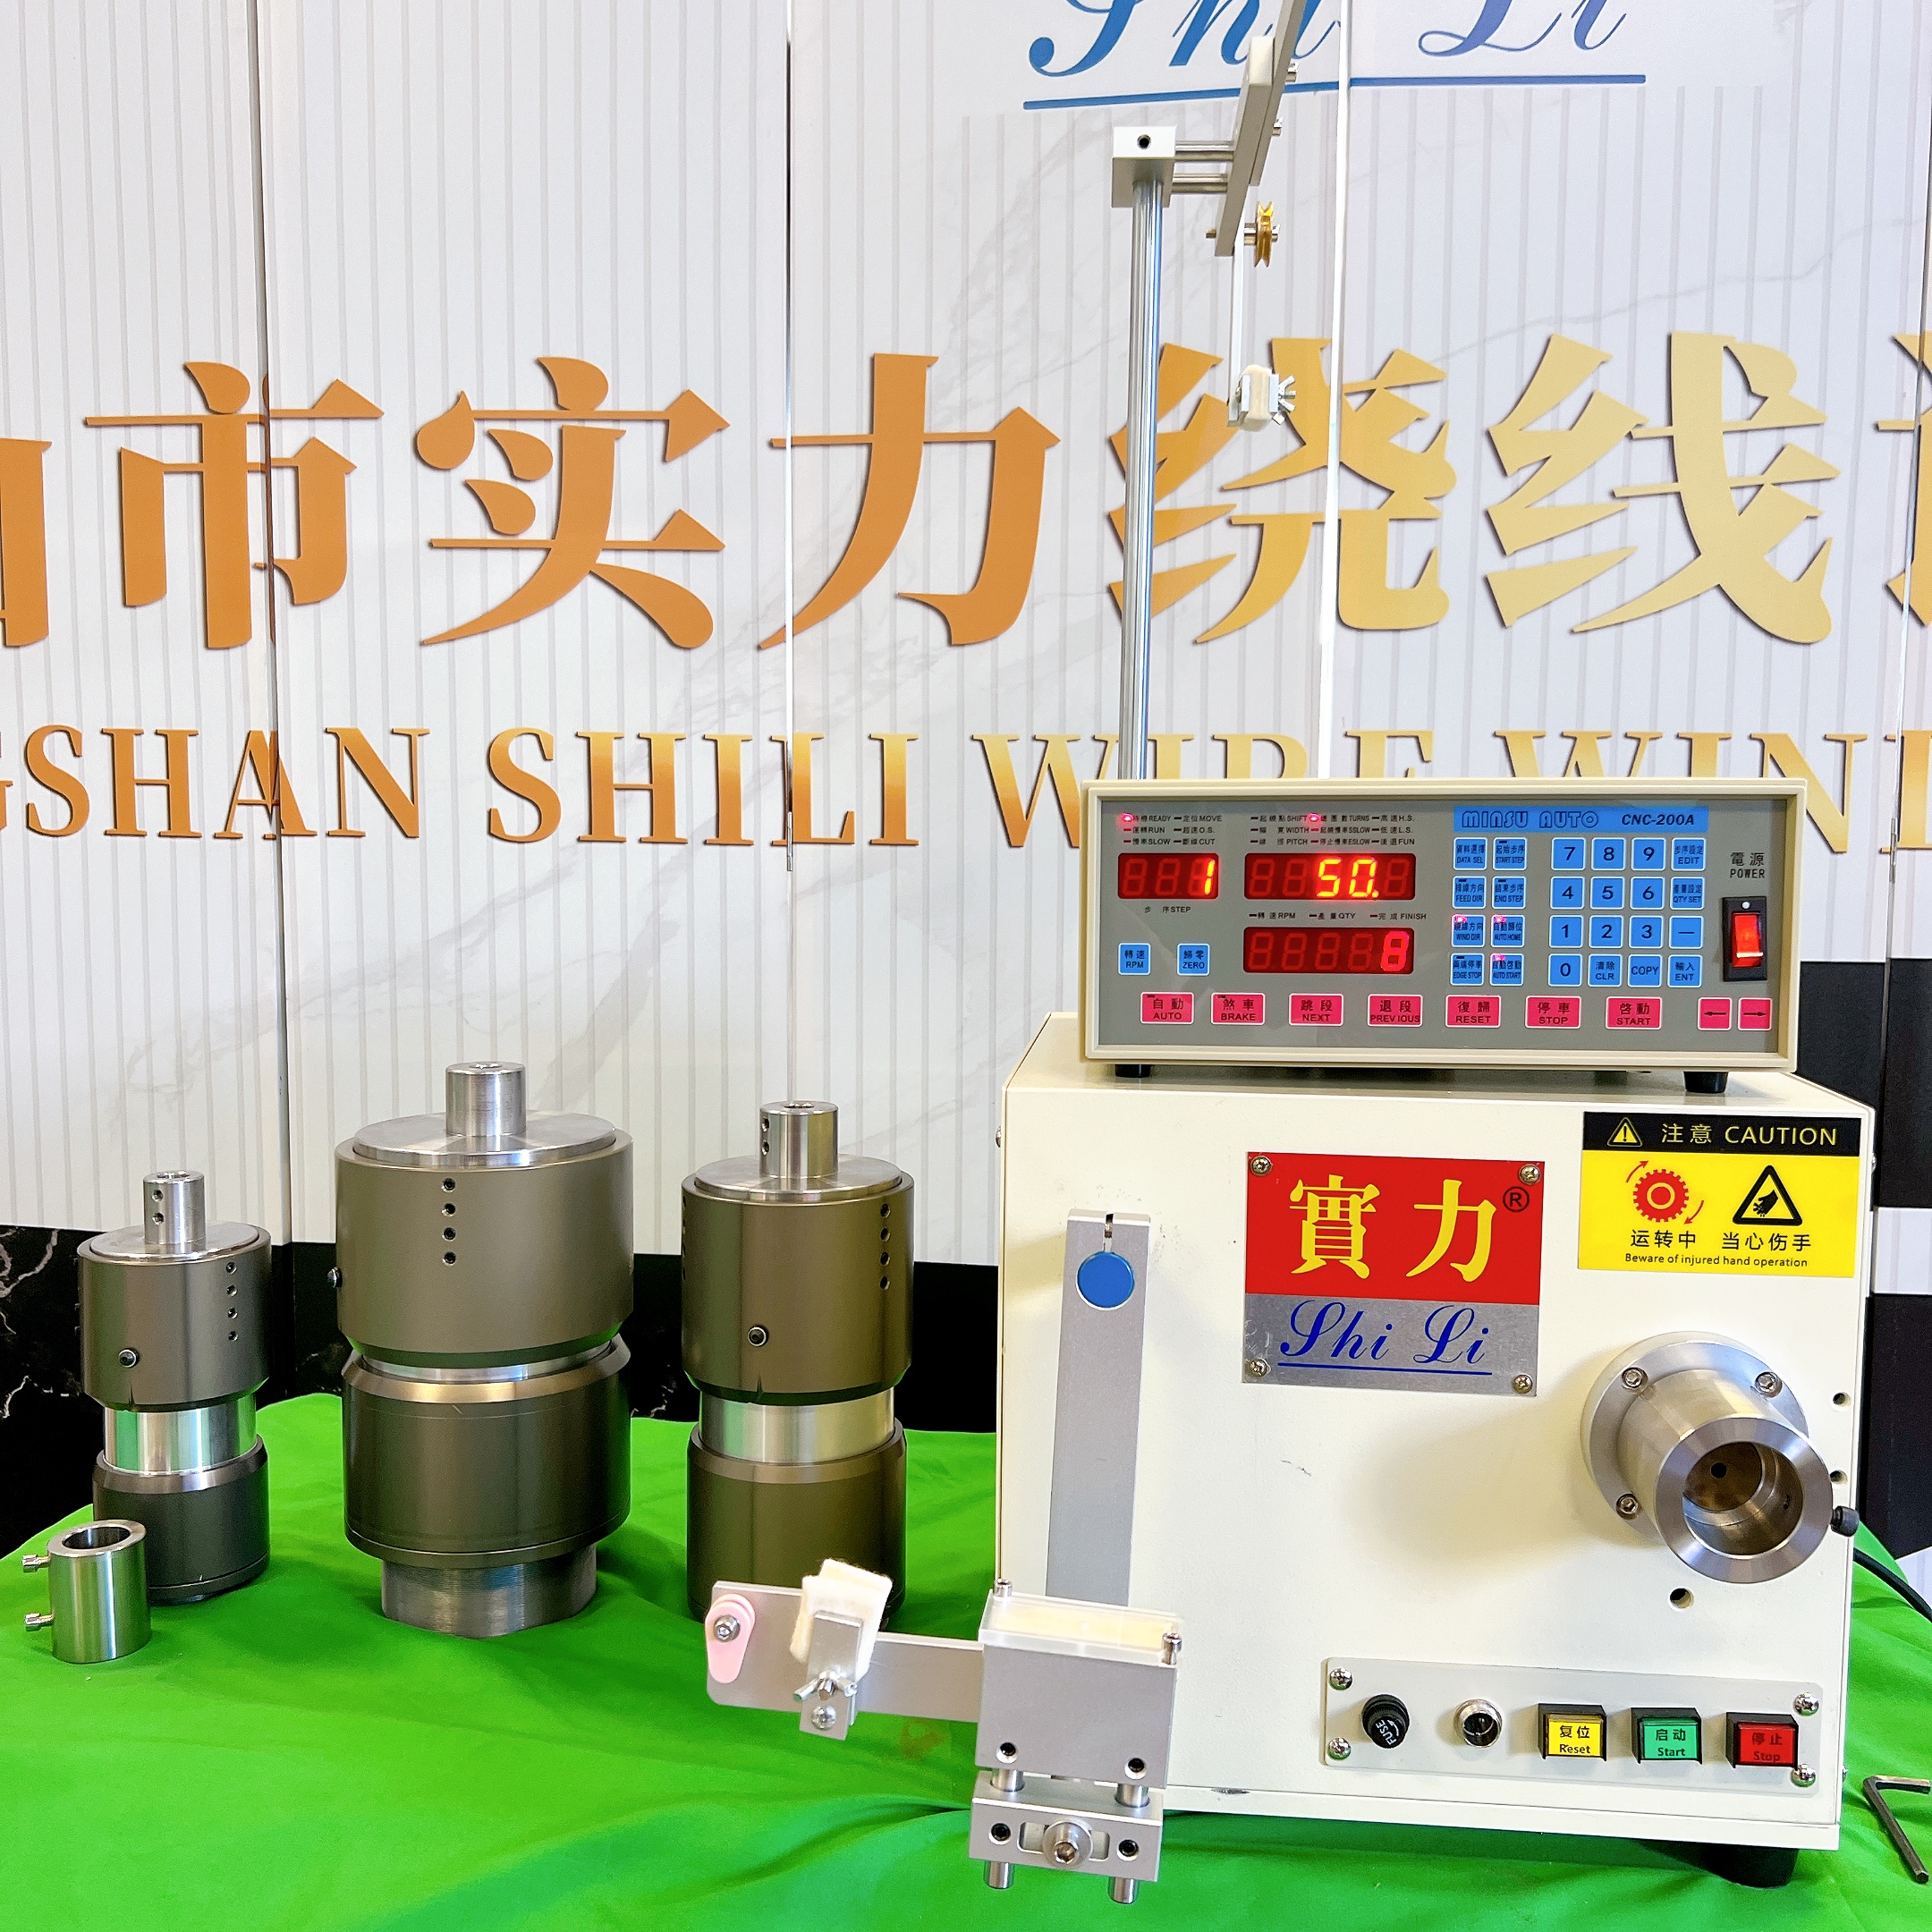
Rad sa mašina za visokostežno navijanje zahteva preciznost u ravnoteži dva kritična parametra: brzina rotacije i napona materijala. Ovi faktori direktno utiču na kvalitet proizvoda, efikasnost proizvodnje i dugovječnost opreme. Bez odgovarajuće koordinacije, prekomerna brzina stvara labave navlačenja ili lom materijala, dok nedovoljno napona dovodi do loše definicije sloja i degradacije električne performanse. Industrijski proizvođači shvataju da je ovladavanje ovom ravnotežom od suštinskog značaja za dosljednu kvalitetu kotleta i smanjenje vremena zastoja u modernim proizvodnim okruženjima.
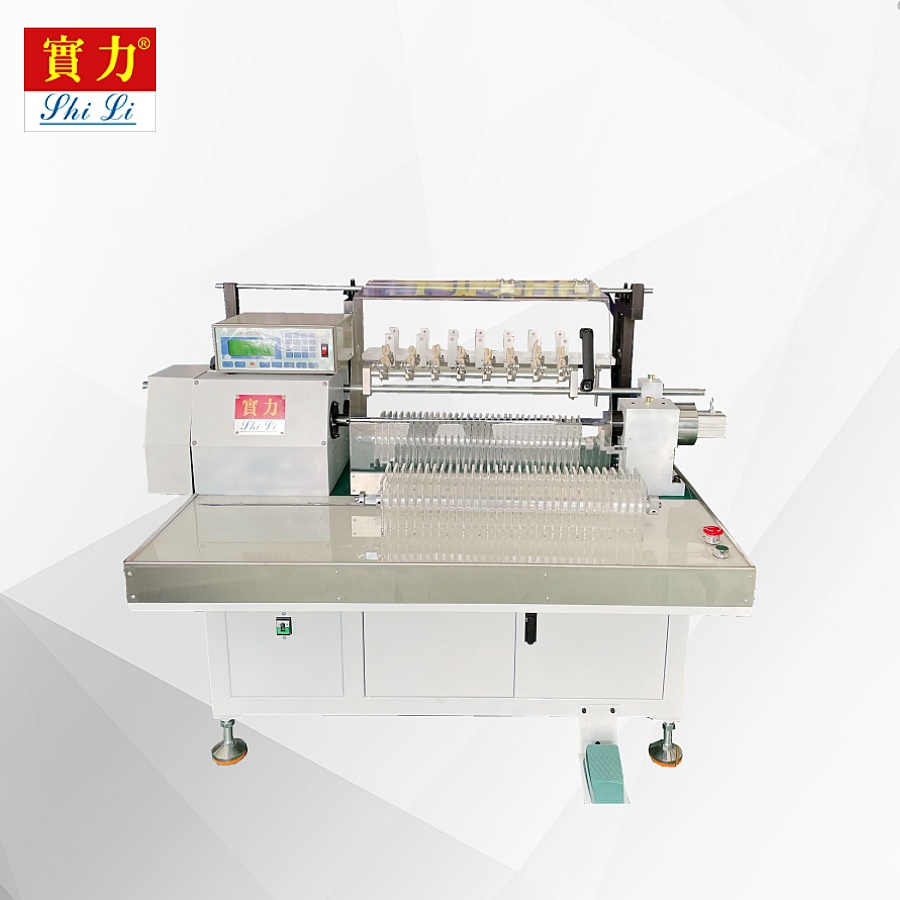
Mašina za visokostežno navijanje radi u okviru performansi definirane svojstvima materijala, kapacitetima vrenja i toplotnim ograničenjima. Operatori moraju razumeti kako brzina i napetost dinamički deluju tokom proizvodnih ciklusa. Kada postavke napetosti ostaju statične dok se brzina povećava, jednakoća navija se pogoršava. Napetost koja se pokaže adekvatnom pri niskim brzinama može uzrokovati napete materijala ili lom u većim brzinama rotacije. Za postizanje ove ravnoteže potrebno je sistematsko merenje, protokoli za podešavanje i praćenje u realnom vremenu tokom celog proizvodnog ciklusa.
Razumijevanje osnovnih operativnih parametara
Dinamika brzine u mašinama za visokostežno navijanje
Brzina rotacije u mašini za brzo navijanje direktno utiče na preciznost slojavanja materijala i proizvodnu proizvodnju. Veće brzine ubrzavaju proizvodne cikluse, ali zahtijevaju proporcionalno povećanje tačnosti kontrole. Većina mašina za brzo navijanje radi u rasponu od 500 do 5000 okretaja u minuti, u zavisnosti od dimenzije žice i vrste materijala. Prelaziti prag optimalne brzine dovodi do centrifugacija koja destabilizuje postavljanje materijala i kompromituje geometriju zavojnice. Operatori moraju kalibrirati podešavanja brzine na osnovu prečnika žice, sastava materijala i potrebne gustoće navitka kako bi se sprečilo smanjenje kvaliteta.
Mehanizmi za kontrolu napetosti
Efikasno upravljanje napetosti u mašini za brzo navijanje osigurava jednako postavljanje žice i sprečava klizanje ili lomljenje. Sistem za kontrolu napetosti obično koristi mehanizme za kočenje, plesačke ruke ili magnetne kvačice kako bi se održala konstantna sila vučenja tokom proizvodnje. Prava vrijednost napetosti zavisi od čvrstoće materijala, željene čvrstoće zavijanja i brzine ubrzanja vrenja. Mašina za visokoubrani uzvijanje koja radi bez precizne regulacije napetosti doživljava neprostojno razmak sloja, što smanjuje električne performanse i mehaničku pouzdanost. Senzori napona pružaju povratne informacije u realnom vremenu, omogućavajući operaterima da prilagode parametre prije nego što se pojave problemi sa kvalitetom tokom proizvodnih ciklusa.
Strategije optimizacije za uravnotežen rad
Sinkronizovani protokoli za podešavanje brzine i napetosti
Ravnoteža brzine i napetosti u mašini za visokostežno navijanje zahteva sistematski pristup uzajamnoj zavisnosti parametara. Pri povećanju brzine vrtača, napetost mora se proporcionalno povećati kako bi se održavala kontrola materijala i sprečilo klizanje. Najbolja industrijska praksa nalaže uspostavljanje osnovnih vrednosti napona pri niskim brzinama, a zatim postupno povećanje oba parametra istovremeno tokom faza ubrzanja. Mašina za visokostežno navijanje opremljena programom logičkih kontrolera omogućava operaterima da definišu krivulje brzine i napona koje automatski podešavaju postavke tokom cijelog proizvodnog ciklusa. Ovaj sinhronizovan pristup smanjuje ručnu intervenciju i minimizira tranzicione zone u kojima se obično javlja degradacija kvaliteta.
Realni vremenski sistemi praćenja i povratne informacije
Moderne mašine za brzo navijanje imaju senzore napetosti, tachometre i ćelije za opterećenje koje pružaju kontinuirane podatke o performansama. Praćenje u realnom vremenu omogućava operaterima da otkriju obrasce odstupanja pre nego što proizvode otpad. Kada senzori napetosti pokazuju fluktuacije iznad prihvatljivih raspona, mašina za visokoubrzano uzvratanje može automatski kompenzirati podešavanjem snage kočenja ili uključivanja kvačila. povratna informacija tahometra potvrđuje stabilnost brzine vrtača i sprečava prebacivanje ubrzanja koje destabilizuje postavljanje materijala. Integracija ovih senzora u centralizirane sisteme kontrole omogućava evidentiranje podataka za revizije kvaliteta i planiranje predviđanja održavanja. Kombinacija povratne informacije senzora i kontrole zatvorene petlje osigurava dosljednu kvalitetu uzvaranja u svim proizvodnim serijama.
Specifični razmatranji materijala i praktična primena
Prilagođavanje dimenzije žice i svojstava materijala
Različiti materijali i mernici žice zahtevaju različite kombinacije brzine i napetosti u okruženju mašine za brzo navijanje. Bakra tolerira veće napone od aluminijuma zbog superiorne čvrstoće na stezanje, što omogućava brže brzine proizvodnje bez rizika od lomljenja. U finegauge žice su potrebne niže apsolutne napone, ali veće relativne vrijednosti sile kako bi se spriječilo klizanje i osiguralo precizno razmak između slojeva. Prilikom prelaska između tipova materijala na mašini za visokostežno navijanje, operatori moraju ponovo kalibrirati parametre brzine i napetosti na osnovu utvrđenih profila materijala. Neispravna podešavanja tokom prelaska predstavljaju primarni izvor gubitka proizvodnje i problema sa kvalitetom u okruženjima visoke brzine.
Termalno upravljanje i razmatranja produženog vremena rada
Utrajan rad mašine za visokostežno navijanje stvara toplotu kroz trenje i mehanički stres, što utiče na svojstva materijala i performanse sistema kontrole. Materijal žice se omekšava kada temperatura raste, smanjujući čvrstoću na stezanje i zahtijevajući podešavanje vrijednosti napetosti prema dolje. Spindl ležajevi doživljavaju toplotno širenje tokom produženih proizvodnih trka, što potencijalno utiče na rotacijsku stabilnost i konzistenciju brzine. Mašina za visokostežno navijanje mora imati sisteme za hlađenje ili planirane pauze kako bi se održavala toplotna stabilnost tokom dugih proizvodnih smjena. U slučaju da se radi o proizvodnji električne energije, potrebno je da se u skladu sa člankom 6. stavkom 1. 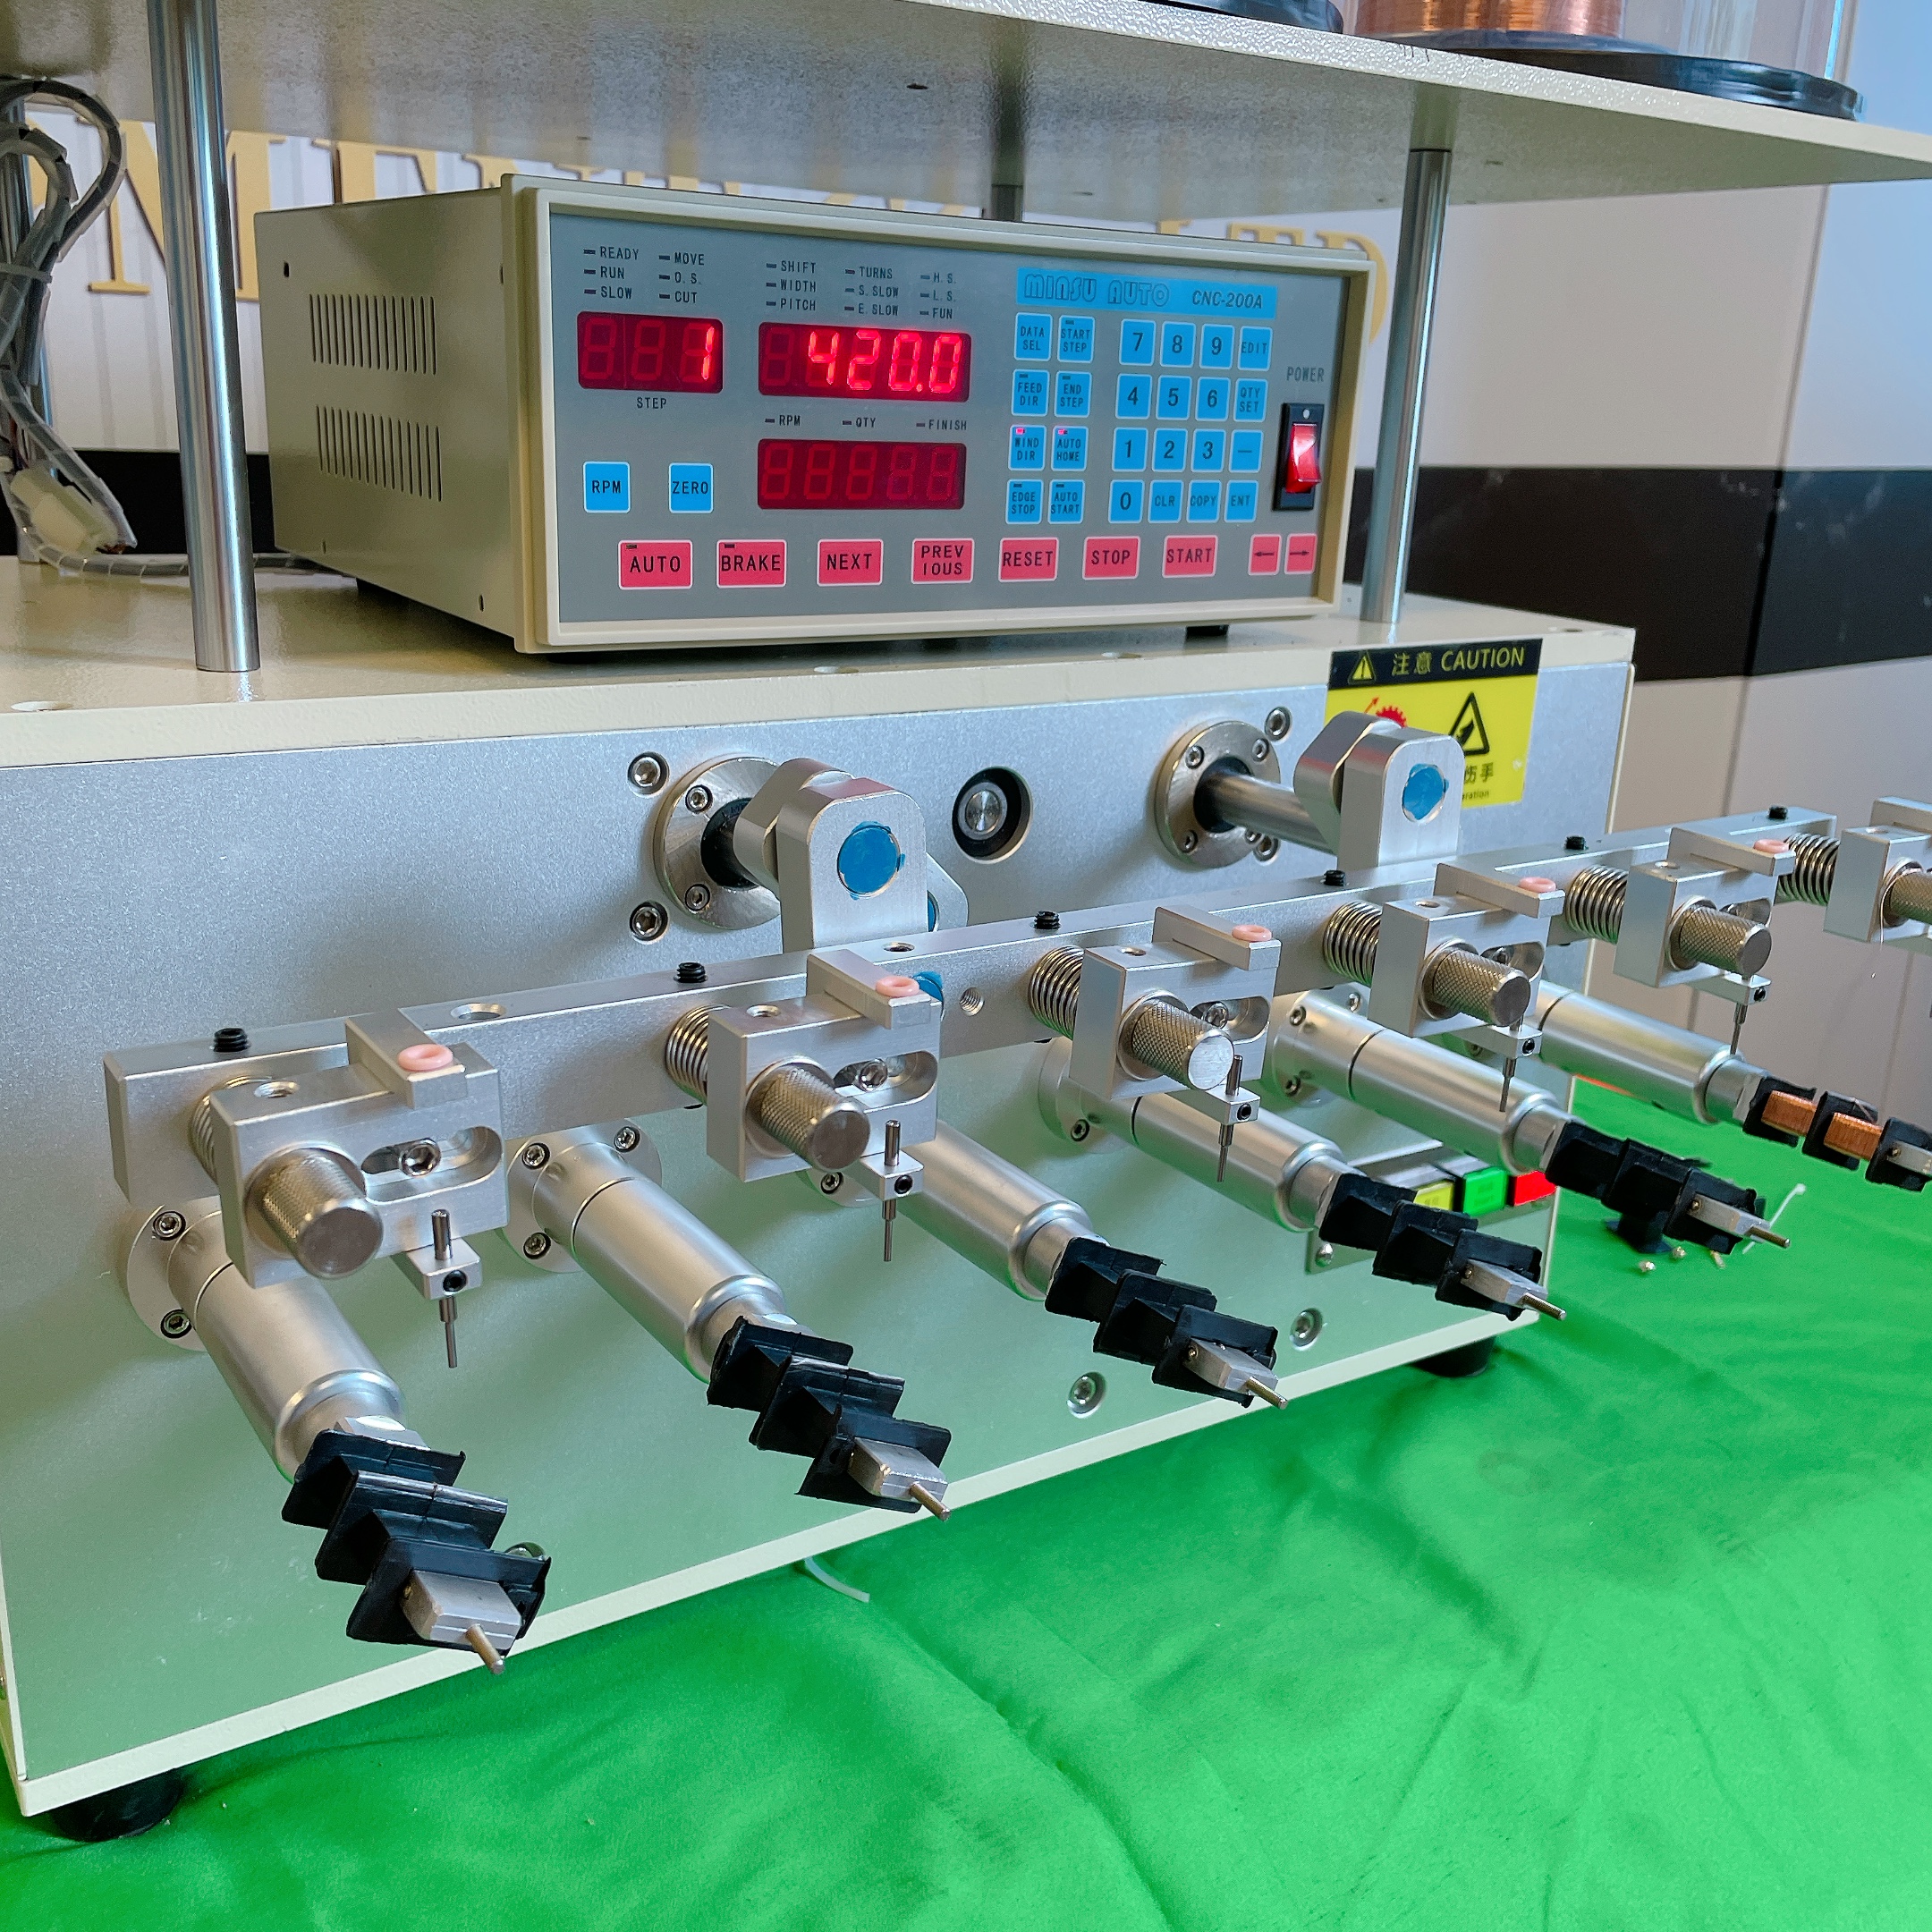
Često se postavljaju pitanja
Šta se dešava ako napetost u mašini za brzo navijanje pređe optimalne nivoe?
Prekomjerna napetost u mašini za brzo navijanje uzrokuje pukotine žice, smanjuje životni vek ležaja vrenjača povećanim stresom opterećenja i stvara prekomjeran pritisak na površine materijala koji može uzrokovati oštećenje površine ili deformaciju. Struktura zavojnice postaje previše komprimovana, potencijalno ugrožavajući električne karakteristike performansi i povećavajući rizik od kratkih spojeva u motornim ili transformatorskim aplikacijama. Operatori bi trebali da utvrde gornje granice napona na osnovu specifikacija za snagu na stezanje materijala i pažljivo prate pragove uzbune.
Kako prečnik žice utiče na podešavanje brzine na mašini za brzo navijanje?
U slučaju tanjih prečnika žice, potrebno je niže brzine rotacije kako bi se održala precizna definicija sloja i spriječilo klizanje unutar glave za navijanje. Mašina za brzo navijanje koja je konfigurisana za žice fine dimenzije obično radi sa 30 do 50 posto maksimalne brzine kako bi se osigurala preciznost. Teža žica tolerira brže brzine jer tvrdoća materijala i inercija pružaju veću otpornost na centrifužno pomicanje. Izbor brzine direktno utiče na proizvodnu proizvodnju, tako da debljina materijala predstavlja primarno ograničenje na dostižuća vremena ciklusa.
Da li se sistemi za automatsko upravljanje napetosti mogu prilagoditi promenama brzine na mašini za visokoubrano navijanje?
Da, savremene mašine za brzo navijanje sa programiranim upravljačima mogu da izvrše automatizirane podešavanja napona sinhronizovane sa promenama profila brzine. Ovi sistemi čuvaju materijalno specifične krivulje brzine i napona koje pokreću proporcionalna podešavanja dok ubrzanje vrenja prolazi kroz faze proizvodnje. Senzorska povratna informacija u zatvorenoj petlji omogućava kompenzaciju odstupanja u realnom vremenu, održavajući konzistentnu kvalitetu uzvaranja tokom cijelog proizvodnog ciklusa bez intervencije ručnog operatera.