 EN


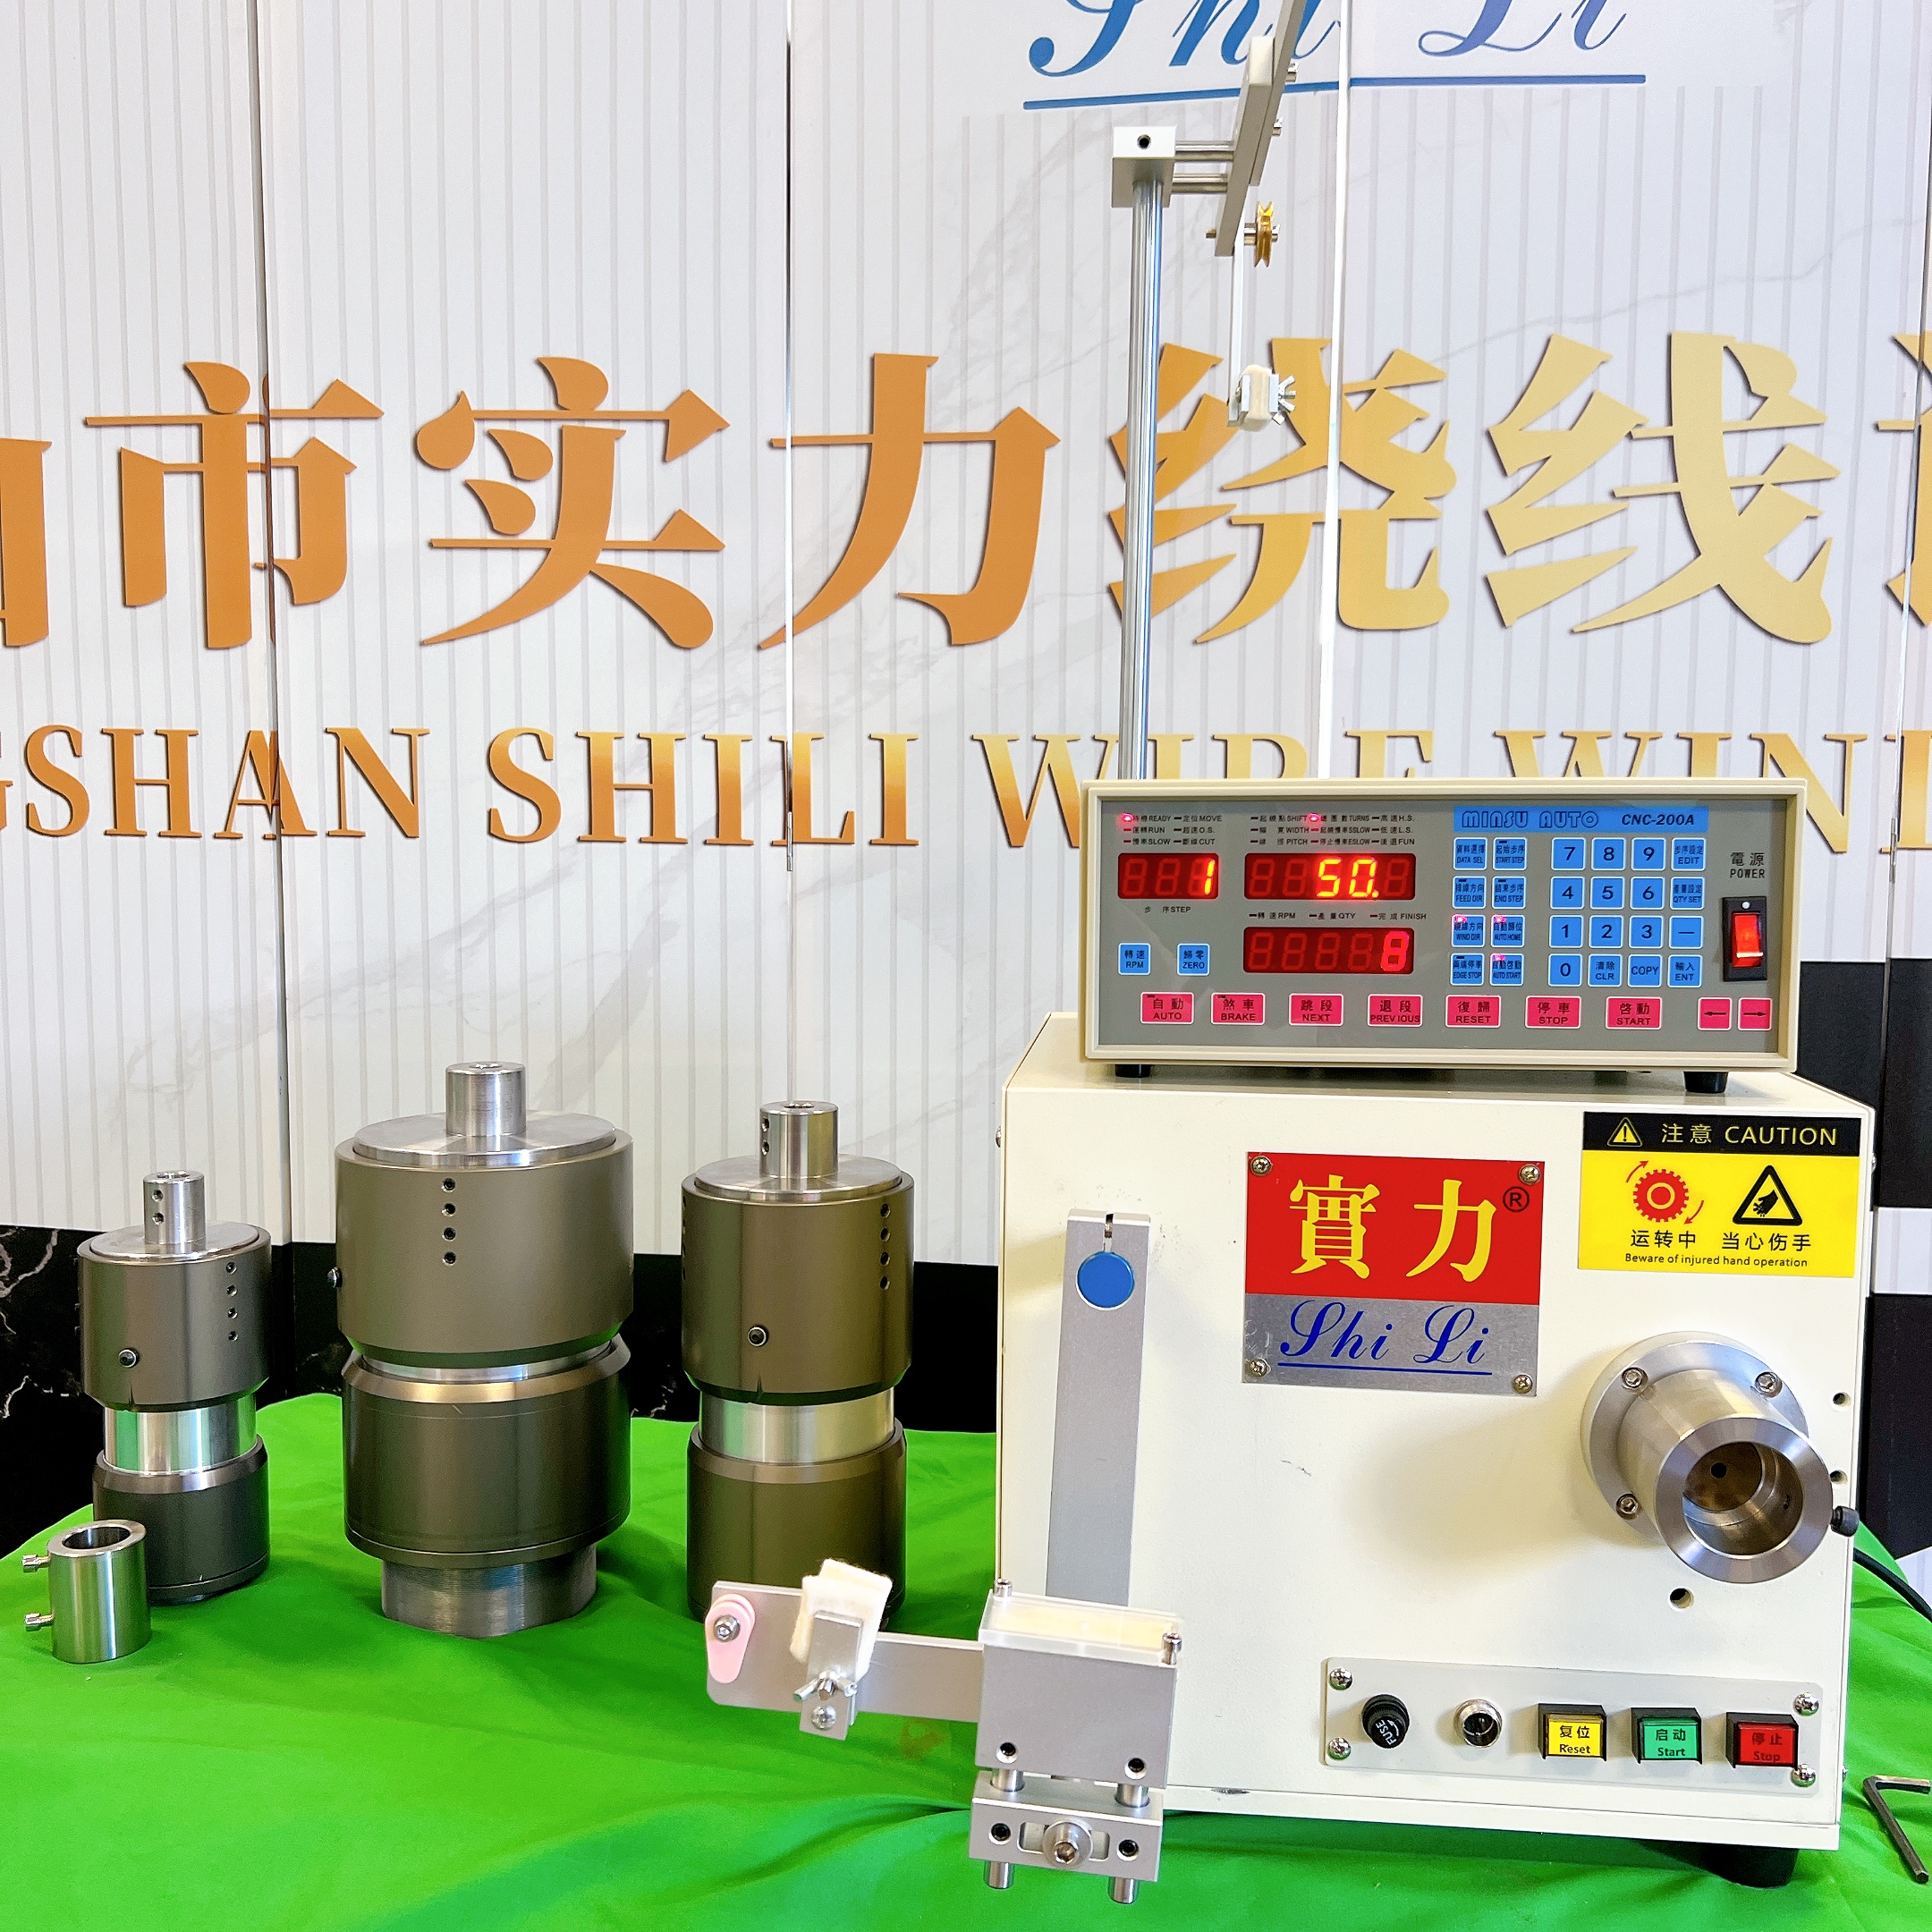
Veiklos aukšto greičio vyniojimo įrenginys reikalauja tikslaus dviejų esminių parametrų – sukimosi greičio ir medžiagos įtempimo – balansavimo. Šie veiksniai tiesiogiai veikia gaminio kokybę, gamybos efektyvumą ir įrangos tarnavimo trukmę. Netinkama koordinacija sukelia per didelį greitį, dėl kurio vyniojamos ritės tampa netvirtos arba medžiaga lūžta; tuo tarpu nepakankamas įtempimas lemia prastą sluoksnių apibrėžtumą ir elektros savybių pablogėjimą. Pramonės gamintojai supranta, kad šio balanso įvaldymas yra būtinas nuolatinės ritės kokybės ir mažesnio simplyvės laiko pasiekimui šiuolaikinėse gamybos aplinkose.
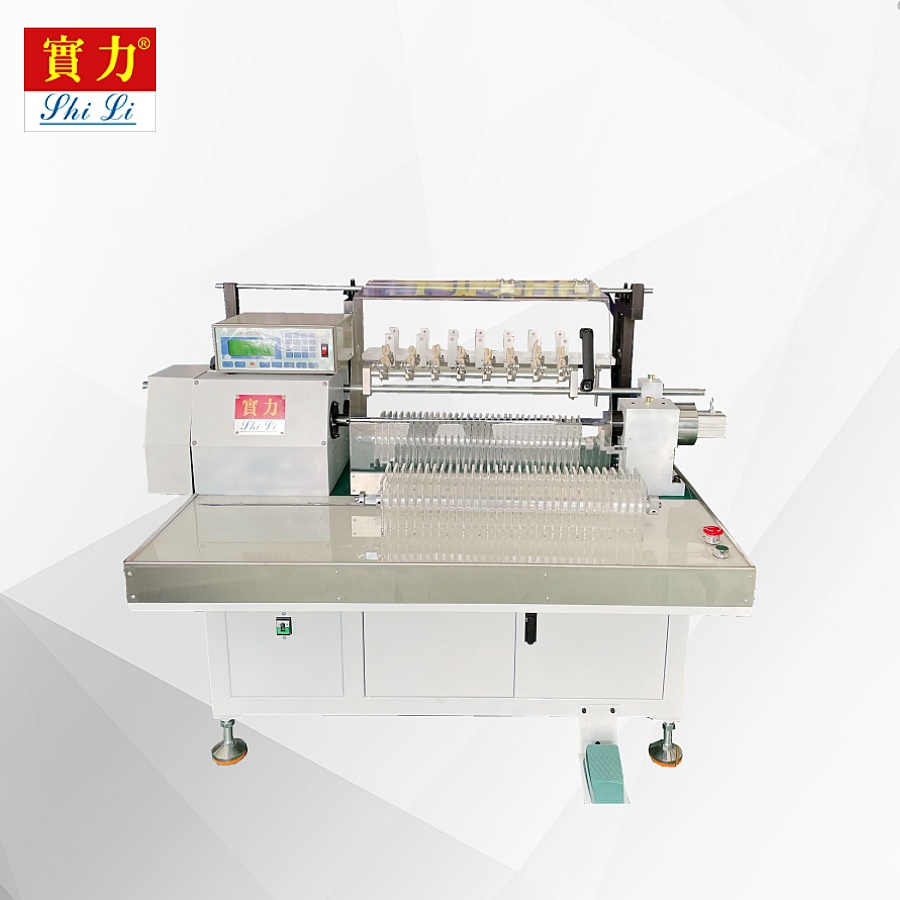
Aukšto greičio vyniojimo įrenginys veikia našumo ribose, kurios nustatomos medžiagos savybėmis, verpstės galimybėmis ir šiluminėmis sąlygomis. Operatoriams būtina suprasti, kaip greitis ir įtempis dinamiškai sąveikauja gamybos ciklų metu. Kai įtempio nuostatos lieka pastovios, o greitis didėja, vyniojimo vienodumas blogėja. Atvirkščiai, įtempis, kuris yra pakankamas žemuose greičiuose, gali sukelti medžiagos įtempimą arba lūžimą esant aukštesniam sukimosi greičiui. Šio pusiausvyros pasiekimas reikalauja sistemingų matavimų, reguliavimo protokolų ir tikrojo laiko stebėjimo visą gamybos ciklą.
Pagrindinių veikimo parametrų supratimas
Greičio dinamika aukšto greičio vyniojimo įrenginiuose
Aukšto našumo vyniojimo įrenginio sukimosi greitis tiesiogiai veikia medžiagos sluoksnių tikslumą ir gamybos našumą. Didėjant greičiui, trumpėja gamybos ciklai, tačiau reikalaujama proporcingai didesnio valdymo tikslumo. Dauguma aukšto našumo vyniojimo įrenginių sistemų veikia nuo 500 iki 5000 apsisukimų per minutę, priklausomai nuo laidų skersmens ir medžiagos rūšies. Viršijus optimalų greičio ribą, atsiranda centrifūginės jėgos, kurios destabilizuoja medžiagos padėtį ir pažeidžia ritės geometriją. Operatoriams reikia sureguliuoti greičio nustatymus remiantis laidų skersmeniu, medžiagos sudėtimi ir reikiamu vyniojimo tankiu, kad būtų išvengta kokybės prastėjimo.
Tempiamosios jėgos valdymo mechanizmai
Efektyvus įtempimo valdymas aukšto greičio vyniojimo įrenginyje užtikrina vienodą laidų išdėstymą ir neleidžia jiems slysti arba nutrūkti. Įtempimo valdymo sistemos dažniausiai naudoja stabdymo mechanizmus, judančius rankenas arba magnetinius sankabos įtaisus, kad visą gamybos procesą palaikytų nuolatinę traukos jėgą. Tinkamas įtempimo dydis priklauso nuo medžiagos tempimo stiprio, pageidaujamo ritinio tankumo ir verpeto pagreitinimo rodiklių. Aukšto greičio vyniojimo įrenginys, veikiantis be tikslaus įtempimo reguliavimo, sukelia netolygią sluoksnių tarpą, dėl ko sumažėja elektriniai rodikliai ir mechaninė patikimumo laipsnis. Įtempimo jutikliai suteikia realaus laiko atsiliepimą, leisdami operatoriams koreguoti parametrus dar prieš kylančias kokybės problemas gamybos cikluose.
Subalansuotos veiklos optimizavimo strategijos
Sinchronizuoti greičio ir įtempimo derinimo protokolai
Greitaveiklio vyniojimo įrenginio greičio ir įtempimo subalansavimas reikalauja sistemingo požiūrio į parametrų tarpusavio priklausomybę. Padidinus verpeto sukimosi greitį, įtempimą taip pat reikia padidinti proporcingai, kad būtų užtikrintas medžiagos valdymas ir išvengta slydimo. Pramonės geriausios praktikos nustato pradinius įtempimo rodiklius žemuose greičiuose, o po to abu parametrus palaipsniui padidina vienu metu pagreitinimo fazėse. Greitaveiklio vyniojimo įrenginys, aprūpintas programuojamaisiais logikos valdikliais (PLC), leidžia operatoriams nustatyti greičio–įtempimo kreives, kurios automatiškai koreguoja nustatymus visą gamybos ciklą. Šis sinchronizuotas požiūris sumažina rankinį įsikišimą ir mažina perėjimo zonas, kuriose dažniausiai pasireiškia kokybės prastėjimas.
Realaus laiko stebėjimo ir grįžtamojo ryšio sistemos
Šiuolaikinėse aukšto greičio vyniojimo įrangos sistemose naudojami įtempimo jutikliai, tačometrai ir apkrovos elementai, kurie nuolat teikia našumo duomenis. Realiojo laiko stebėjimas leidžia operatoriams aptikti nuokrypių modelius dar prieš tai sukeliant nekokybišką medžiagą. Kai įtempimo jutikliai rodo svyravimus už leistinų ribų, aukšto greičio vyniojimo įranga gali automatiškai kompensuoti keisdama stabdymo jėgą arba sankabos jungimo laipsnį. Tačometro grįžtamasis ryšys patvirtina verpeto sukimosi greičio stabilumą ir neleidžia per dideliam pagrečiui, kuris sutrikdo medžiagos padėtį. Šių jutiklių integravimas į centrinę valdymo sistemą leidžia registruoti duomenis kokybės audito ir numatytojo techninės priežiūros planavimo tikslais. Jutiklių grįžtamojo ryšio ir uždarosios kilpos valdymo derinys užtikrina nuolatinę vyniojimo kokybę visose gamybos partijose.
Medžiagai būdingi apsvarstymai ir praktinė įdiegimo procedūra
laidų skersmens ir medžiagos savybių pritaikymas
Skirtingų laidų medžiagų ir skersmenų naudojimui reikia skirtingų greičio ir įtempimo derinių aukšto greičio vyniojimo įrenginio aplinkoje. Variniam laidui galima taikyti didesnį įtempimą nei aliuminiui dėl geresnės tempimo stiprybės, todėl galima pasiekti didesnius gamybos greičius be lūžimo rizikos. Plonų skersmenų laidai reikalauja mažesnio absoliutaus įtempimo, bet didesnių santykinių jėgos verčių, kad būtų išvengta slydimo ir užtikrintas tikslus sluoksnių tarpas. Keičiant medžiagų tipus aukšto greičio vyniojimo įrenginyje operatoriams reikia perkalibruoti tiek greičio, tiek įtempimo parametrus remiantis nustatytais medžiagų profiliais. Neteisingi nustatymai per keitimo procesus yra pagrindinis gamybos nuostolių ir kokybės problemų šaltinis aukšto greičio aplinkoje.
Šilumos valdymas ir ilgesnio veikimo laiko sąlygos
Nuolatinis aukšto greičio vyniojimo įrenginio veikimas sukuria šilumą dėl trinties ir mechaninės įtampos, tai veikia medžiagos savybes ir valdymo sistemos našumą. Laido medžiaga suminkštėja kylant temperatūrai, todėl sumažėja jos tempimo stipris ir reikia sumažinti tempimo vertes. Verpetų guoliai patiria šiluminį išsiplėtimą ilgose gamybos serijose, dėl ko gali būti paveikta sukimosi stabilumas ir greičio nuoseklumas. Aukšto greičio vyniojimo įrenginyje būtina įdiegti aušinimo sistemas arba numatyti pertraukas, kad būtų užtikrinta šiluminė stabilumas visą ilgą gamybos pamainą. Operatoriams reikia stebėti guolių temperatūros pokyčius ir taikyti profilaktines aušinimo priemones, kad būtų išlaikytas našumo kokybės lygis bei įrangos tarnavimo trukmė. 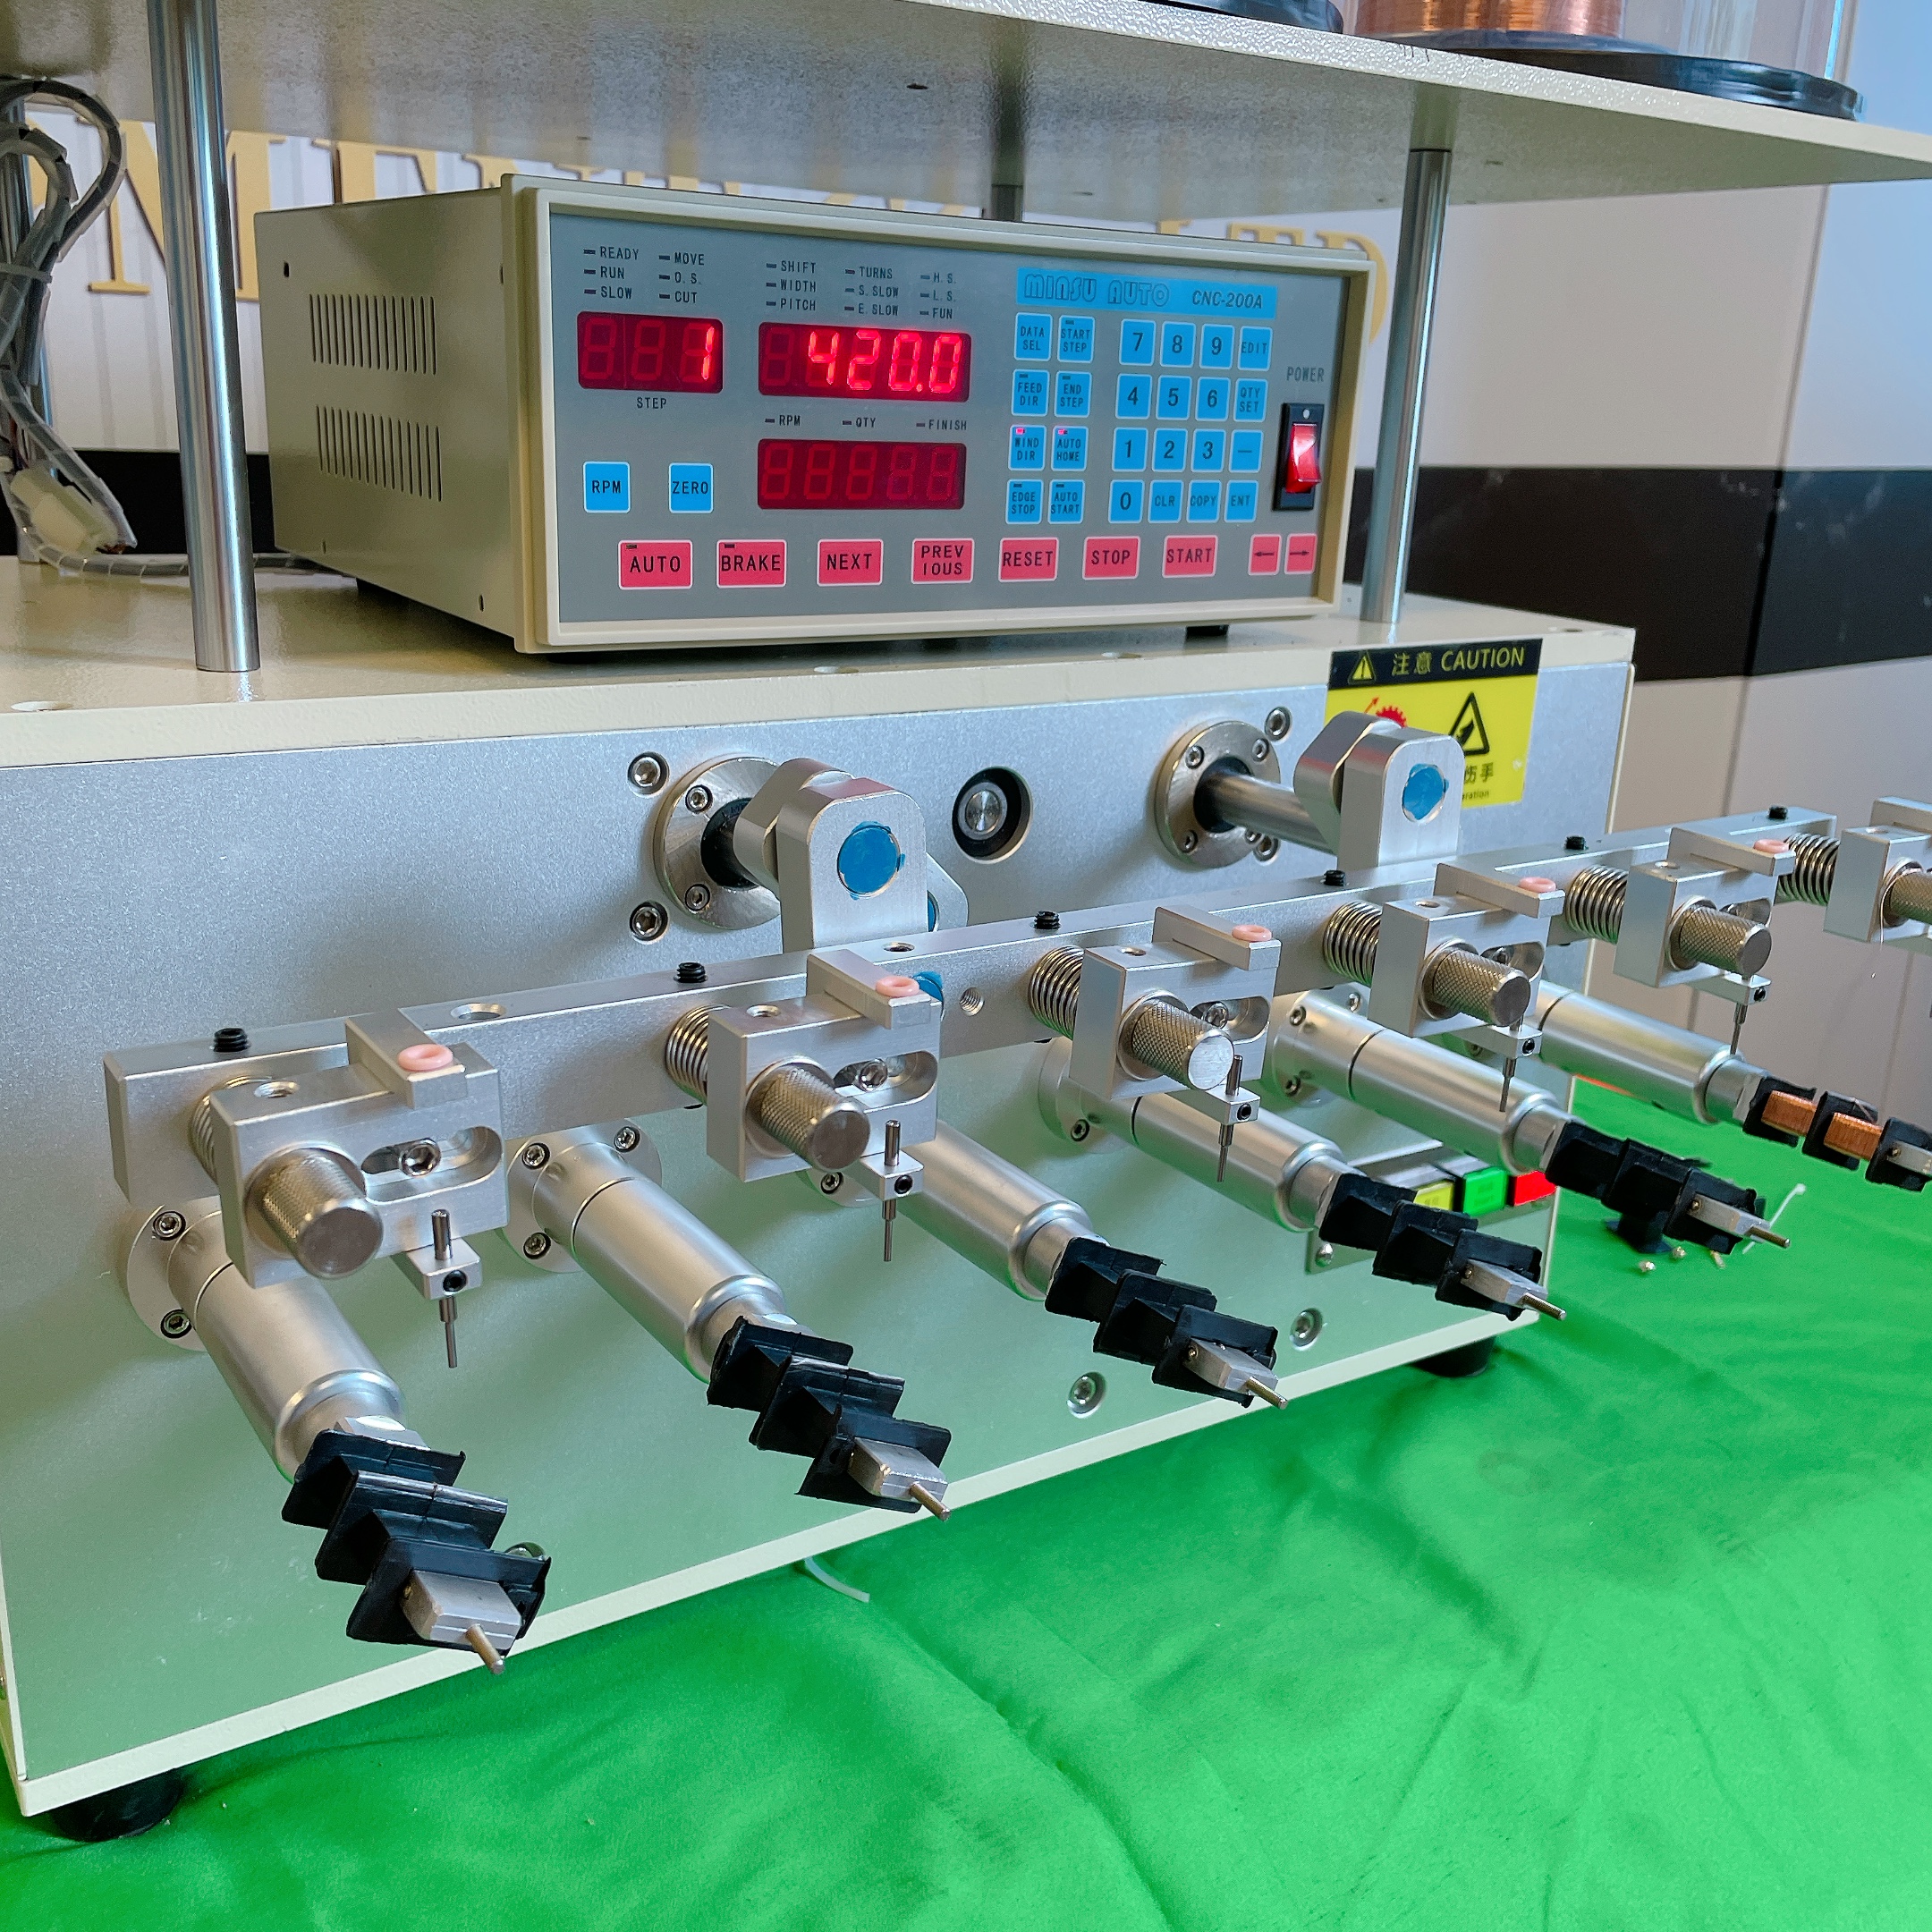
DUK
Kas nutinka, jei tempimas viršija optimalų lygį aukšto greičio vyniojimo įrenginyje?
Per didelė įtempis aukšto greičio vyniojimo mašinoje sukelia laidų lūžimą, sumažina verpetų guolių tarnavimo laiką dėl padidėjusios apkrovos įtempių ir sukuria per didelį spaudimą medžiagos paviršiuje, kuris gali sukelti paviršiaus pažeidimus arba deformacijas. Ritės sandara tampa pernelyg suspausta, todėl gali būti pažeistos elektrinės savybės ir padidėja trumpojo jungimo rizika variklių ar transformatorių taikymuose. Operatoriams reikia nustatyti viršutines įtempio ribas remiantis medžiagos tempimo stiprio specifikacijomis ir atidžiai stebėti įspėjamųjų slenkščių reikšmes.
Kaip laidų skersmuo veikia greičio nustatymus aukšto greičio vyniojimo mašinoje?
Tiksliai apibrėžti sluoksnius ir išvengti slydimo vyniojimo galvoje reikia mažesnių sukimosi greičių, kai naudojami plonesni laidai. Aukšto greičio vyniojimo įrenginys, pritaikytas plonam laidui, paprastai veikia 30–50 procentų nuo maksimalaus greičio, kad būtų užtikrinta tikslumas. Storėsni laidai leidžia didesnius greičius, nes medžiagos standumas ir inercija stipriau pasipriešina centrifūginiam poslinkiui. Greičio pasirinkimas tiesiogiai veikia gamybos našumą, todėl medžiagos storis yra pagrindinis apribojimas pasiekiamoms ciklo trukmėms.
Ar automatinės įtempimo kontrolės sistemos gali prisitaikyti prie greičio pokyčių aukšto greičio vyniojimo įrenginyje?
Taip, šiuolaikinės aukšto greičio vyniojimo įrangos įdiegimai su programuojamais valdikliais gali atlikti automatinį įtempimo reguliavimą, sinchronizuotą su greičio profilio pokyčiais. Šios sistemos saugo medžiagai būdingas greičio–įtempimo kreives, kurios aktyvina proporcinį reguliavimą, kai verpetinės ašies pagreitis vyksta per gamybos etapus. Uždarosios kilpos jutiklių grįžtamasis ryšys leidžia realiuoju laiku kompensuoti nuokrypius ir palaikyti nuoseklią vyniojimo kokybę visą gamybos ciklą be rankinio operatoriaus įsikišimo.