 EN


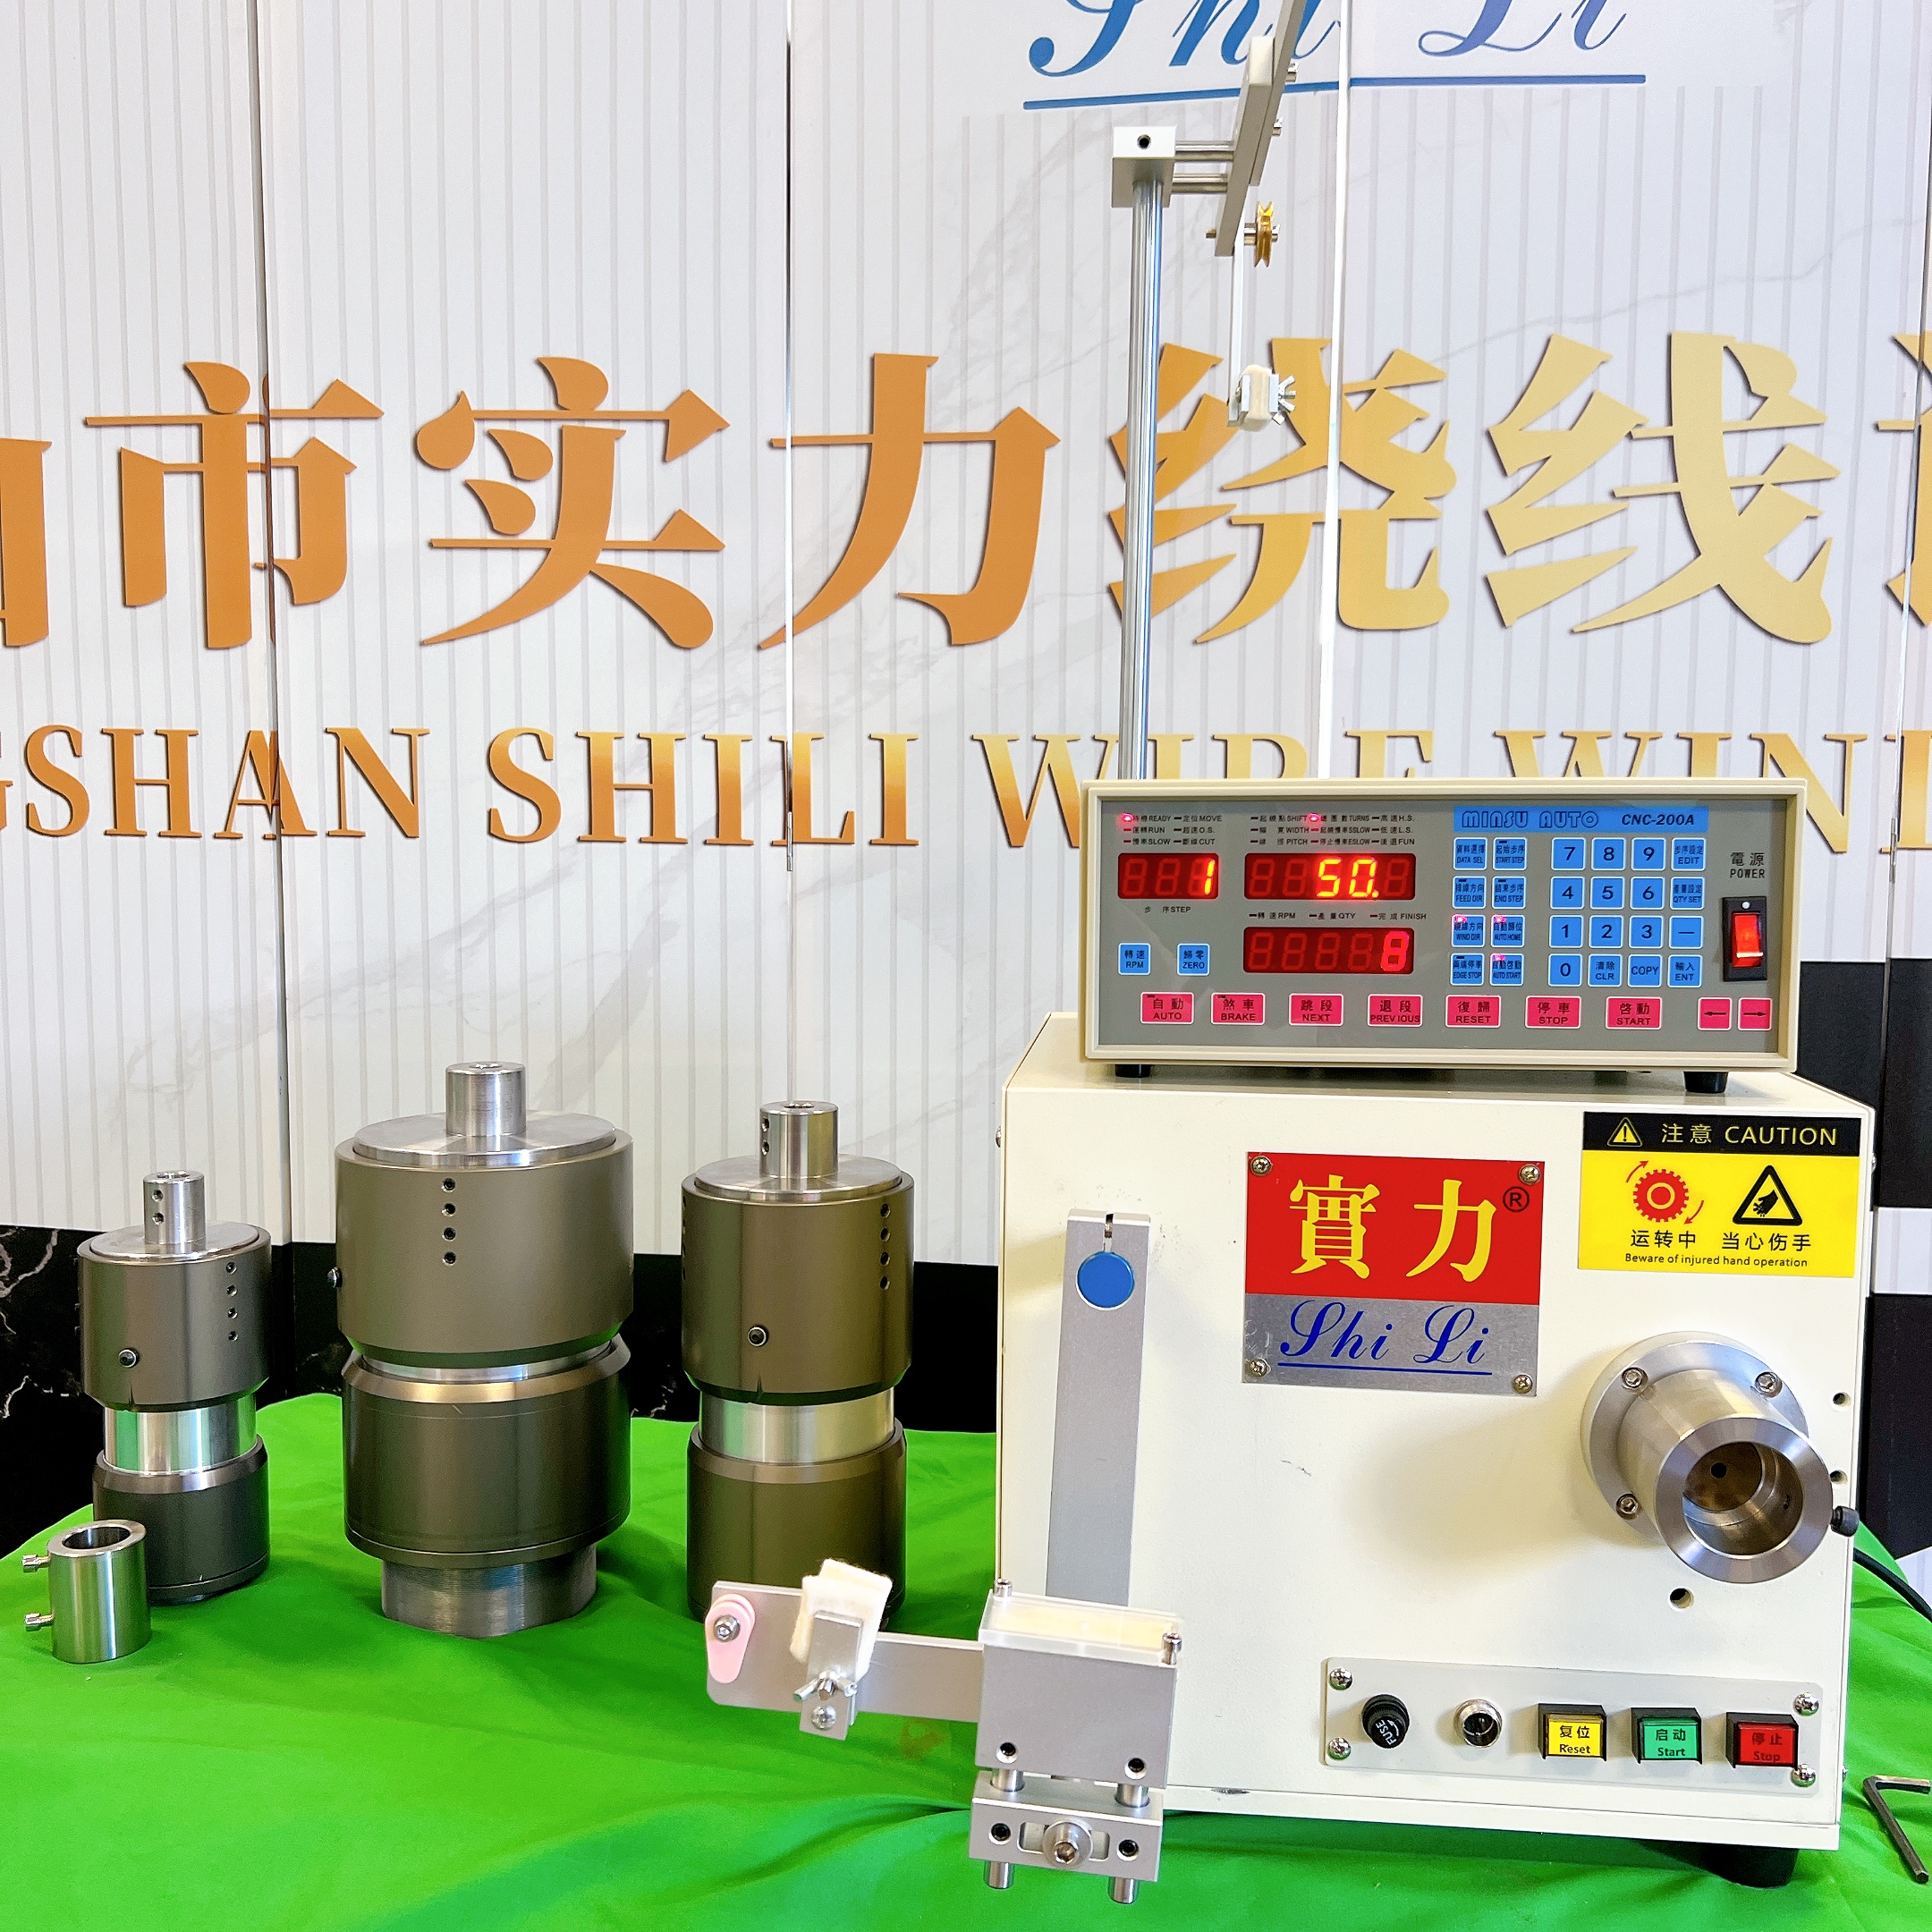
کار کردن دستگاه پیچش سریع این دستگاهها نیازمند دقت بالایی در تعادلدادن دو پارامتر حیاتی هستند: سرعت چرخش و کشش مواد. این عوامل مستقیماً بر کیفیت محصول، کارایی تولید و طول عمر تجهیزات تأثیر میگذارند. بدون هماهنگی مناسب، افزایش بیش از حد سرعت منجر به پیچشهای شل یا شکستن ماده میشود، در حالی که کشش ناکافی باعث تعریف ضعیف لایهها و کاهش عملکرد الکتریکی میگردد. تولیدکنندگان صنعتی میدانند که تسلط بر این تعادل برای تضمین کیفیت یکنواخت سیمپیچ و کاهش زمان ایستکاری در محیطهای تولیدی مدرن ضروری است.
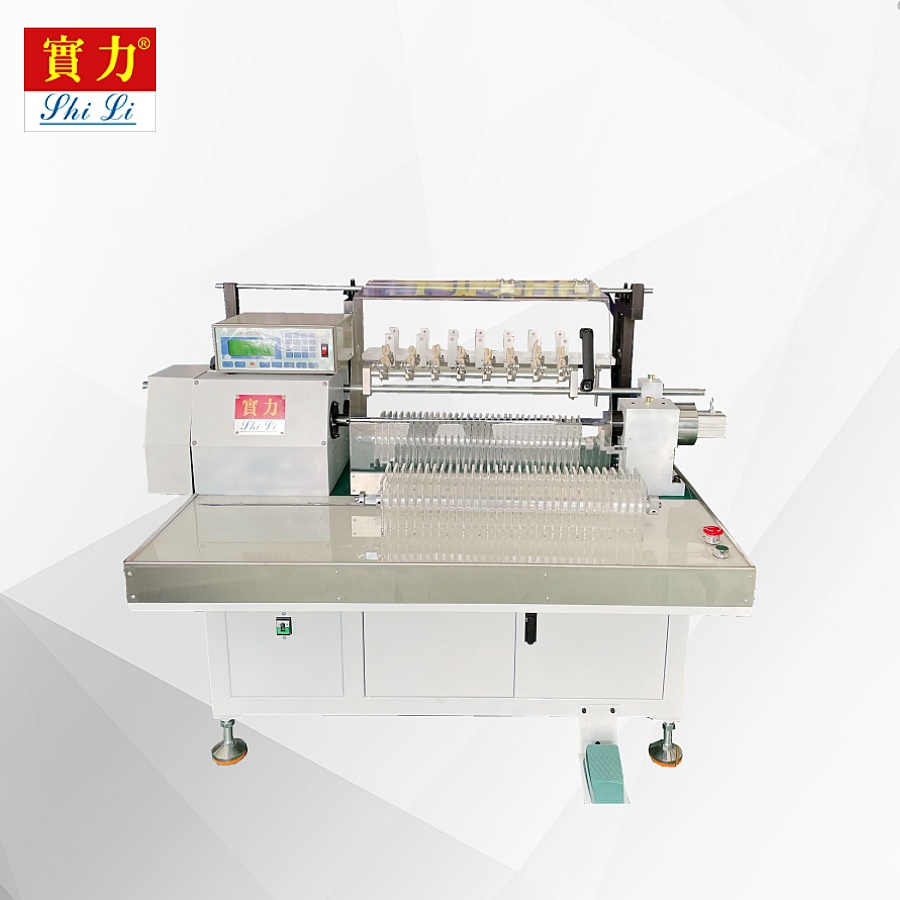
دستگاه پیچش سریعالعمل در محدودهای از عملکرد کار میکند که توسط ویژگیهای مواد، قابلیتهای محور چرخان و محدودیتهای حرارتی تعیین میشود. اپراتورها باید نحوهٔ تعامل پویای سرعت و کشش را در طول چرخههای تولید درک کنند. هنگامی که تنظیمات کشش ثابت باقی میماند ولی سرعت افزایش مییابد، یکنواختی پیچش کاهش مییابد. برعکس، کششی که در سرعتهای پایین کافی است، ممکن است در سرعتهای چرخشی بالاتر باعث تنش یا پارگی مواد شود. دستیابی به این تعادل نیازمند اندازهگیری سیستماتیک، پروتکلهای تنظیم و نظارت بلادرنگ در طول کل فرآیند تولید است.
درک پارامترهای اصلی عملیاتی
پویایی سرعت در دستگاههای پیچش سریعالعمل
سرعت چرخش در دستگاههای پیچش با سرعت بالا بهطور مستقیم بر دقت لایهبندی مواد و ظرفیت تولید تأثیر میگذارد. افزایش سرعت، چرخههای تولید را شتاب میبخشد، اما نیازمند افزایش متناسب دقت کنترل است. بیشتر سیستمهای دستگاههای پیچش با سرعت بالا در محدودهای بین ۵۰۰ تا ۵۰۰۰ دور در دقیقه کار میکنند که این محدوده بستگی به ضخامت سیم و نوع ماده دارد. عبور از آستانههای بهینه سرعت، نیروهای مرکزگرا ایجاد میکند که جایگذاری مواد را ناپایدار کرده و هندسه پیچ را تحت تأثیر قرار میدهد. اپراتورها باید تنظیمات سرعت را بر اساس قطر سیم، ترکیب ماده و چگالی مورد نیاز پیچش تنظیم کنند تا از کاهش کیفیت جلوگیری شود.
مکانیسمهای کنترل فشار
مدیریت مؤثر کشش در دستگاه پیچش با سرعت بالا، قرارگیری یکنواخت سیم را تضمین میکند و از لغزش یا پارگی جلوگیری مینماید. سیستمهای کنترل کشش معمولاً از مکانیزمهای ترمز، بازوهای رقصنده یا کلاچهای مغناطیسی برای حفظ نیروی کششی ثابت در طول تولید استفاده میکنند. مقدار مناسب کشش بستگی به استحکام کششی مواد، شدت فشردگی مورد نظر پیچش و نرخهای شتاب محور دارد. دستگاه پیچش با سرعت بالا که بدون تنظیم دقیق کشش کار میکند، فاصلهگذاری نامنظم لایهها را ایجاد مینماید که این امر عملکرد الکتریکی و قابلیت اطمینان مکانیکی را کاهش میدهد. سنسورهای کشش بازخورد بلادرنگ ارائه میدهند و اپراتوران را قادر میسازند تا پیش از ظهور مشکلات کیفی در چرخههای تولید، پارامترها را تنظیم کنند.
راهبردهای بهینهسازی برای عملکرد متعادل
پروتکلهای هماهنگشدهٔ تنظیم سرعت و کشش
تعادلدادن سرعت و کشش در یک دستگاه پیچش با سرعت بالا نیازمند رویکردی سیستمی به وابستگی متقابل پارامترهاست. هنگام افزایش سرعت محور، کشش نیز باید بهصورت متناسب افزایش یابد تا کنترل مواد حفظ شده و لغزش جلوگیری شود. بهترین روشهای صنعتی حاکم بر این امر، تعیین مقادیر پایهای کشش در سرعتهای پایین و سپس افزایش تدریجی همزمان هر دو پارامتر در فازهای شتابدهی را توصیه میکنند. دستگاه پیچش با سرعت بالا که مجهز به کنترلکنندههای منطقی برنامهپذیر (PLC) است، امکان تعریف منحنیهای سرعت-کشش را برای اپراتورها فراهم میسازد تا تنظیمات بهصورت خودکار در طول چرخه تولید تطبیق داده شوند. این رویکرد هماهنگ، مداخله دستی را کاهش داده و مناطق انتقالی را که معمولاً منجر به کاهش کیفیت میشوند، به حداقل میرساند.
سیستمهای نظارت و بازخورد در زمان واقعی
نصبهای مدرن دستگاههای پیچش با سرعت بالا شامل سنسورهای کشش، تاکومترها و سلولهای بار هستند که دادههای عملکردی را بهصورت مداوم ارائه میدهند. نظارت بلادرنگ به اپراتوران اجازه میدهد الگوهای انحراف را پیش از تولید ضایعات شناسایی کنند. هنگامی که سنسورهای کشش نوسانی فراتر از محدودههای مجاز را نشان میدهند، دستگاه پیچش با سرعت بالا میتواند بهصورت خودکار با تنظیم نیروی ترمز یا درگیری کلاچ جبران کند. بازخورد تاکومتر ثبات سرعت محور را تأیید میکند و از افزایش بیش از حد سرعت جلوگیری میکند که منجر به ناپایداری قرارگیری مواد میشود. ادغام این سنسورها در سیستمهای کنترل متمرکز، ثبت دادهها را برای بازرسیهای کیفیت و برنامهریزی نگهداری پیشبینانه امکانپذیر میسازد. ترکیب بازخورد سنسورها و کنترل حلقهبسته، کیفیت یکنواخت پیچش را در تمام دستههای تولیدی تضمین میکند.
ملاحظات ویژهی مربوط به ماده و اجراي عملی
تطبیق با قطر سیم و ویژگیهای ماده
استفاده از مواد و مقاطع مختلف سیم، ترکیبهای متفاوتی از سرعت و کشش را در محیط دستگاه پیچش با سرعت بالا لازم میسازد. سیم مسی به دلیل استحکام کششی بالاتر، نسبت به سیم آلومینیومی تحمل کششهای بیشتری دارد و این امکان را فراهم میکند که با سرعتهای بالاتری تولید شود بدون اینکه خطر پارگی ایجاد شود. سیمهای با مقطع ریز نیازمند کششهای مطلق پایینتر اما نیروهای نسبی بالاتری هستند تا از لغزش جلوگیری شود و فاصله دقیق لایهها تضمین گردد. هنگام تغییر بین انواع مواد در دستگاه پیچش با سرعت بالا، اپراتورها باید پارامترهای سرعت و کشش را بر اساس پروفیلهای از پیش تعیینشده مواد، دوباره تنظیم کنند. تنظیمات نادرست در زمان تغییر مواد، یکی از اصلیترین عوامل اتلاف تولید و مشکلات کیفیت در محیطهای پرسرعت است.
مدیریت حرارتی و ملاحظات زمان کار طولانیتر
کارکرد مداوم دستگاه پیچش با سرعت بالا از طریق اصطکاک و تنشهای مکانیکی، گرما تولید میکند که خواص مواد و عملکرد سیستم کنترل را تحت تأثیر قرار میدهد. با افزایش دما، جنس سیم نرمتر میشود و استحکام کششی آن کاهش مییابد؛ بنابراین مقادیر کشش باید کاهش یابند. در طول تولید مداوم، یاتاقانهای محور دچار انبساط حرارتی میشوند که ممکن است بر پایداری چرخشی و ثبات سرعت تأثیر بگذارد. دستگاه پیچش با سرعت بالا باید دارای سیستمهای خنککننده یا فواصل توقف برنامهریزیشده باشد تا در طول شیفتهای طولانی تولید، پایداری حرارتی حفظ شود. اپراتورها باید روند دمای یاتاقانها را زیر نظر داشته باشند و اقدامات پیشگیرانه خنککننده را اجرا کنند تا کیفیت عملکرد و عمر تجهیزات حفظ شود. 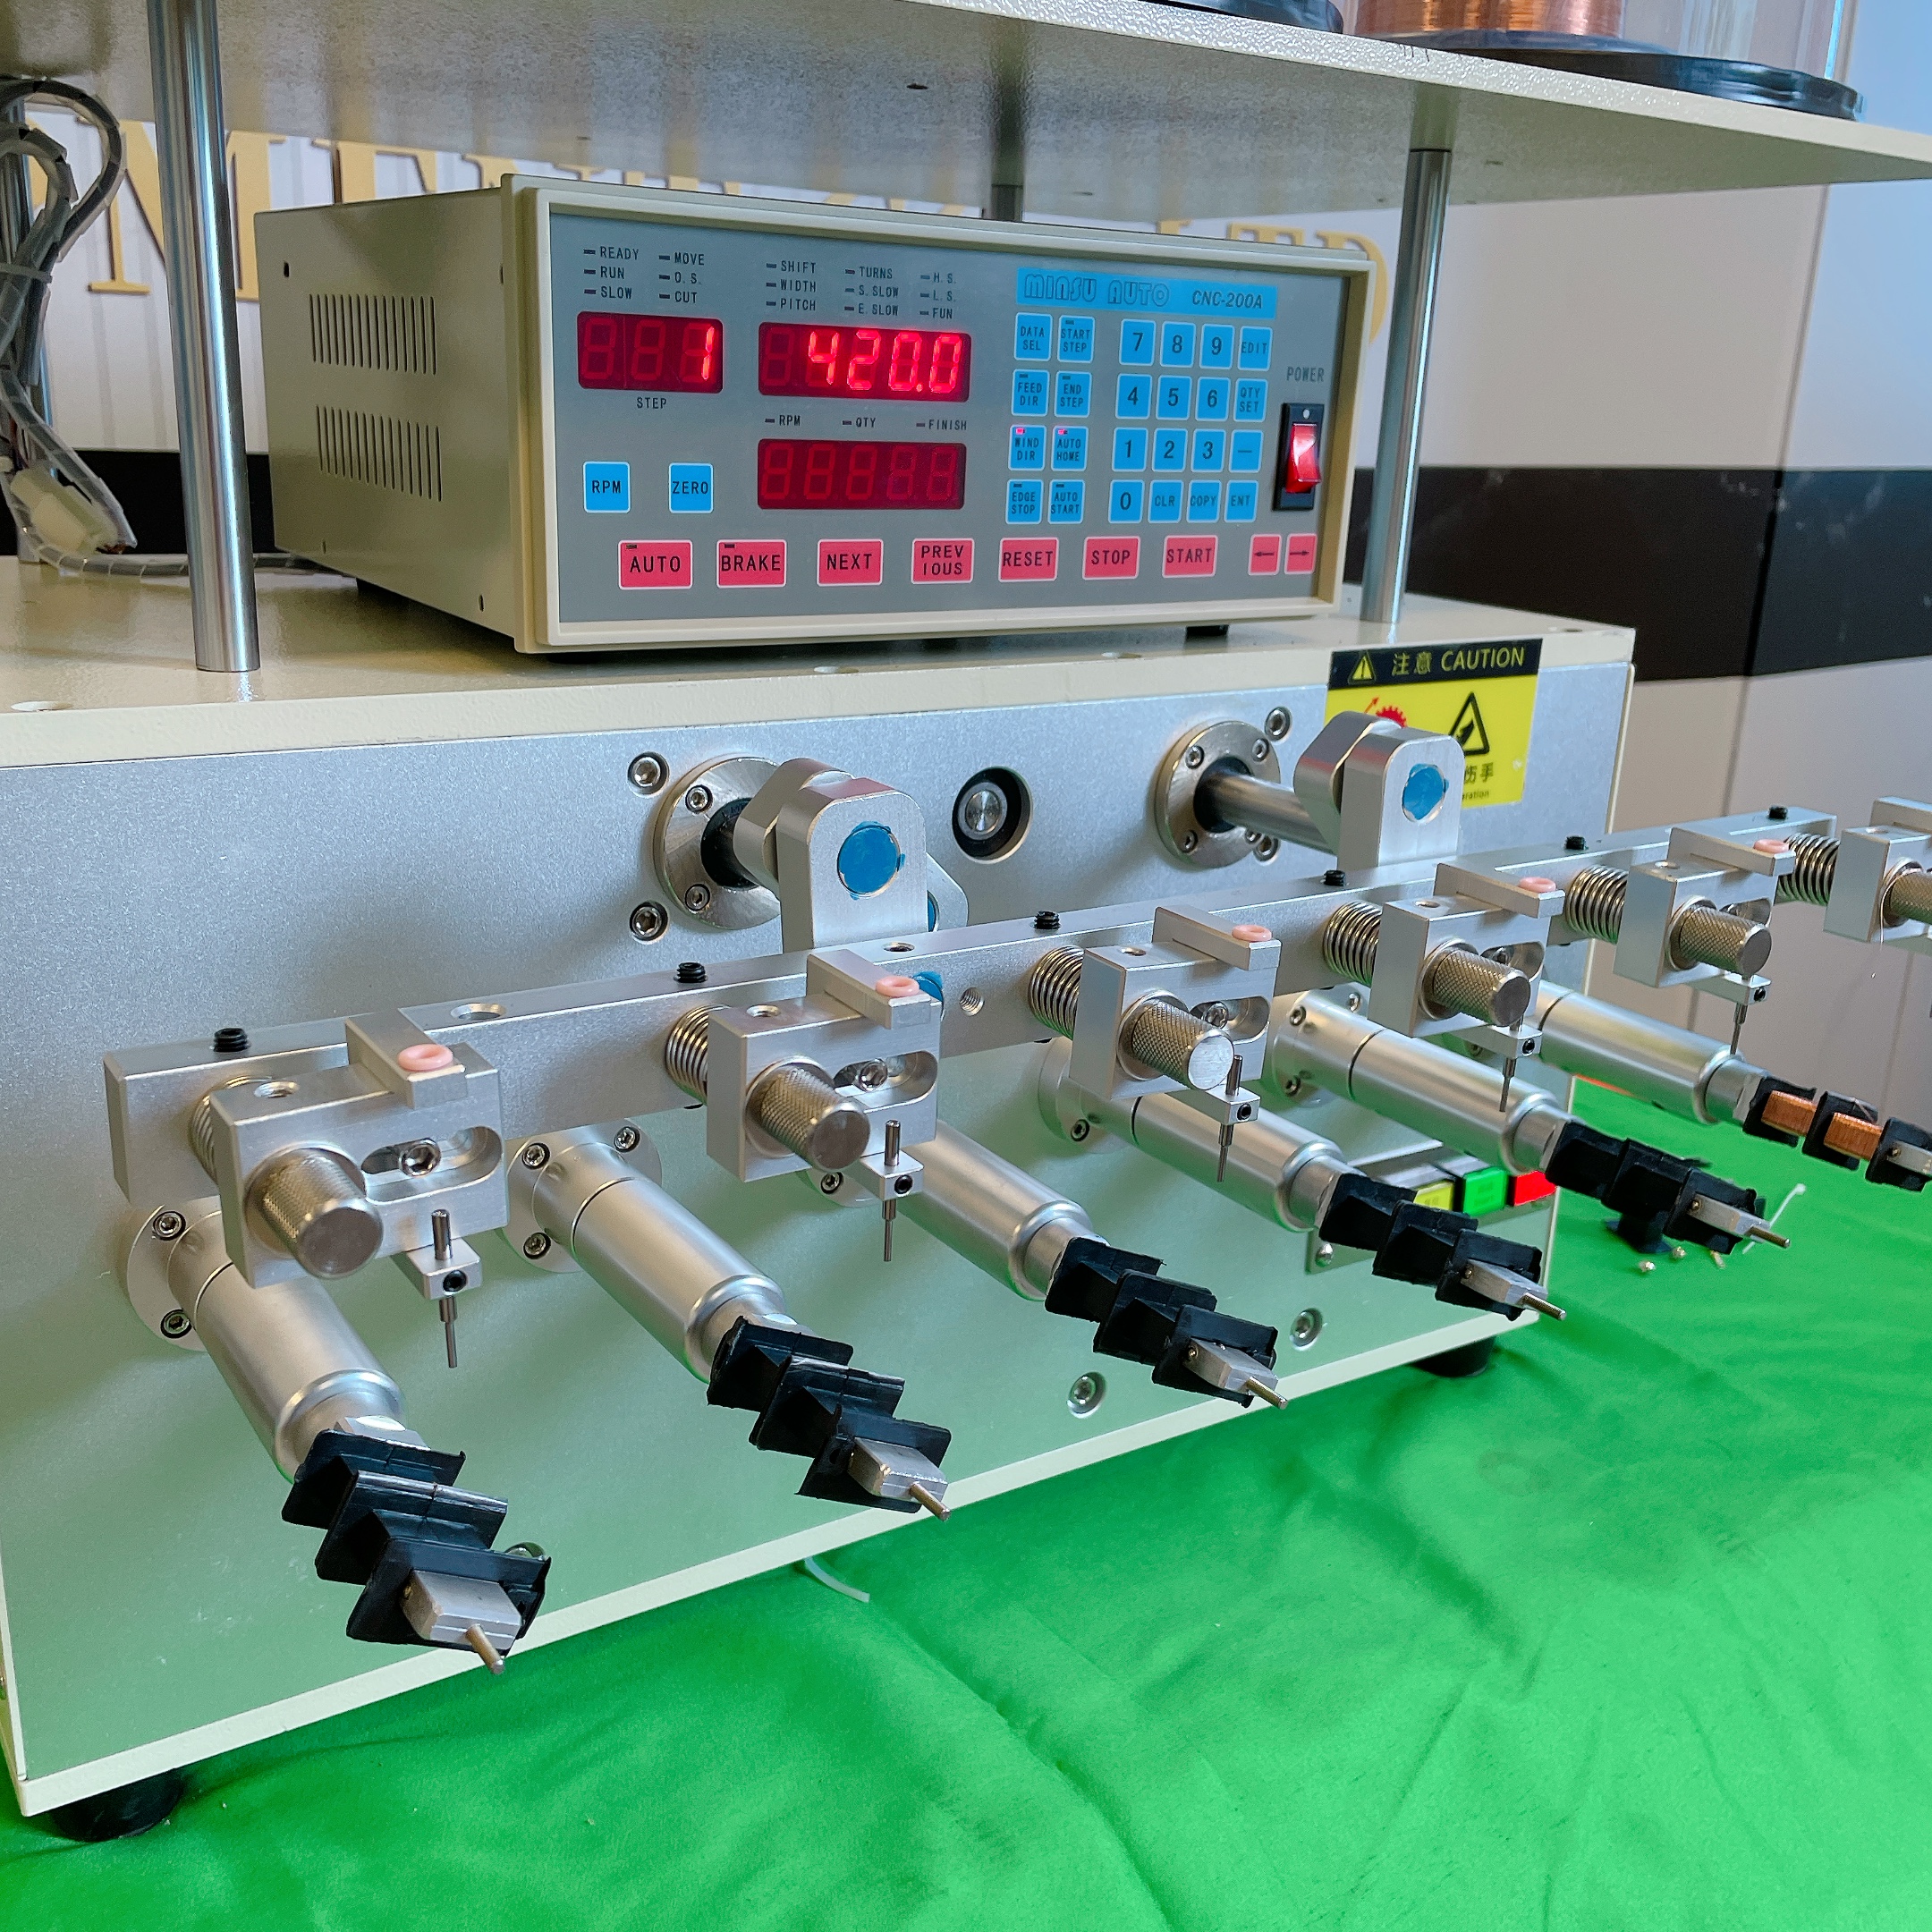
پرسشهای متداول
اگر کشش از سطح بهینه در دستگاه پیچش با سرعت بالا فراتر رود، چه اتفاقی میافتد؟
تنش بیش از حد در دستگاه پیچش سرعت بالا باعث شکستن سیم، کاهش عمر یاتاقانهای مهره از طریق افزایش تنش بار و ایجاد فشار بیش از حد بر روی سطوح مواد میشود که ممکن است منجر به آسیب یا تغییر شکل سطحی شود. ساختار پیچش بیش از حد فشرده میشود و ممکن است ویژگیهای عملکرد الکتریکی را تحت تأثیر قرار دهد و خطر ایجاد اتصال کوتاه در کاربردهای موتور یا ترانسفورماتور را افزایش دهد. اپراتورها باید حداکثر مقادیر تنش را بر اساس مشخصات استحکام کششی مواد تعیین کنند و آستانههای هشدار را به دقت نظارت نمایند.
قطر سیم چگونه بر تنظیمات سرعت در دستگاه پیچش سرعت بالا تأثیر میگذارد؟
قطرهای رشتههای نازکتر، سرعتهای چرخشی پایینتری را برای حفظ تعریف دقیق لایهها و جلوگیری از لغزش درون سرپیچکننده میطلبد. دستگاه پیچش با سرعت بالا که برای رشتههای بسیار نازک تنظیم شده است، معمولاً در ۳۰ تا ۵۰ درصد از بیشینهٔ سرعت خود کار میکند تا دقت تضمین شود. رشتههای ضخیمتر میتوانند سرعتهای بالاتری را تحمل کنند، زیرا سفتی و اینرسی ماده مقاومت بیشتری در برابر جابهجایی گریز از مرکز ایجاد میکنند. انتخاب سرعت بهطور مستقیم بر ظرفیت تولید تأثیر میگذارد؛ بنابراین ضخامت ماده یکی از اصلیترین محدودیتهای زمان چرخهٔ قابل دستیابی است.
آیا سیستمهای کنترل خودکار کشش میتوانند با تغییرات سرعت در دستگاه پیچش با سرعت بالا سازگار شوند؟
بله، نصبهای امروزی دستگاههای پیچش با سرعت بالا که از کنترلکنندههای برنامهپذیر بهره میبرند، میتوانند تنظیمات خودکار کشش را همزمان با تغییرات نمودار سرعت اجرا کنند. این سیستمها منحنیهای سرعت-کشش وابسته به جنس مواد را ذخیره میکنند و با افزایش شتاب مهره در طول مراحل تولید، تنظیمات متناسبی را فعال میسازند. بازخورد حسگری در حلقه بسته، امکان جبران لحظهای انحرافات را فراهم میکند و کیفیت یکنواخت پیچش را در تمامی چرخه تولید و بدون مداخله دستی اپراتور حفظ مینماید.