 EN


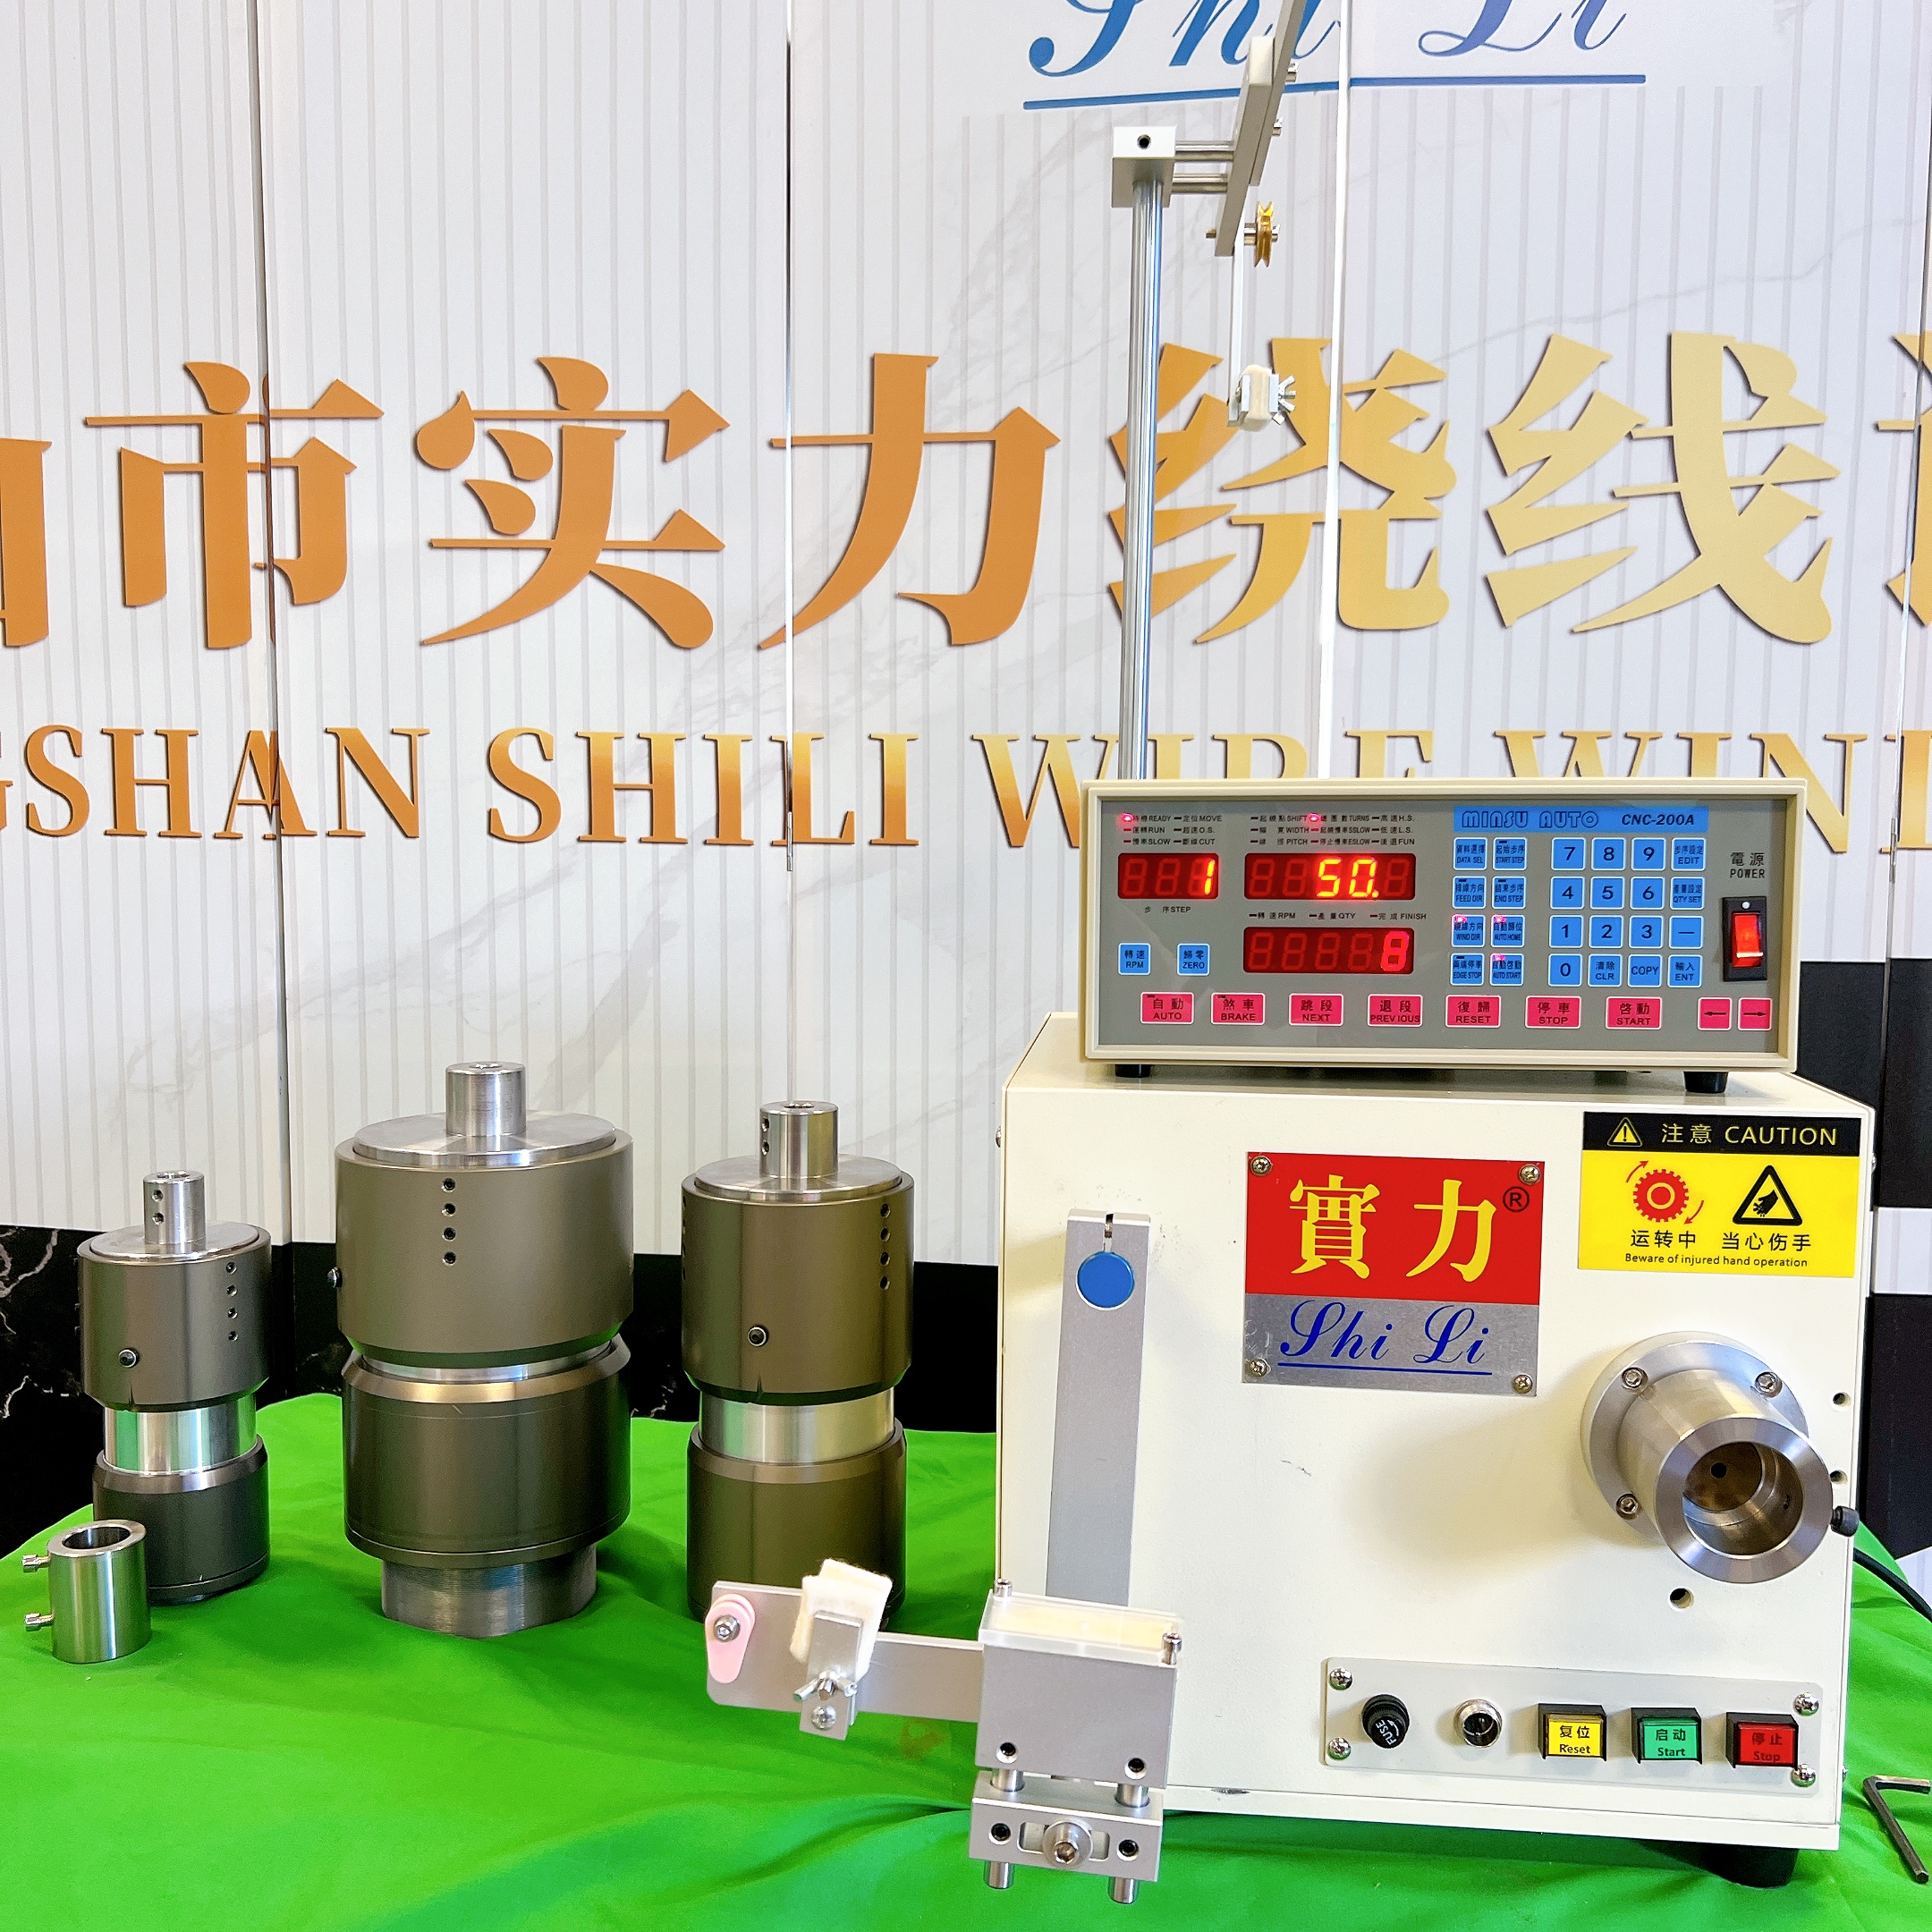
Betjening af a højhastighedssvejsemaskine kræver præcision i afbalanceringen af to kritiske parametre: rotationshastighed og materialestramning. Disse faktorer påvirker direkte produktkvaliteten, produktionseffektiviteten og udstyrets levetid. Uden korrekt samordning fører for høj hastighed til løse viklinger eller materialebrud, mens utilstrækkelig stramning resulterer i dårlig lagdefinition og forringet elektrisk ydeevne. Industrielle producenter er klar over, at at mestre denne balance er afgørende for konsekvent spolekvalitet og reduceret nedetid i moderne produktionsmiljøer.
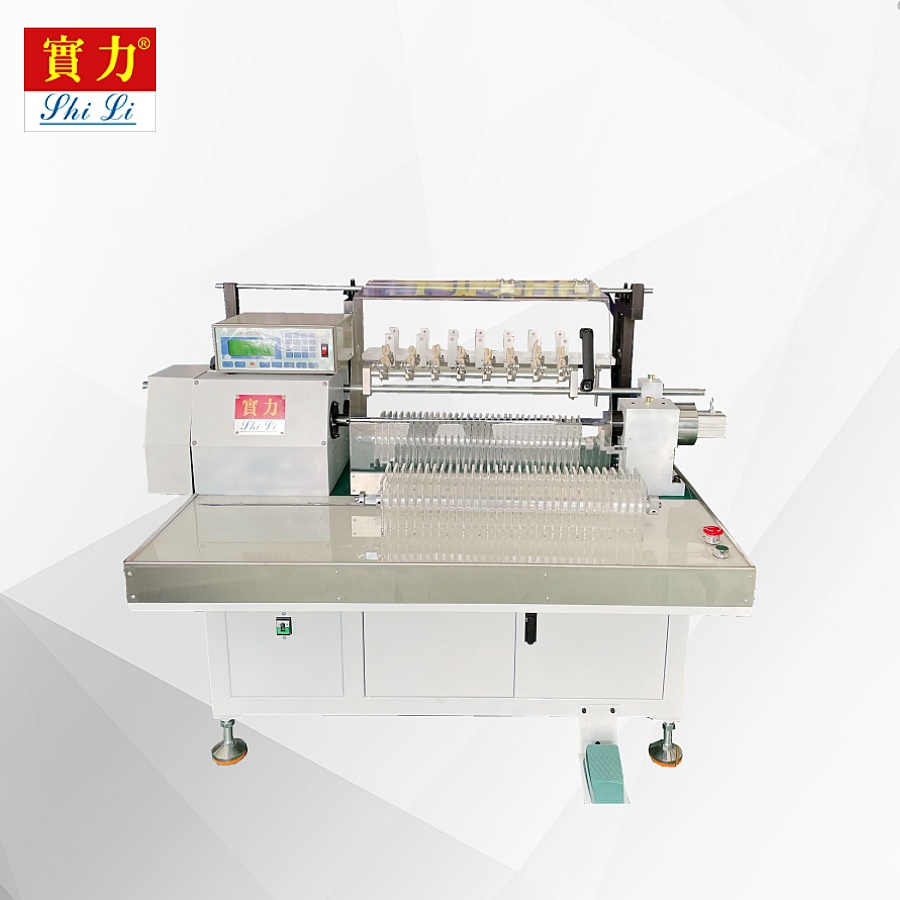
En højhastighedsvindemaskine fungerer inden for en ydeevkegrænse, der er defineret af materialeegenskaber, spindlens kapacitet og termiske begrænsninger. Operatører skal forstå, hvordan hastighed og spænding interagerer dynamisk under produktionscyklusser. Når spændingsindstillingerne forbliver statiske, mens hastigheden stiger, forringes jævnheden af vindingen. Omvendt kan en spænding, der er tilstrækkelig ved lave hastigheder, forårsage materialepåvirkning eller brud ved højere rotationshastigheder. At opnå denne ligevægt kræver systematisk måling, justeringsprotokoller og overvågning i realtid gennem hele produktionsprocessen.
Forståelse af centrale driftsparametre
Hastighedsdynamik i højhastighedsvindemaskiner
Omdrejningshastighed i en højhastigheds-viklemaskine påvirker direkte præcisionen af materialelagdannelse og produktionsgennemløb. Højere hastigheder fremskynder produktionscyklusserne, men kræver proportionale stigninger i kontrolnøjagtigheden. De fleste højhastigheds-viklemaskinsystemer kører i området fra 500 til 5000 omdrejninger pr. minut, afhængigt af tråddiameter og materialetype. At overskride de optimale hastighedsgrænser introducerer centrifugalkræfter, der destabiliserer materialeplaceringen og kompromitterer spolens geometri. Operatører skal kalibrere hastighedsindstillingerne ud fra tråddiameter, materialekomposition og krævet vikletæthed for at undgå kvalitetsnedgang.
Spændingskontrolmekanismer
Effektiv spændingsstyring i en højhastighedsvindemaskine sikrer ensartet trådplacering og forhindrer glidning eller brud. Spændingsstyringssystemer anvender typisk bremsemechanismer, danserarme eller magnetiske koblinger til at opretholde en konstant trækkraft gennem hele produktionen. Den korrekte spændingsværdi afhænger af materialets trækstyrke, den ønskede spolestørrelse og spindlens accelerationshastighed. En højhastighedsvindemaskine, der kører uden præcis spændingsregulering, oplever inkonsistent lagafstand, hvilket reducerer den elektriske ydeevne og den mekaniske pålidelighed. Spændingssensorer giver realtidsfeedback, så operatører kan justere parametre, inden kvalitetsproblemer opstår under produktionscyklusserne.
Optimeringsstrategier for afbalanceret drift
Synkroniserede hastigheds-spændingsjusteringsprotokoller
At opnå balance mellem hastighed og spænding i en højhastigheds-viklemaskine kræver en systematisk tilgang til parameterafhængighed. Når spindelhastigheden øges, skal spændingen stige proportionalt for at sikre materialekontrol og forhindre glidning. Branchens bedste praksis foreskriver, at man fastsætter basisværdier for spænding ved lave hastigheder og derefter trinvis øger begge parametre samtidigt under accelerationsfaserne. En højhastigheds-viklemaskine udstyret med programmerbare logikstyringer (PLC’er) giver operatører mulighed for at definere hastigheds-spændingskurver, der automatisk justerer indstillingerne gennem hele produktionscyklussen. Denne synkroniserede tilgang reducerer manuel indgriben og minimerer overgangsområder, hvor kvalitetsnedgang typisk opstår.
Echtidsovervågning og feedbacksystemer
Moderne højhastigheds-viklemaskininstallationer indeholder spændingssensorer, tachometre og belastningsceller, der leverer kontinuerlige ydelsesdata. Overvågning i realtid giver operatører mulighed for at opdage afvigelsesmønstre, inden de resulterer i affaldsmaterialer. Når spændingssensorer indikerer svingninger uden for acceptable områder, kan højhastigheds-viklemaskinen automatisk kompensere ved at justere bremsekraften eller koblingsindgrebet. Tachometerfeedback bekræfter stabiliteten af spindelhastigheden og forhindrer accelerationsoverskridelser, der destabiliserer materialplaceringen. Integration af disse sensorer i centraliserede styresystemer muliggør dataregistrering til kvalitetsrevisioner og planlægning af forudsigende vedligeholdelse. Kombinationen af sensorfeedback og lukket-loop-styring sikrer konsekvent viklekvalitet på tværs af produktionspartier.
Overvejelser og praktisk implementering specifikt for materiale
Tilpasning til trådtykkelse og materialeegenskaber
Forskellige ledningmaterialer og -tykkelser kræver forskellige kombinationer af hastighed og spænding i en højhastigheds-viklemaskin. Kobberledninger tåler højere spændinger end aluminium på grund af deres bedre trækstyrke, hvilket tillader hurtigere produktionshastigheder uden risiko for brud. Tyndere ledninger kræver lavere absolutte spændinger, men højere relative kraftværdier for at forhindre glidning og sikre præcis lagafstand. Når der skiftes mellem materialer på en højhastigheds-viklemaskin, skal operatører genkalibrere både hastigheds- og spændingsparametrene ud fra etablerede materialeprofiler. Forkerte indstillinger under skift er en primær årsag til produktionsudfald og kvalitetsproblemer i højhastighedsomgivelser.
Termisk styring og overvejelser ved længere driftstid
Ved vedvarende drift af en højhastigheds-viklemaskine dannes varme som følge af friktion og mekanisk spænding, hvilket påvirker materialers egenskaber og styringsystemets ydeevne. Trådmaterialet blødgør, når temperaturen stiger, hvilket reducerer trækstyrken og kræver en nedadgående justering af spændingsværdierne. Spindellager oplever termisk udvidelse under længerevarende produktionskørsler, hvilket potentielt kan påvirke rotationsstabiliteten og hastighedskonstansen. En højhastigheds-viklemaskine skal derfor være udstyret med kølesystemer eller have indbyggede pauser for at opretholde termisk stabilitet gennem lange produktionsskift. Operatører bør overvåge lagerets temperaturudvikling og iværksætte forebyggende køleforanstaltninger for at sikre vedvarende ydeevne og udstyrets levetid. 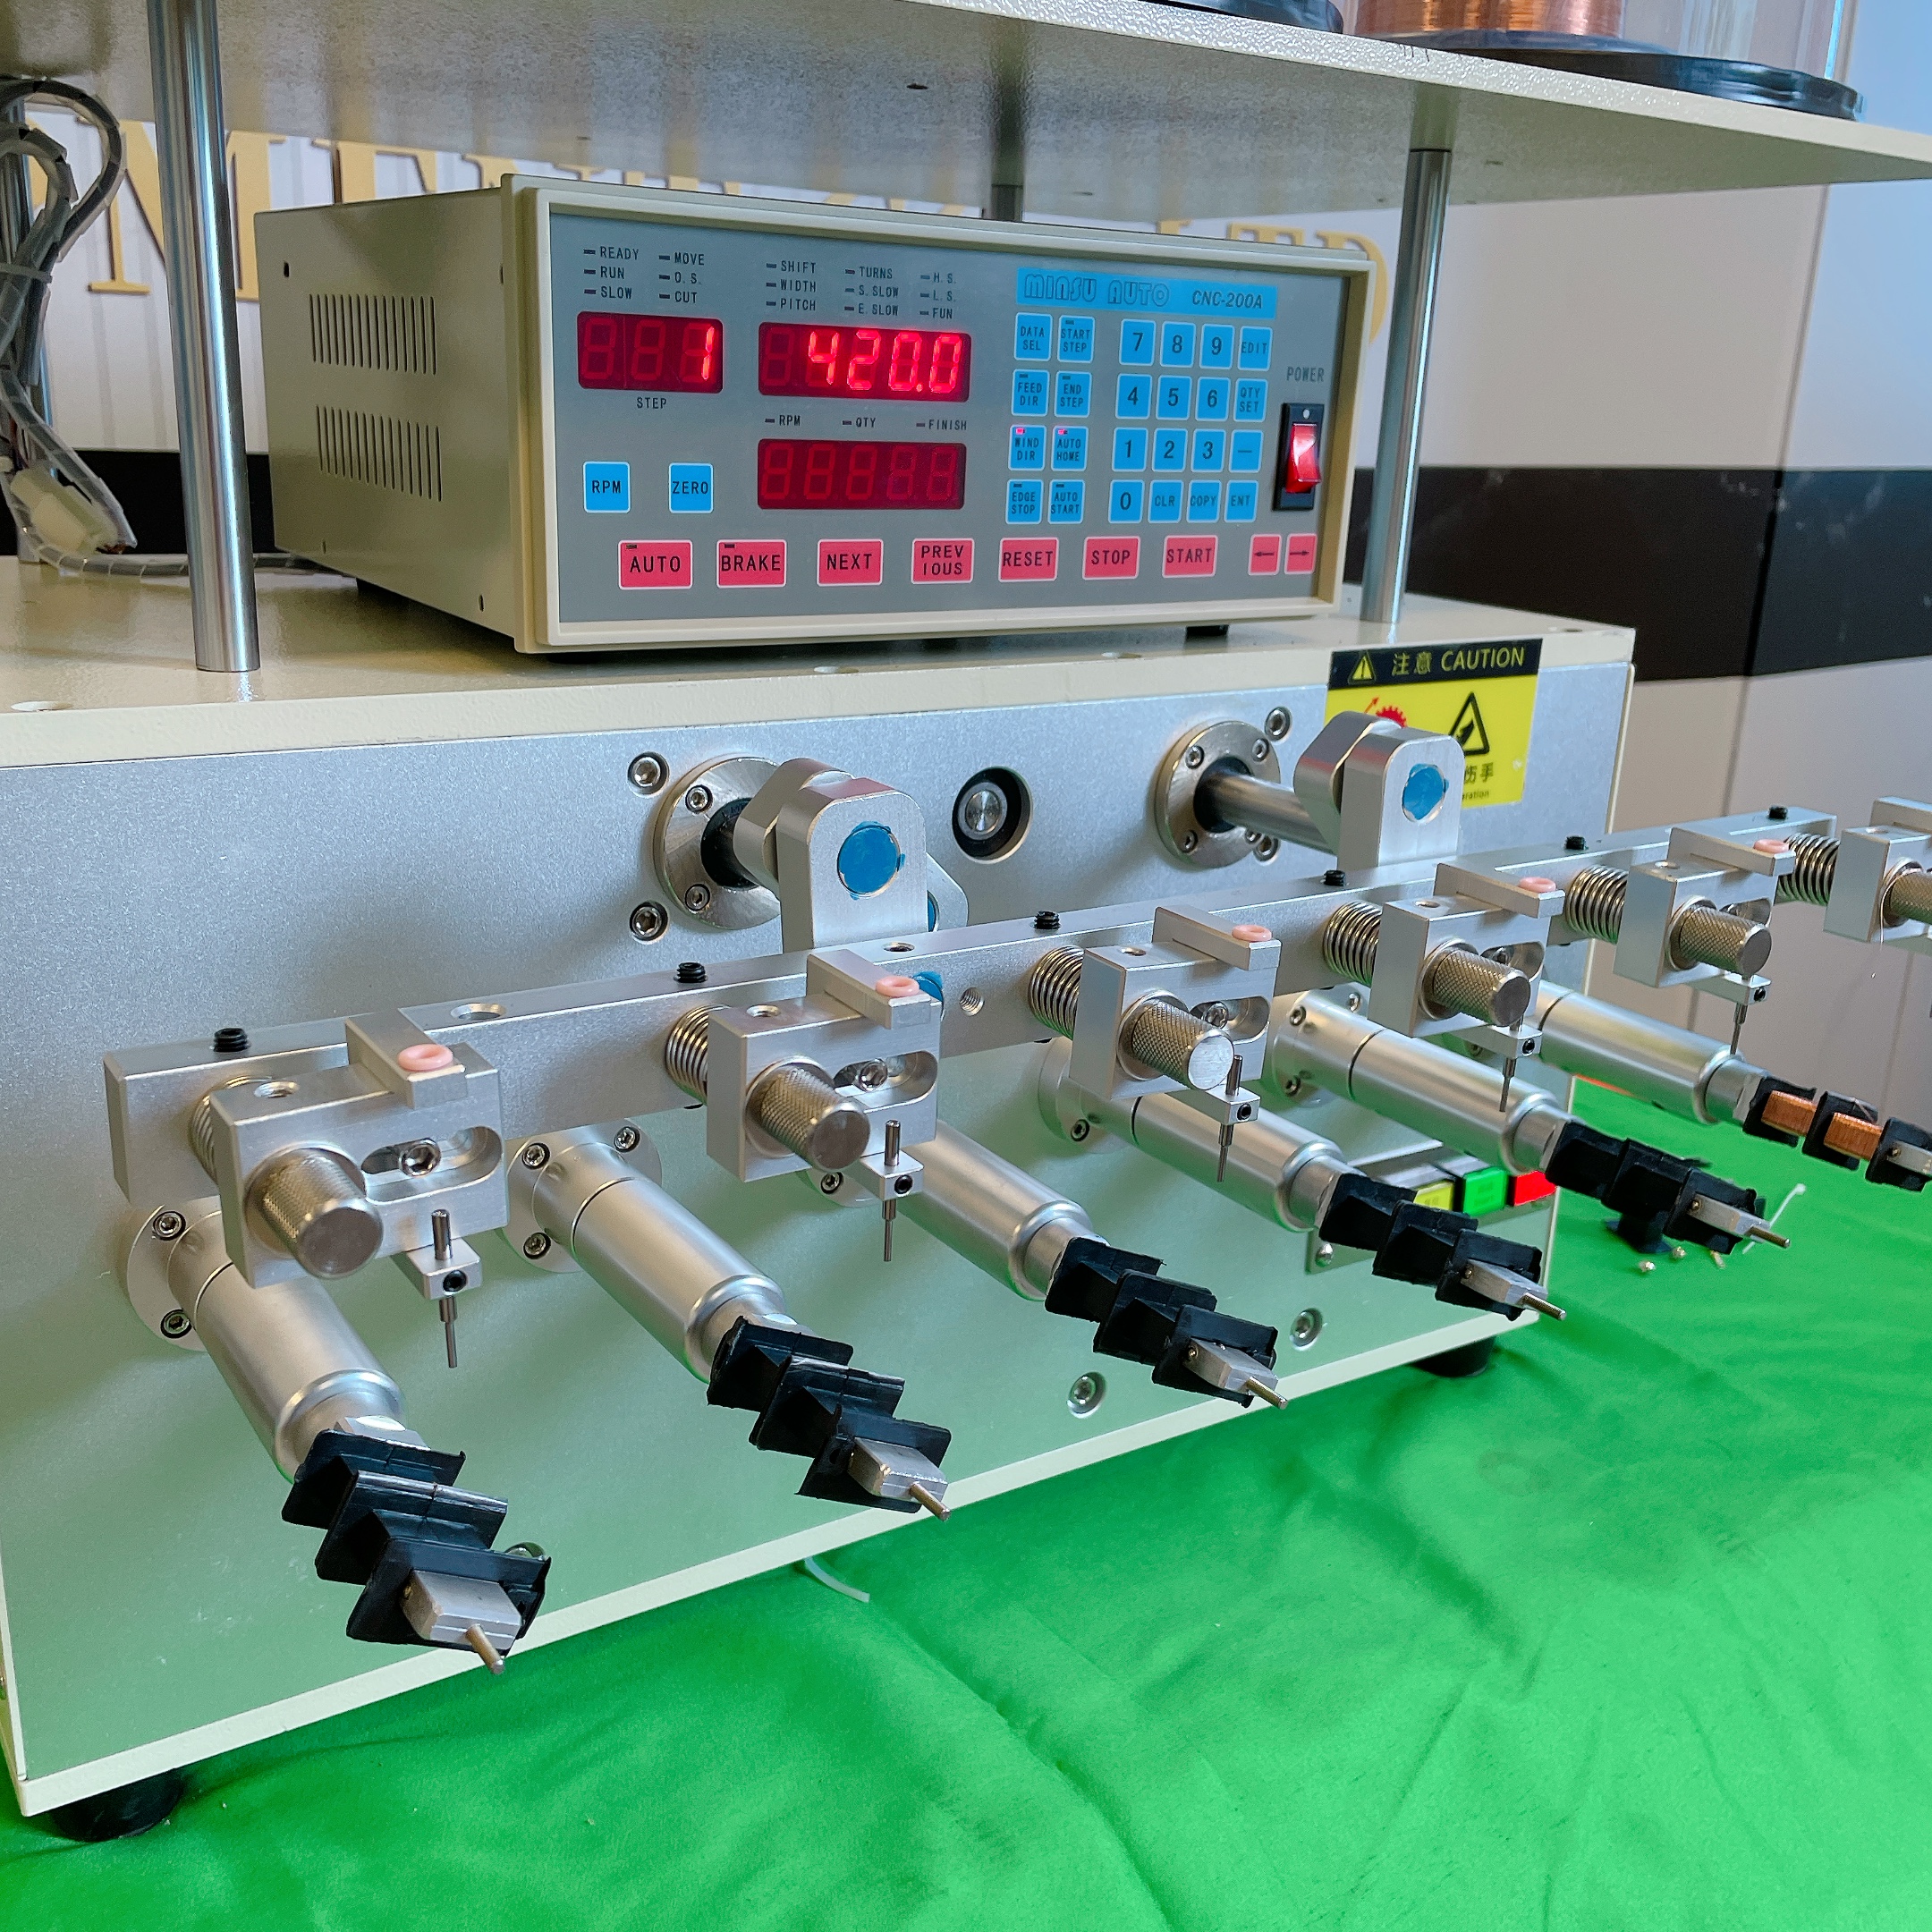
Ofte stillede spørgsmål
Hvad sker der, hvis spændingen overstiger de optimale niveauer i en højhastigheds-viklemaskine?
For stor spænding i en højhastighedsvindemaskine forårsager brud på tråden, reducerer levetiden for aksellagerne som følge af øget belastning og skaber for stort tryk på materialeoverfladerne, hvilket kan medføre overfladeskader eller deformation. Spolen bliver for meget komprimeret, hvilket potentielt kan påvirke de elektriske egenskaber negativt og øge risikoen for kortslutninger i motor- eller transformatoranvendelser. Operatører skal fastsætte øvre spændingsgrænser ud fra materialets trækstyrkespecifikationer og nøje overvåge alarmgrænserne.
Hvordan påvirker tråddiameteren hastighedsindstillingerne på en højhastighedsvindemaskine?
Finere tråddiametre kræver lavere rotationshastigheder for at opretholde præcis lagdefinition og forhindre glidning inden for viklehovedet. En højhastighedsviklemaskine, der er konfigureret til fintrådet materiale, kører typisk ved 30–50 % af maksimal hastighed for at sikre nøjagtighed. Tykkere tråd kan tåle højere hastigheder, fordi materialets stivhed og inertimasse giver større modstand mod centrifugalforskydning. Hastighedsvalget påvirker direkte produktionsgennemløbet, så materialtykkelsen udgør en primær begrænsning for de opnåelige cykeltider.
Kan automatiske spændingskontrolsystemer tilpasse sig hastighedsændringer på en højhastighedsviklemaskine?
Ja, moderne installationer af højhastigheds-viklemaskiner med programmerbare kontrollere kan udføre automatiserede spændingsjusteringer, der er synkroniseret med ændringer i hastighedsprofilen. Disse systemer gemmer materiale-specifikke hastigheds-spændingskurver, som udløser proportionale justeringer, når spindlens acceleration skrider frem gennem produktionsfaserne. Feedback fra lukkede sløjfer med sensorer muliggør realtidskompensation for afvigelser og sikrer konsekvent viklekvalitet gennem hele produktionscyklussen uden manuel indgriben fra operatøren.