 EN


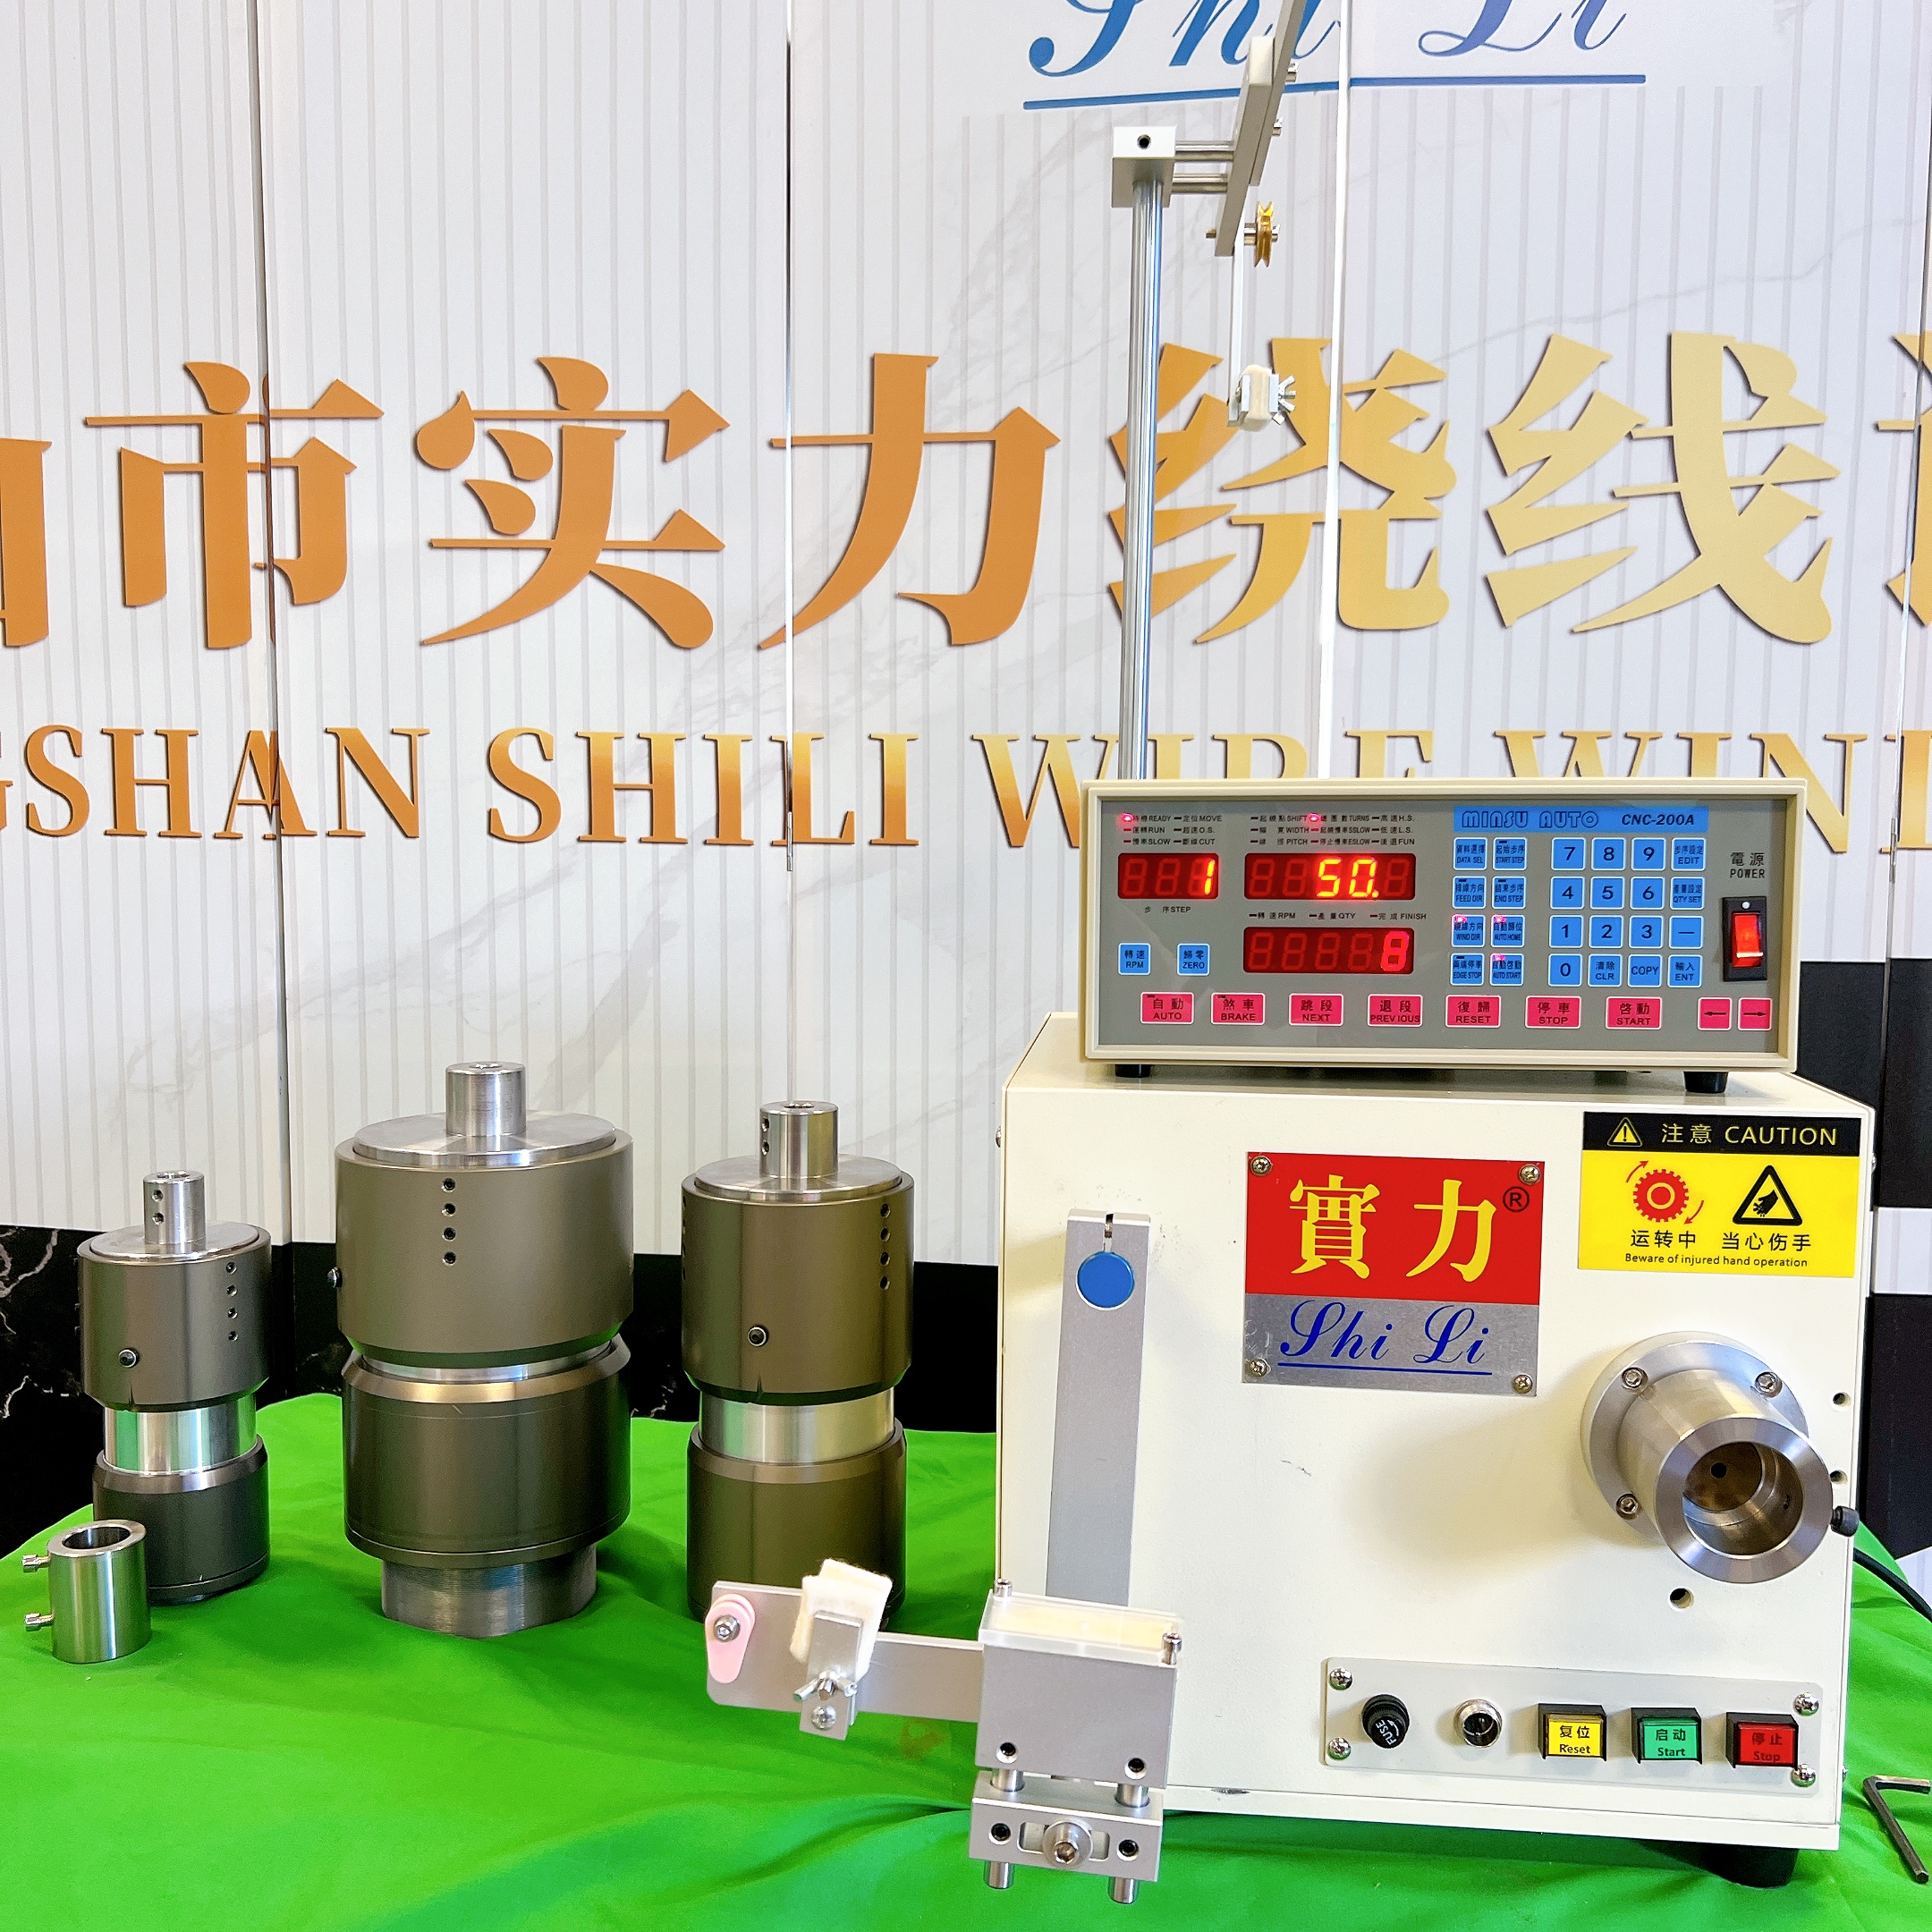
運営 高速巻線機 回転速度と材料の張力という2つの重要なパラメーターを正確に調整することが求められます。これらの要因は、製品品質、生産効率、および装置の寿命に直接影響します。適切な調整が行われないと、速度が高すぎると巻きムラや材料の破断が生じ、逆に張力が不足すると層の輪郭がぼやけ、電気的性能が劣化します。産業用メーカーは、このバランスを確実に制御することが、コイルの品質安定性と現代の製造現場におけるダウンタイム低減にとって不可欠であることを理解しています。
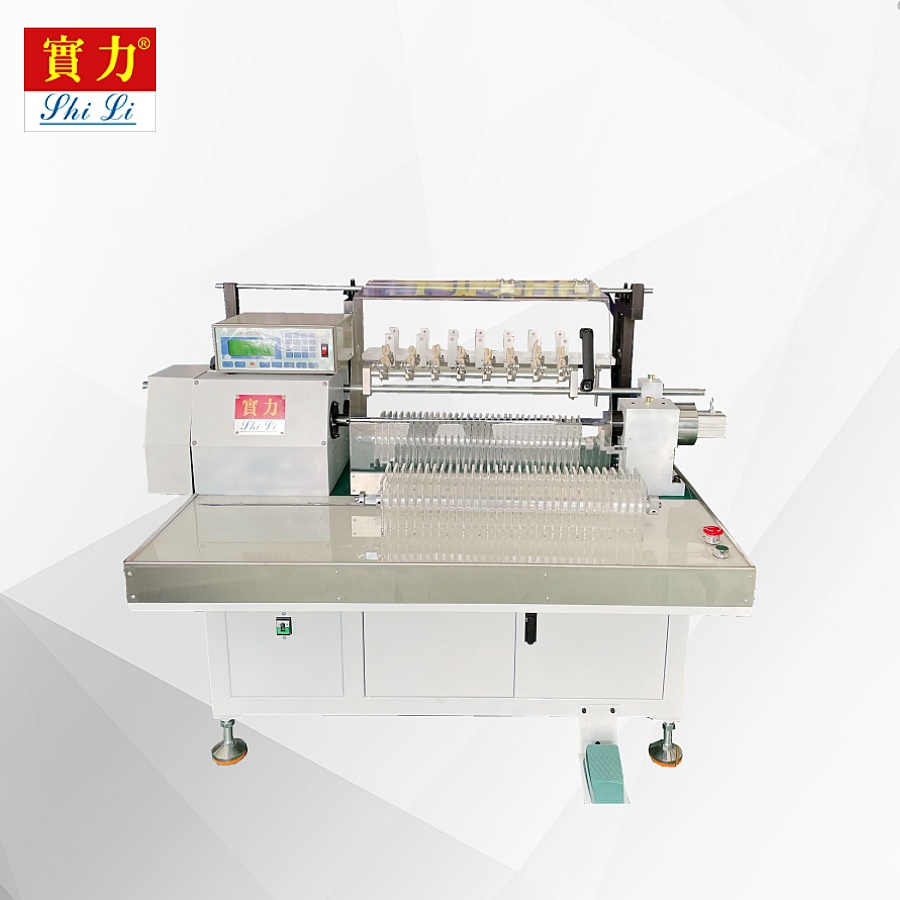
高速巻取り機は、材料の特性、スピンドルの性能、熱的制約によって定義される性能範囲内で動作します。オペレーターは、生産サイクル中に速度と張力がどのように動的に相互作用するかを理解しなければなりません。張力設定を一定に保ったまま速度を上げると、巻取りの均一性が低下します。逆に、低速では十分な張力でも、より高い回転速度では材料に過度な応力がかかり、破断を引き起こす可能性があります。このバランスを実現するには、体系的な測定、調整手順、および生産中のリアルタイム監視が不可欠です。
基本的な運転パラメーターの理解
高速巻取り機における速度の動き
高速巻線機における回転速度は、材料の層状積層精度および生産効率に直接影響します。速度を上げると生産サイクルが短縮されますが、その分、制御精度の向上も必要になります。ほとんどの高速巻線機システムは、導線の太さや材料の種類に応じて、毎分500~5000回転の範囲で動作します。最適な速度域を超えると、遠心力が増大し、材料の配置が不安定になり、コイルの形状精度が損なわれます。オペレーターは、導線の直径、材料の組成、および所要の巻き密度に応じて、速度設定を適切に調整する必要があります。そうしないと品質が低下します。
テンション制御機構
高速巻線機における効果的な張力制御は、ワイヤの均一な配置を保ち、滑りや断線を防止します。張力制御システムは通常、ブレーキ機構、ダンサーアーム、または磁気クラッチを用いて、生産全体を通して一定の引張力を維持します。適切な張力値は、材料の引張強度、所望のコイルの巻き締め具合、およびスピンドルの加速度に依存します。高精度な張力制御が行われていない高速巻線機では、層間ピッチが不均一になり、電気的性能および機械的信頼性が低下します。張力センサーはリアルタイムでフィードバックを提供するため、品質問題が生産サイクル中に発生する前に、オペレーターがパラメーターを調整できます。
バランスの取れた運転のための最適化戦略
速度と張力の同期調整プロトコル
高速巻取り機における速度と張力のバランスを取るには、パラメーター間の相互依存関係を体系的に管理する必要があります。スピンドル回転数を上げる際には、材料の制御を維持し、滑りを防ぐために、張力も比例して高める必要があります。業界のベストプラクティスでは、まず低速時の基本張力値を設定し、加速段階で両パラメーターを同時に段階的に増加させていきます。プログラマブル・ロジック・コントローラー(PLC)を搭載した高速巻取り機では、オペレーターが速度-張力カーブを事前に定義でき、生産サイクル全体にわたり自動的に設定を調整することが可能です。このような同期制御により、手動による介入が削減され、品質低下が起こりやすい遷移領域も最小限に抑えられます。
リアルタイム監視およびフィードバックシステム
現代の高速巻取り機には、張力センサー、タコメーター、ロードセルが組み込まれており、連続的な性能データを提供します。リアルタイム監視により、作業者は不良品が発生する前に異常な変動パターンを検知できます。張力センサーが許容範囲を超えた変動を検出した場合、高速巻取り機は自動的にブレーキ力やクラッチの締結力を調整して補正します。タコメーターからのフィードバックによってスピンドル回転数の安定性が確認され、材料の配置を不安定にする加速のオーバーシュートが防止されます。これらのセンサーを中央制御システムに統合することで、品質監査や予知保全計画向けのデータ記録が可能になります。センサーからのフィードバックと閉ループ制御を組み合わせることで、製造ロット間でも一貫した巻取り品質が確保されます。
材質ごとの配慮と実用的な導入方法
線径および材料特性への対応
高精度巻線機では、ワイヤーの材質や径に応じて、速度と張力の組み合わせをそれぞれ最適化する必要があります。銅線は引張強度がアルミニウム線より高いため、より高い張力を許容し、断線リスクを抑えながら高速での生産が可能です。一方、細径線では絶対的な張力値を低く保つ必要がありますが、スリップ防止および層間ピッチの精度確保のため、相対的な張力値(単位断面積あたりの張力)は高めに設定する必要があります。高精度巻線機で材質を切り替える際には、あらかじめ定義された材質別プロファイルに基づき、速度と張力の両方のパラメーターを再調整する必要があります。切替え時の設定ミスは、高速運転環境における生産ロスおよび品質不良の主な原因です。
熱管理と長時間連続運転への配慮
高速巻線機を長時間稼働させると、摩擦や機械的応力によって熱が発生し、材料の特性や制御システムの性能に影響を及ぼします。ワイヤー材は温度上昇とともに軟化し、引張強度が低下するため、張力設定値を下方調整する必要があります。スピンドル軸受は長時間の連続運転中に熱膨張を起こし、回転の安定性や速度の一貫性に悪影響を及ぼす可能性があります。高速巻線機には、長時間の生産シフトにおいても熱的安定性を維持するために、冷却装置または定期的な休止インターバルを組み込む必要があります。オペレーターは軸受の温度変化傾向を常時監視し、予防的な冷却対策を実施して、品質と設備寿命の両方を確保しなければなりません。 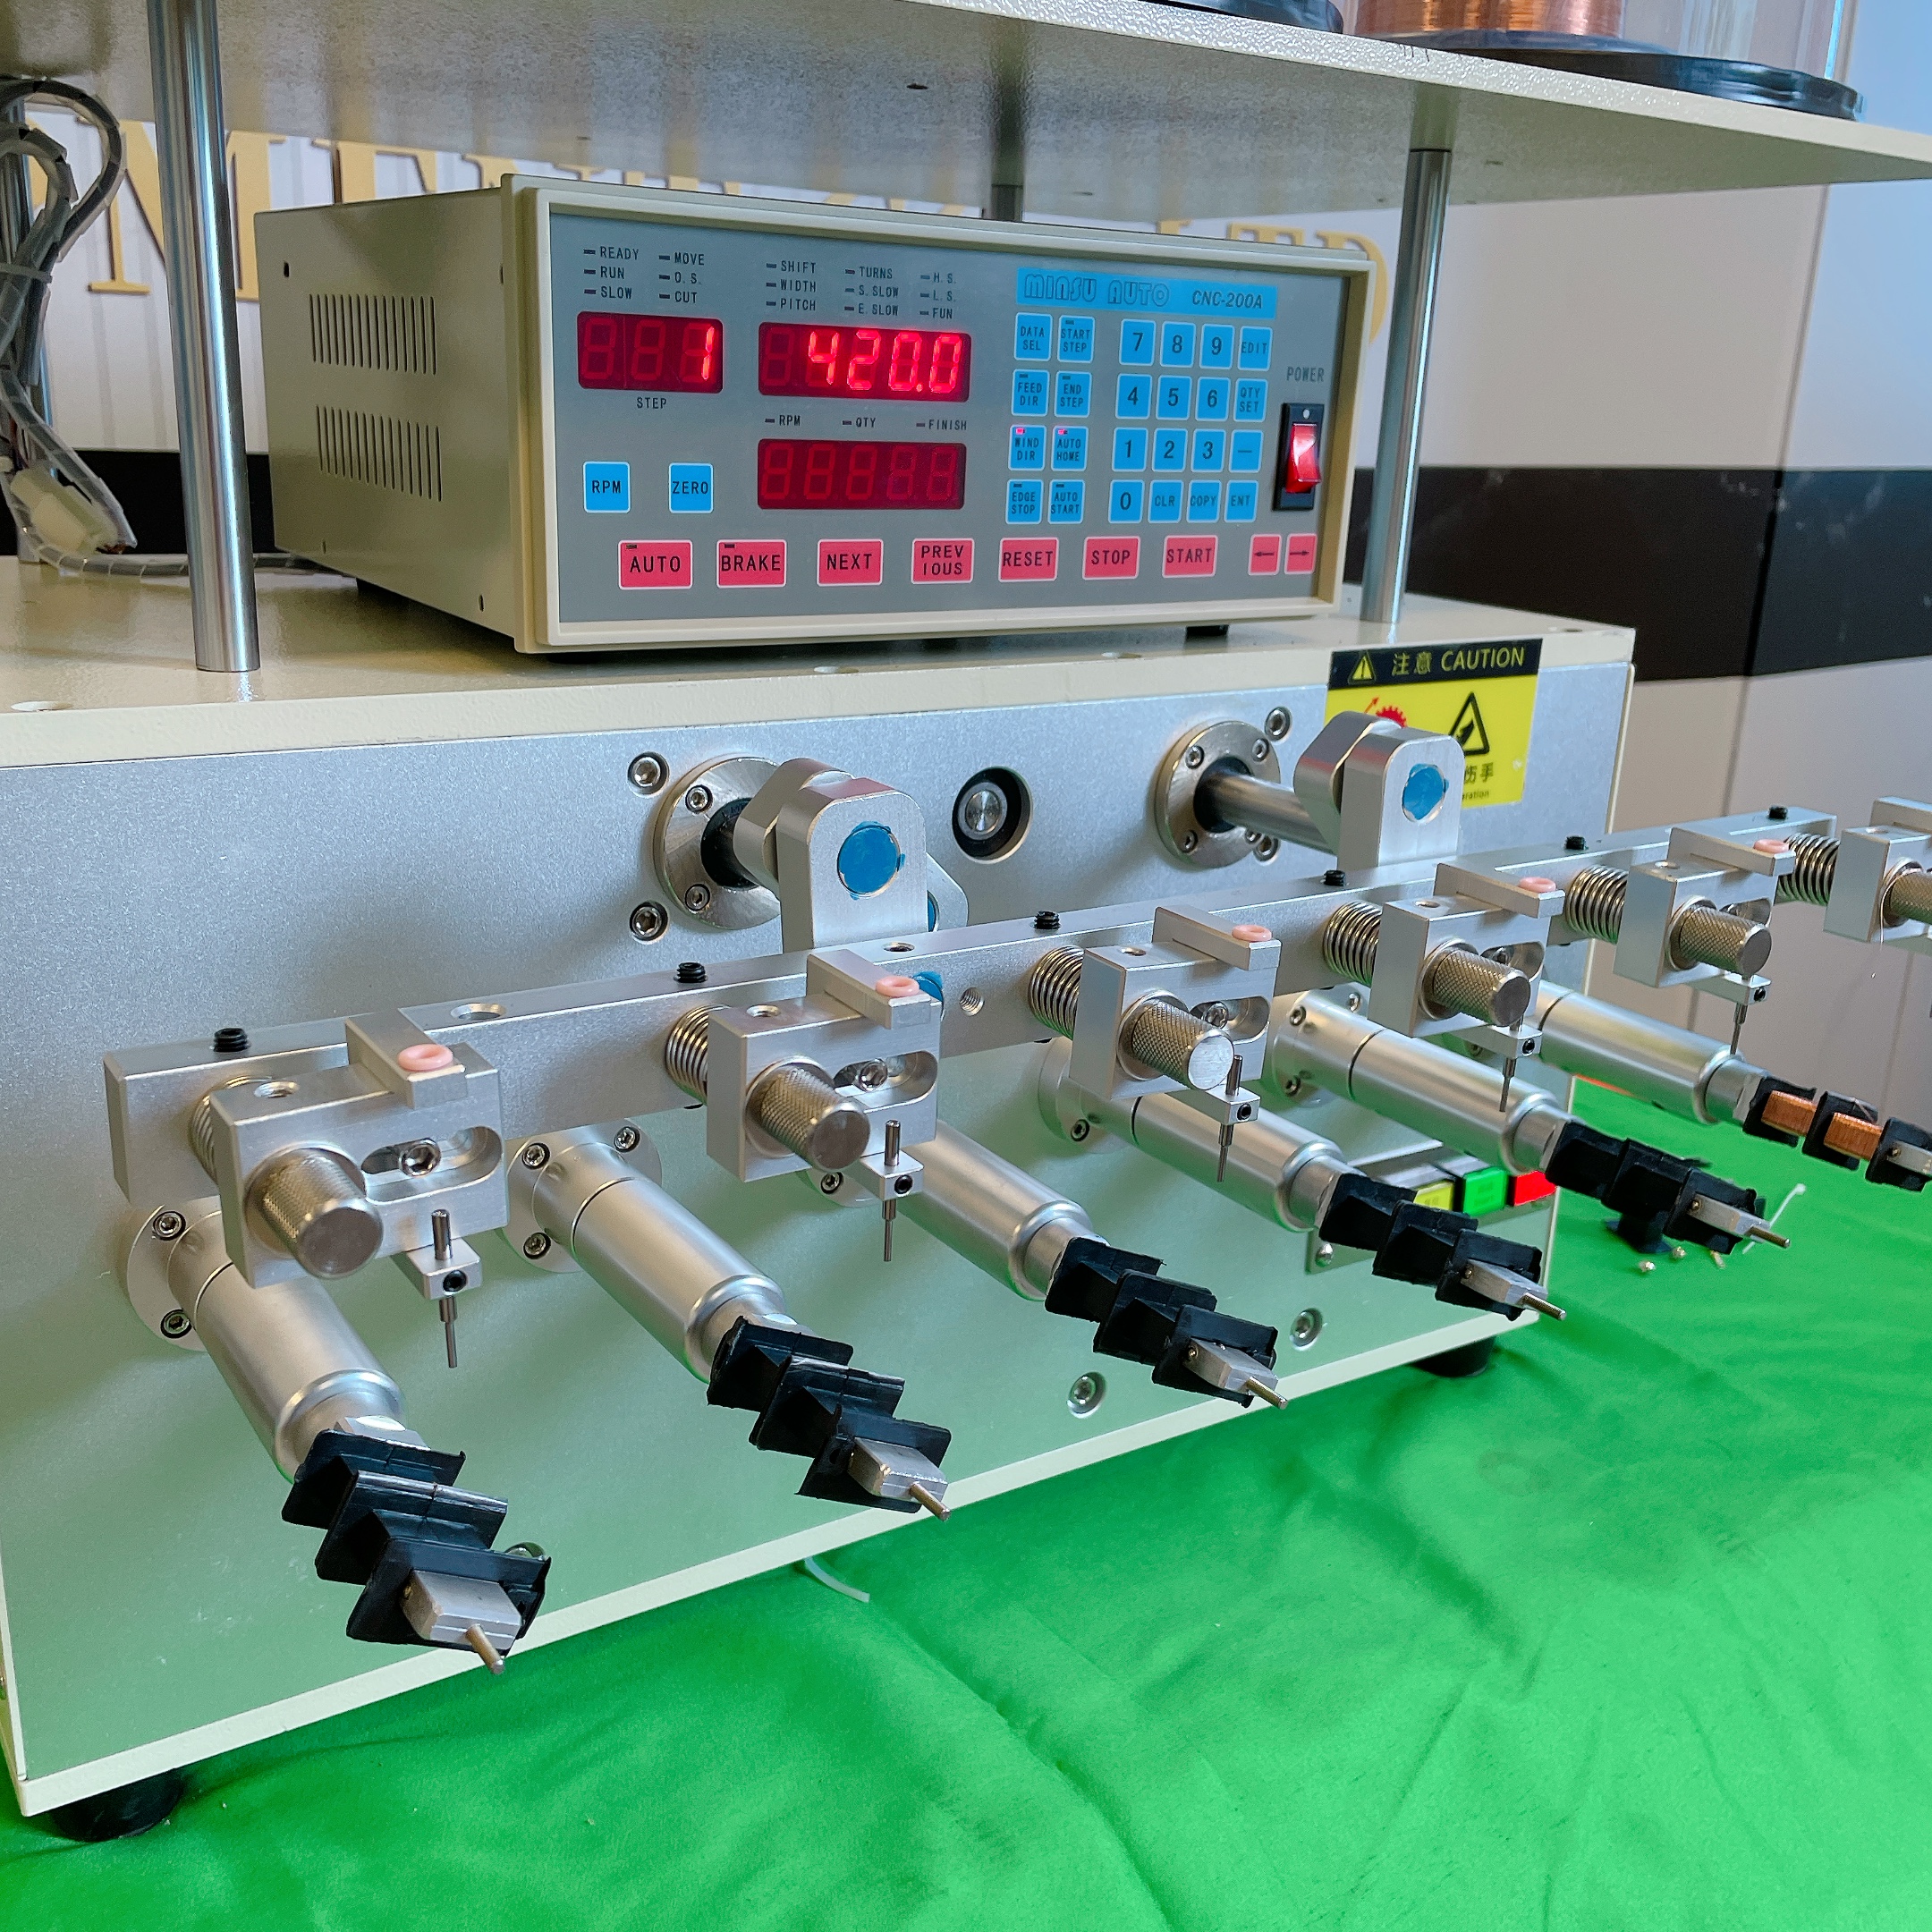
よくある質問
高速巻線機で張力が最適値を超えてしまった場合、どうなりますか?
高速巻線機における張力の過剰な増加は、電線の断線を引き起こすほか、スピンドル軸受への負荷が増大して寿命を短縮させ、また被巻き材表面に過大な圧力を及ぼし、表面傷や変形を生じさせる可能性があります。さらに、コイル構造が過度に圧縮されることで、電気的特性が劣化し、モーターやトランス応用においてショート回路のリスクが高まります。作業者は、被巻き材の引張強さ仕様に基づいて張力の上限値を設定し、アラーム閾値を厳密に監視する必要があります。
電線の直径は、高速巻線機の速度設定にどのような影響を与えますか?
より細い線径では、巻き取りヘッド内の層の精度を保ち、滑りを防ぐために、回転速度を低く設定する必要があります。細線用に構成された高速巻き取り機は、通常、最大速度の30~50%で運転され、精度を確保します。一方、太線は材料の剛性と慣性が高いため、遠心力によるずれに強く、より高速での運転が可能です。速度の選定は生産効率に直接影響するため、材料の厚さ(線径)は達成可能なサイクルタイムを制限する主な要因となります。
高速巻き取り機における自動張力制御システムは、速度変化に追随して適応できますか?
はい、現代の高速巻取り機にはプログラマブルコントローラーが搭載されており、速度プロファイルの変化と同期して自動で張力調整を実行できます。これらのシステムでは、材料ごとに設定された「速度-張力カーブ」が記憶されており、スピンドルの加速に応じて生産工程の各段階で比例的な張力調整が自動的にトリガーされます。閉ループ型のセンサフィードバックにより、ずれが生じた場合でもリアルタイムで補正が可能であり、手動によるオペレーターの介入なしに、全工程を通じて巻取り品質を一貫して維持できます。