 EN


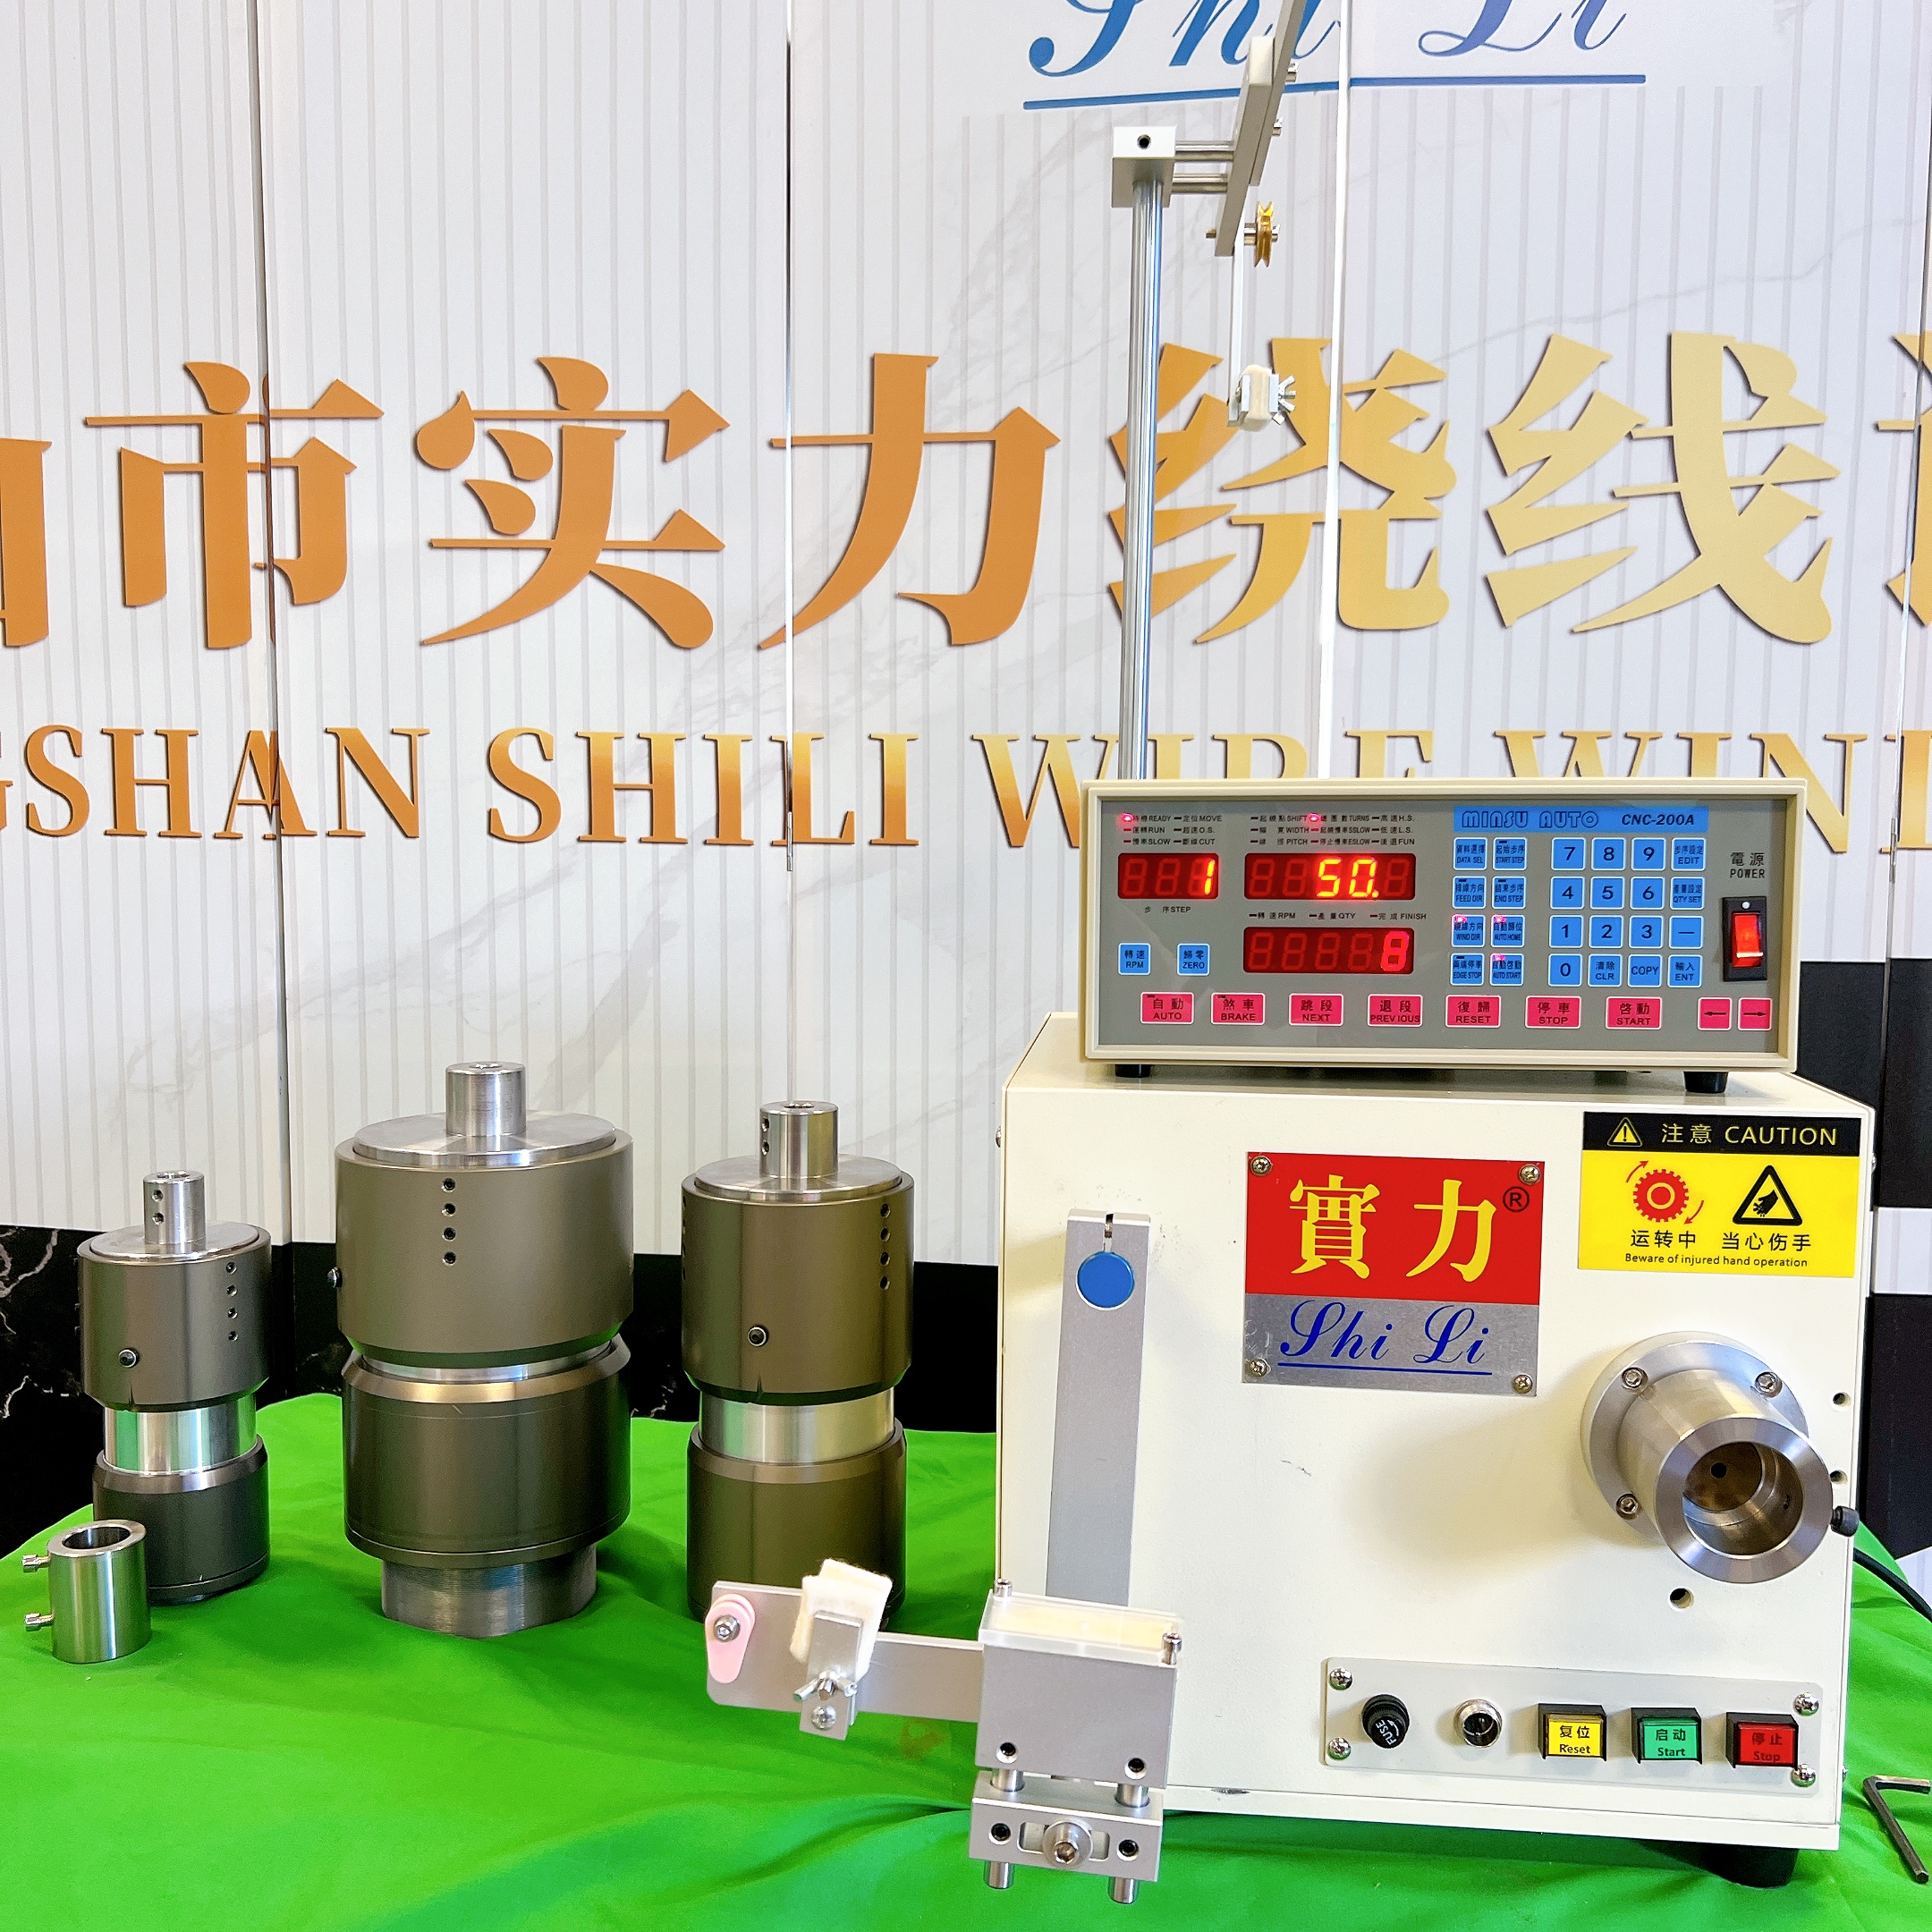
تشغيل آلة لف عالية السرعة تتطلب هذه العملية دقةً في موازنة معاملَيْن حاسمين: سرعة الدوران وشد المادة. وتؤثر هذان العاملان مباشرةً على جودة المنتج وكفاءة الإنتاج وطول عمر المعدات. فبدون التنسيق المناسب، تؤدي السرعة الزائدة إلى لفٍّ فضفاض أو انقطاع في المادة، بينما يؤدي الشد غير الكافي إلى ضعف وضوح الطبقات وانخفاض الأداء الكهربائي. ويُدرك المصنعون الصناعيون أن إتقان هذا التوازن أمرٌ جوهريٌّ لضمان جودة ثابتة للملفات وتخفيض وقت التوقف في بيئات التصنيع الحديثة.
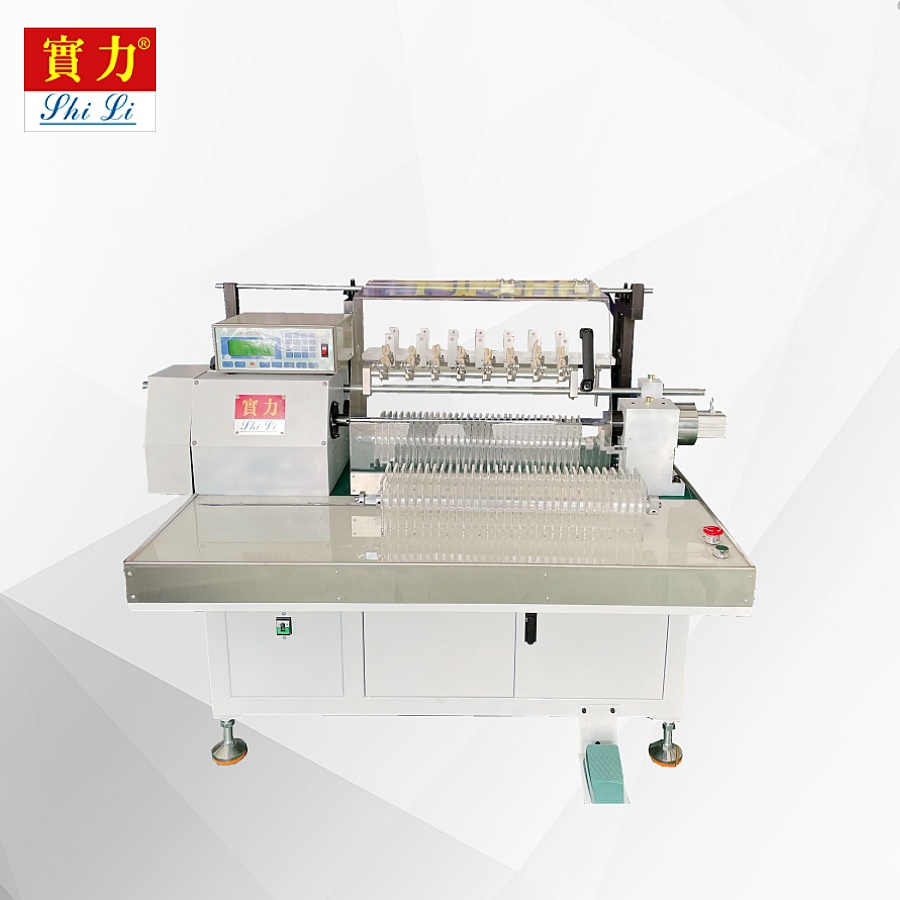
تَعمَل آلة اللف عالي السرعة ضمن نطاق أداءٍ مُحدَّدٍ بخواص المادة وقدرات المغزل والقيود الحرارية. ويجب على العاملين فهم الطريقة التي تتفاعل بها السرعة والشد ديناميكيًّا أثناء دورات الإنتاج. وعندما تبقى إعدادات الشد ثابتةً بينما تزداد السرعة، يزداد تدهور انتظام عملية اللف. وعلى العكس، فقد يؤدي الشد الكافي عند السرعات المنخفضة إلى إجهاد المادة أو كسرها عند السرعات الدورانية الأعلى. ولتحقيق هذا التوازن، يتطلَّب الأمر قياسات منهجية وبروتوكولات ضبط ومراقبة لحظية طوال فترة التشغيل الإنتاجي.
فهم المعايير التشغيلية الأساسية
ديناميكية السرعة في آلات اللف عالي السرعة
تؤثر سرعة الدوران في آلة اللف عالي السرعة مباشرةً على دقة ترتيب الطبقات وكمية الإنتاج. فزيادة السرعة تُسرّع دورات التصنيع، لكنها تتطلب في المقابل رفع دقة التحكم بشكل متناسب. وتتراوح معظم أنظمة آلات اللف عالي السرعة بين ٥٠٠ و٥٠٠٠ دورة في الدقيقة، وذلك حسب قُطر السلك ونوع المادة. أما تجاوز الحدود المثلى للسرعة فيُحدث قوى طرد مركزي تُخلّ باستقرار وضع المادة وتُضعف هندسة الملف. ولذا يجب على المشغلين ضبط إعدادات السرعة استنادًا إلى قطر السلك وتركيب المادة وكثافة اللف المطلوبة لتفادي انخفاض الجودة.
آليات التحكم بالتوتر
يؤمِنُ التحكُّم الفعّال في الشدِّ في آلة لف عالية السرعة توزيعَ السلك بشكلٍ متجانسٍ ويمنع انزلاقاته أو انقطاعه. وعادةً ما تستخدم أنظمة التحكُّم في الشدِّ آليات كبحٍ أو أذرع راقصةً أو مكبّسات مغناطيسيةً للحفاظ على قوة السحب المتسقة طوال عملية الإنتاج. ويعتمد قيمة الشدِّ الصحيحة على مقاومة المادة للشدِّ، والشدة المرغوبة للفائف، ومعدَّلات تسارع البكرة. فآلة اللف عالية السرعة التي تعمل دون تنظيم دقيق للشدِّ تُظهر تباينًا في المسافات بين الطبقات، ما يقلِّل من الأداء الكهربائي والموثوقية الميكانيكية. وتوفِّر أجهزة استشعار الشدِّ تغذيةً راجعةً فوريةً، مما يسمح للمُشغلين بتعديل المعايير قبل ظهور مشكلات الجودة خلال دورات الإنتاج.
استراتيجيات التحسين لتحقيق التشغيل المتوازن
بروتوكولات ضبط السرعة والشدِّ المتناسقة
يتطلب تحقيق التوازن بين السرعة والشد في آلة لف عالية السرعة اتباع منهجٍ منهجيٍّ يراعي الترابط بين المعايير. وعند زيادة سرعة المحور، يجب رفع قيمة الشد تناسبيًّا للحفاظ على التحكم في المادة ومنع الانزلاق. وتُوصي أفضل الممارسات الصناعية بتحديد قيم أساسية للشد عند السرعات المنخفضة، ثم الزيادة التدريجية في كلا المعيارين معًا أثناء مراحل التسارع. وتتيح آلة اللف عالية السرعة المزوَّدة بوحدات تحكُّم منطقية قابلة للبرمجة للمشغلين تحديد منحنيات العلاقة بين السرعة والشد، التي تُجري ضبط الإعدادات تلقائيًّا طوال دورة الإنتاج. ويؤدي هذا النهج المتزامن إلى خفض التدخل اليدوي، وتقليل المناطق الانتقالية التي عادةً ما تحدث فيها انخفاضات في الجودة.
أنظمة المراقبة والتغذية الراجعة في الوقت الفعلي
تضمّ تركيبات آلات اللف عالي السرعة الحديثة أجهزة استشعار للتوتر، وأجهزة قياس السرعة (التاكوميتر)، وخلايا تحميل توفر بيانات أداء مستمرة. ويسمح الرصد الفوري للمُشغِّلين باكتشاف أنماط الانحراف قبل أن تؤدي إلى إنتاج مواد معيبة. وعندما تشير أجهزة استشعار التوتر إلى تقلبات تتجاوز النطاقات المقبولة، يمكن لآلة اللف عالي السرعة أن تُجرِي تعويضًا تلقائيًّا عبر ضبط قوة الكبح أو انخراط القابض. وتؤكد ملاحظات جهاز قياس السرعة استقرار سرعة المحور ومنع فرط التسارع الذي يُخلّ باستقرار وضعية المادة. كما أن دمج هذه الأجهزة الاستشعارية في نظم التحكم المركزية يمكّن من تسجيل البيانات لأغراض تدقيق الجودة والتخطيط للصيانة التنبؤية. ويضمن مزيج ملاحظات الحساسات والتحكم بالحلقة المغلقة جودة لفٍّ متسقة عبر دفعات الإنتاج.
الاعتبارات الخاصة بنوع المادة والتطبيق العملي
تكيف مقاس السلك وخصائص المادة
تتطلب المواد المختلفة للأسلاك وأقطارها مجموعات مختلفة من السرعة والشد في بيئة آلة لف عالية السرعة. ويتحمل سلك النحاس شدًّا أعلى من الألومنيوم بسبب مقاومته الأعلى للشد، ما يسمح بسرعات إنتاج أسرع دون خطر الانقطاع. أما الأسلاك ذات القطر الدقيق فتتطلب شدًّا مطلقًا أقل، لكنها تحتاج قيم قوة نسبية أعلى لمنع الانزلاق وضمان تباعد دقيق بين الطبقات. وعند التحوُّل بين أنواع المواد على آلة لف عالية السرعة، يجب على المشغِّلين إعادة معايرة كلٍّ من معامَلي السرعة والشد وفق الملامح المحددة مسبقًا للمواد. وتشكِّل الإعدادات الخاطئة أثناء عمليات التغيير سببًا رئيسيًّا لخسائر الإنتاج والمشكلات النوعية في البيئات عالية السرعة.
إدارة الحرارة واعتبارات التشغيل لفترات طويلة
التشغيل المستمر لآلة لف عالية السرعة يولّد حرارةً نتيجة الاحتكاك والإجهاد الميكانيكي، ما يؤثر على خصائص المادة وأداء نظام التحكم. وتصبح أسلاك المادة أكثر ليونةً مع ارتفاع درجة الحرارة، مما يقلل من قوتها الشدّية ويستلزم خفض قيم الشدّ. وتتعرض محامل المغزل للتمدّد الحراري أثناء فترات الإنتاج الطويلة، ما قد يؤثر على ثبات الدوران واتساق السرعة. ولذلك يجب أن تتضمّن آلة اللف عالية السرعة أنظمة تبريد أو فترات توقف مجدولة للحفاظ على الاستقرار الحراري طوال نوبات الإنتاج الطويلة. وعلى المشغلين مراقبة اتجاهات درجة حرارة المحامل واتخاذ إجراءات تبريد وقائية للحفاظ على جودة الأداء وعمر المعدّة. 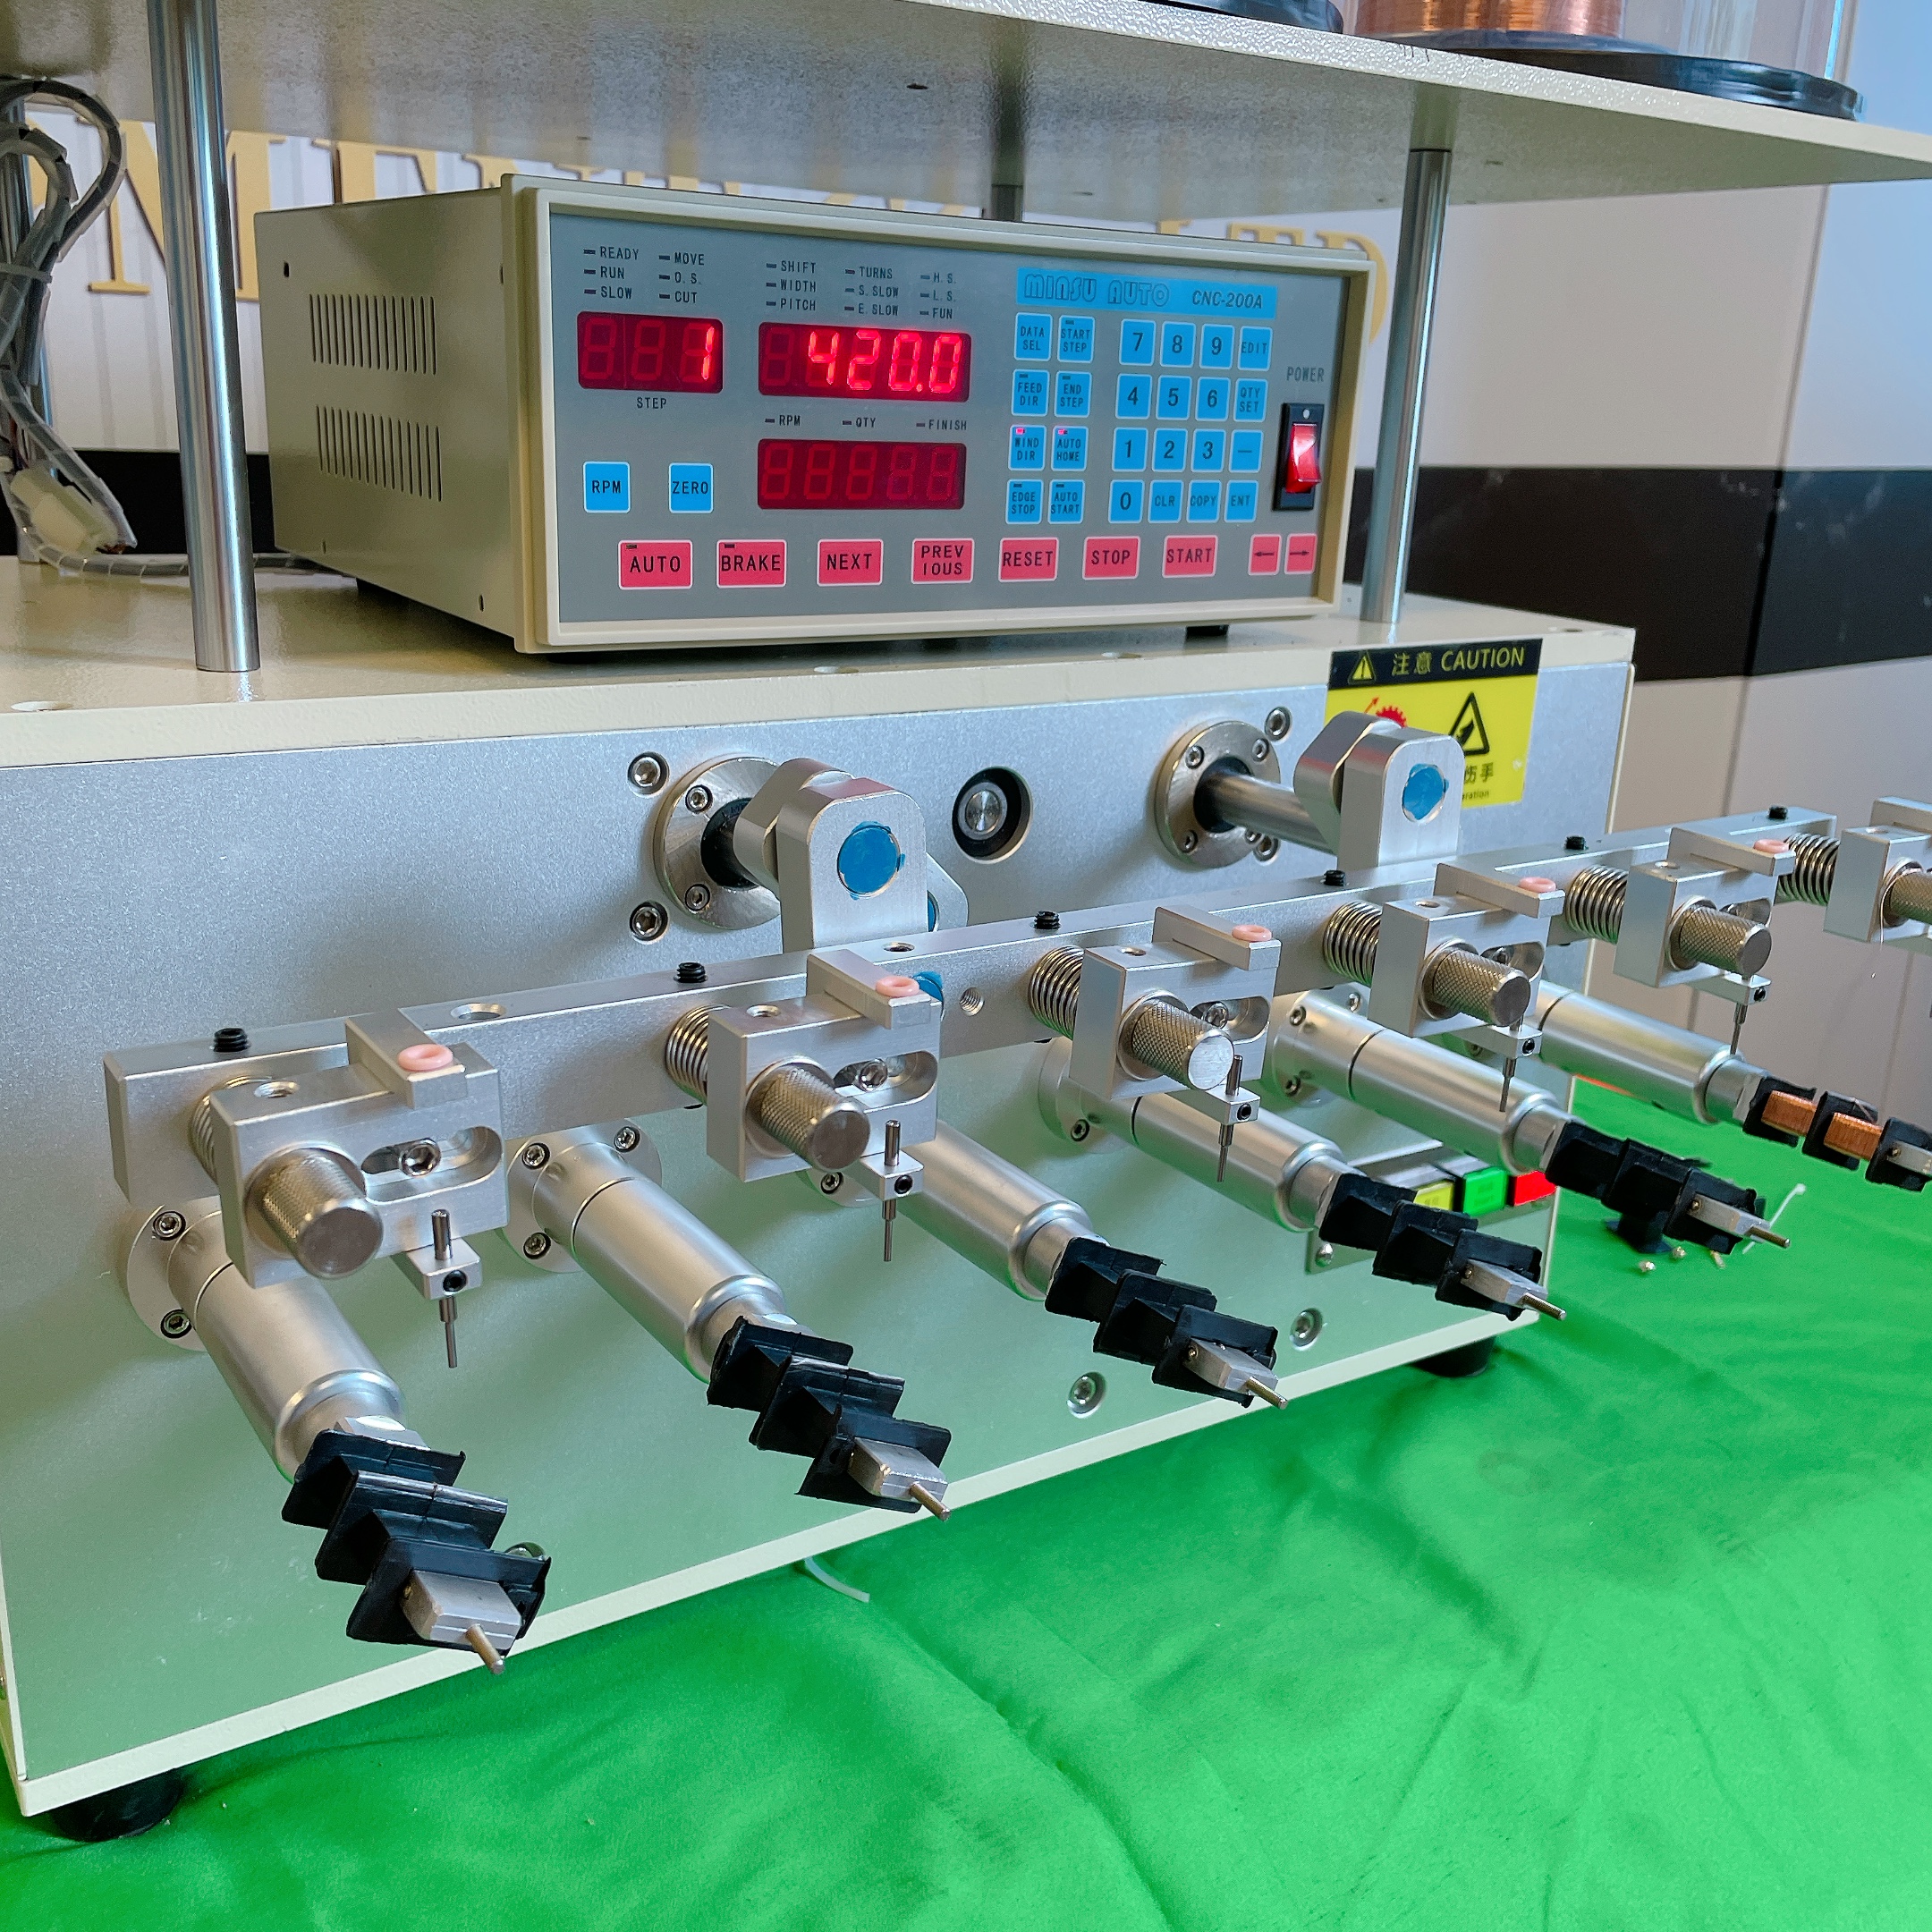
الأسئلة الشائعة
ماذا يحدث إذا تجاوز الشدّ المستويات المثلى في آلة لف عالية السرعة؟
التَّوْتُرُ الزَّائِدُ فِي آلة لَفٍّ عَالِيَةِ السُّرْعَةٍ يُسَبِّبُ انْكِسَارَ السِّلْكِ، وَيُقَلِّلُ مِنْ عُمْرِ حَمَّالَاتِ الْمِحْوَرِ بِسَبَبِ التَّشَدُّدِ الزَّائِدِ النَّاتِجِ عَنِ التَّحْمِيلِ، وَيُولِّدُ ضَغْطًا زَائِدًا عَلَى أَسْطَحِ الْمَادَّةِ مِمَّا يُمْكِنُ أَنْ يُسَبِّبَ تَشَوُّهًا أَوْ تَضَرُّرًا فِي السَّطْحِ. وَيَصِيرُ هَيْكَلُ الْلَّفِّ مُكْتَظًّا جِدًّا، مَا يُمْكِنُ أَنْ يُضَعِّفَ خَصَائِصِ الأَداءِ الْكَهْرَبَائِيِّ، وَيَزِيدَ مِنْ خَطَرِ الْدَّوَائِرِ الْقَصِيرَةِ فِي تَطْبِيقَاتِ الْمُحَرِّكَاتِ أَوِ الْمُحَوِّلَاتِ. وَعَلَى الْمُشَغِّلِينَ أَنْ يُحَدِّدُوا حُدُودَ التَّوْتُرِ الْعُلْيَا اسْتِنَادًا إِلَى مُواصَفَاتِ قُوَّةِ الشَّدِّ الْمُؤَثِّرَةِ عَلَى الْمَادَّةِ، وَأَنْ يَرْقُبُوا عَتَبَاتِ التَّحْذِيرِ بِعِنَايَةٍ.
كَيْفَ تُؤَثِّرُ قُطْرُ السِّلْكِ فِي إِعْدَادَاتِ السُّرْعَةِ عَلَى آلَةِ لَفٍّ عَالِيَةِ السُّرْعَةٍ؟
تتطلب أقطار الأسلاك الأدق سرعات دوران أقل للحفاظ على وضوح دقيق لطبقات اللف ومنع الانزلاق داخل رأس اللف. وعادةً ما تعمل آلة اللف عالية السرعة المُهيَّأة للأسلاك الرفيعة عند ٣٠ إلى ٥٠ في المئة من أقصى سرعة لضمان الدقة. أما الأسلاك ذات القطر الأكبر فهي تتحمّل سرعات أعلى لأن صلابة المادة وقُصوريتها توفر مقاومة أكبر للإزاحة الناتجة عن القوة الطاردة المركزية. ويؤثر اختيار السرعة تأثيرًا مباشرًا في إنتاجية العملية، لذا فإن سماكة المادة تشكّل قيدًا رئيسيًّا على أوقات الدورة القابلة للتحقيق.
هل يمكن لأنظمة التحكم الآلي في الشد أن تتكيف مع تغيُّرات السرعة على آلة اللف عالية السرعة؟
نعم، يمكن لتركيبات آلات اللف عالية السرعة الحديثة المزودة بوحدات تحكم قابلة للبرمجة تنفيذ تعديلات تلقائية على التوتر مزامنةً مع تغيرات ملف السرعة. وتُخزن هذه الأنظمة منحنيات السرعة-التوتر الخاصة بكل مادة، والتي تُفعِّل تعديلات تناسبية أثناء تسارع البكرة خلال مراحل الإنتاج. كما يسمح رد الفعل الاستباقي من أجهزة الاستشعار المغلقة بالتعويض الفوري عن أي انحراف، مما يضمن ثبات جودة اللف طوال دورة الإنتاج الكاملة دون الحاجة إلى تدخل يدوي من المشغل.