 EN


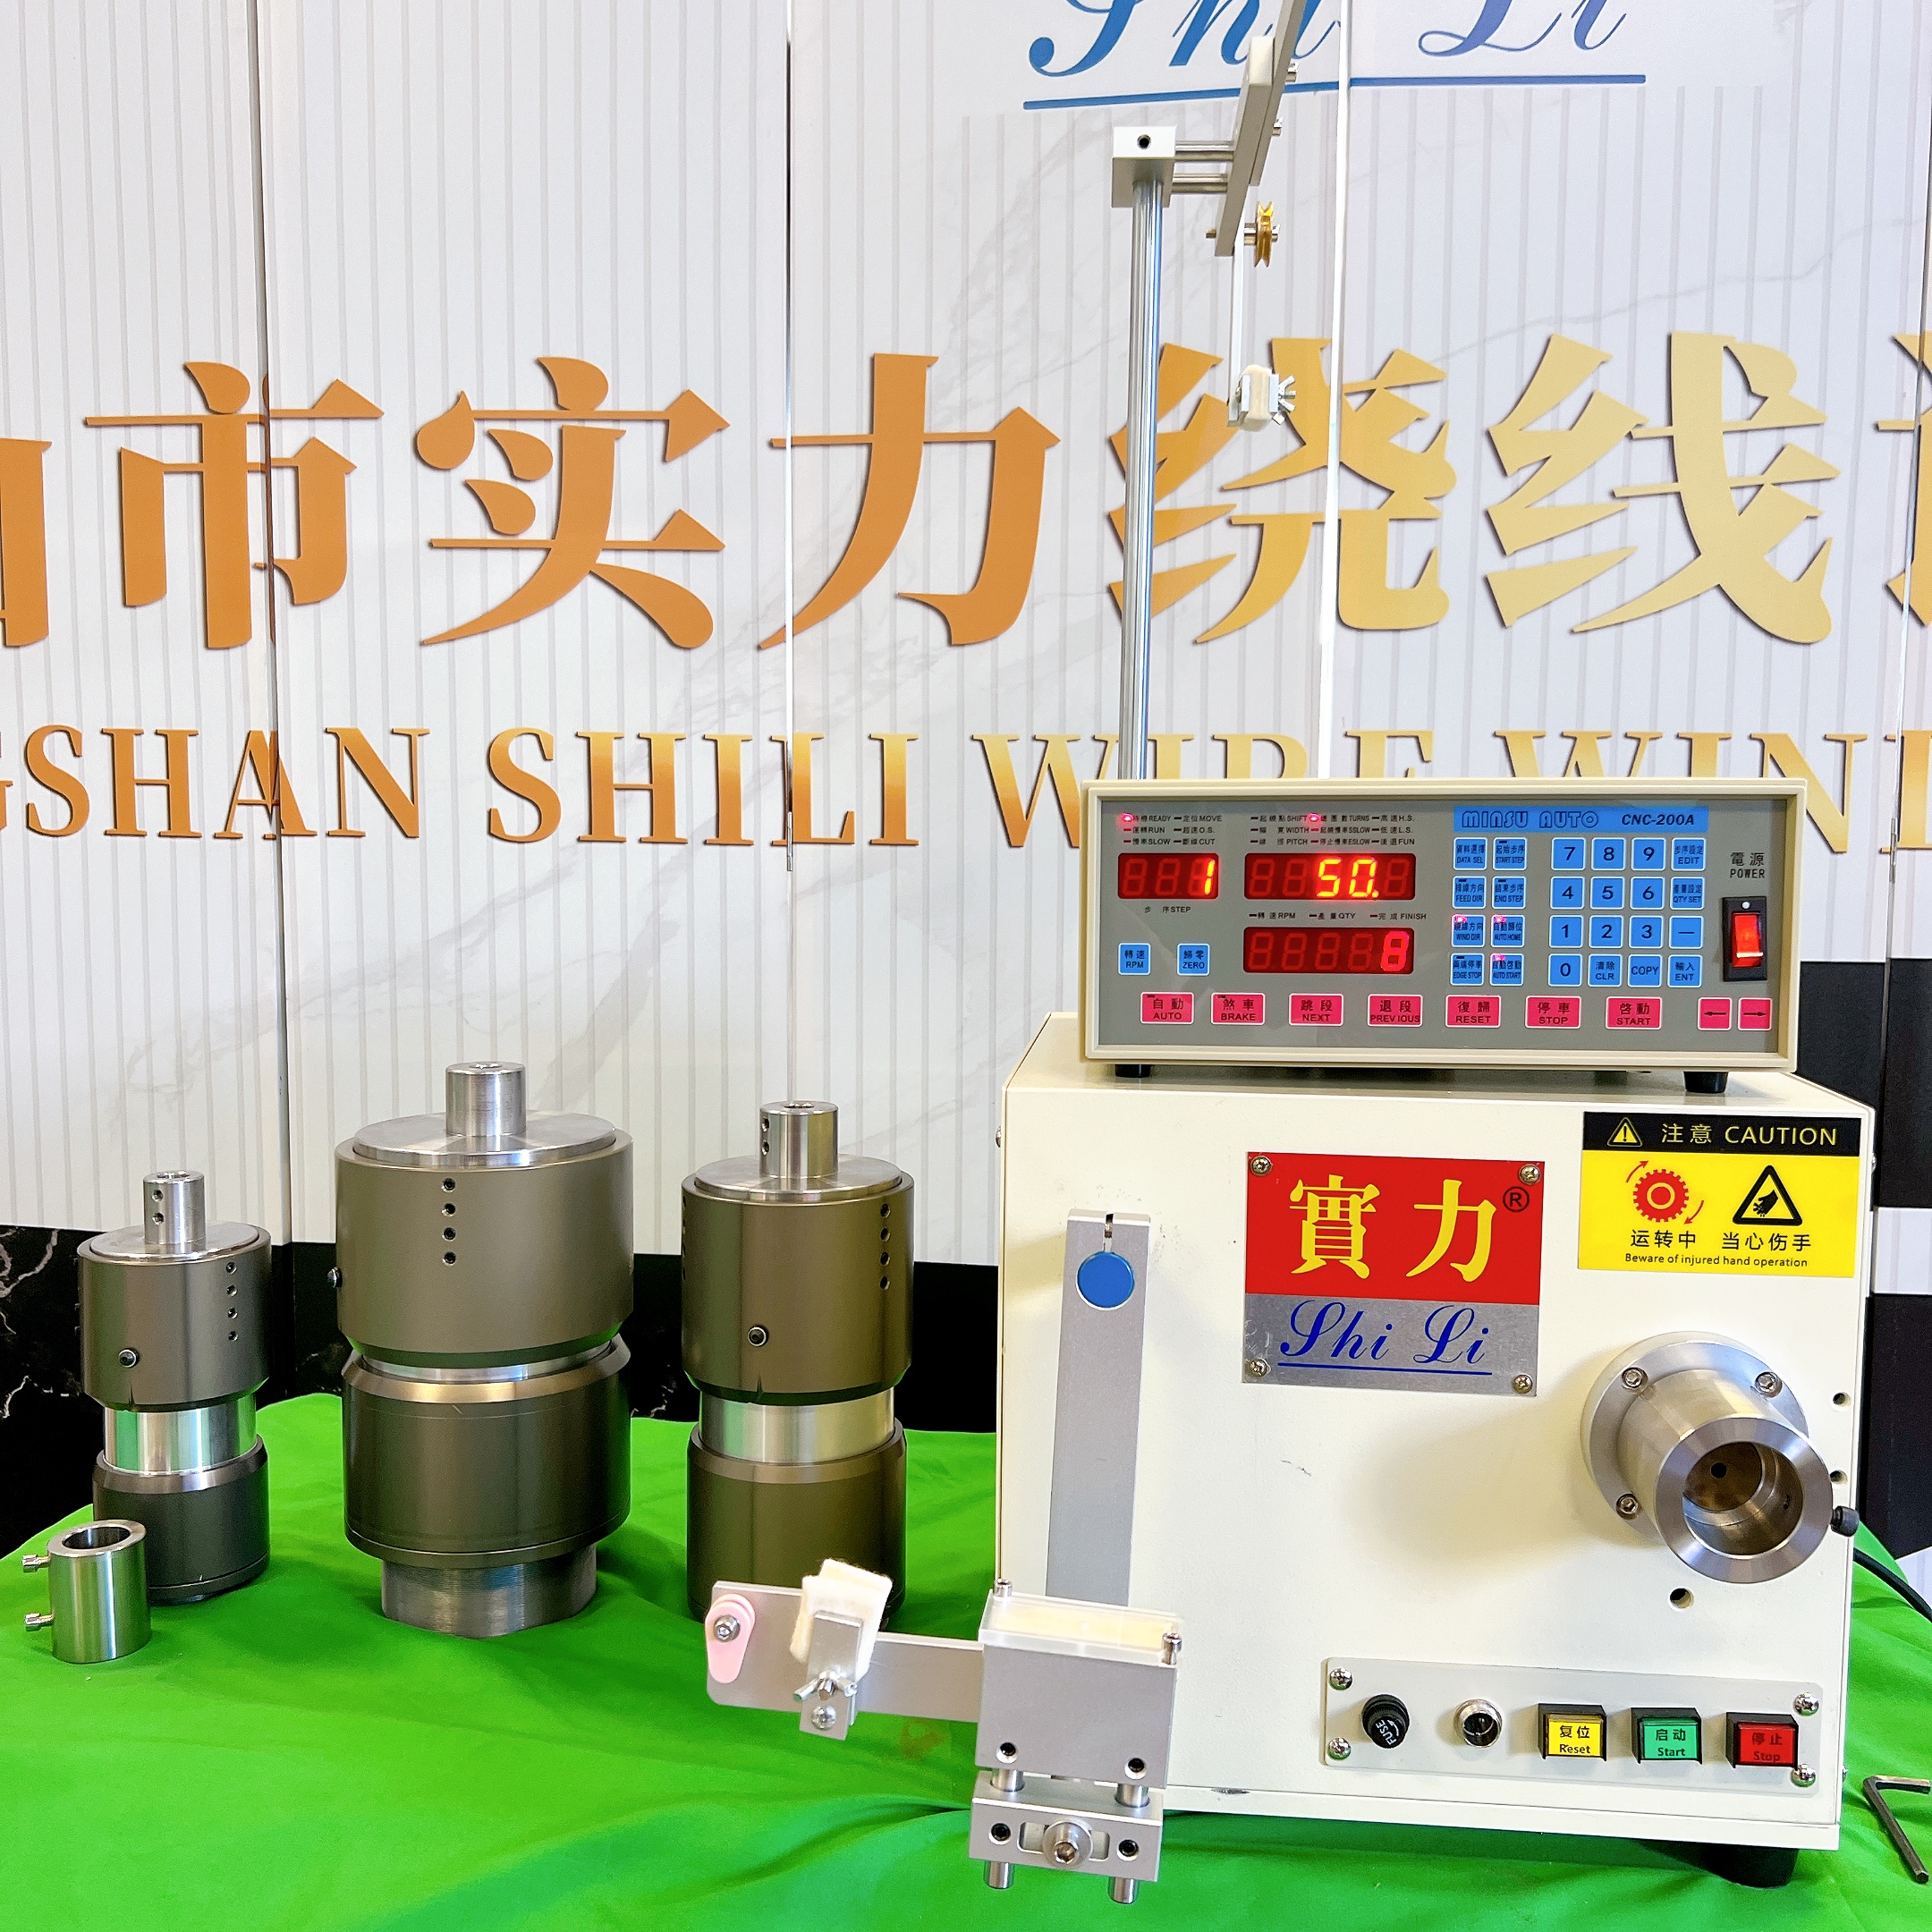
El funcionamiento de un máquina enrolladora de alta velocidad exige precisión al equilibrar dos parámetros críticos: la velocidad de rotación y la tensión del material. Estos factores afectan directamente la calidad del producto, la eficiencia de la producción y la durabilidad del equipo. Sin una coordinación adecuada, una velocidad excesiva provoca devanados flojos o rotura del material, mientras que una tensión insuficiente conduce a una mala definición de capas y una degradación del rendimiento eléctrico. Los fabricantes industriales saben que dominar este equilibrio es esencial para lograr una calidad constante de las bobinas y reducir el tiempo de inactividad en los entornos modernos de fabricación.
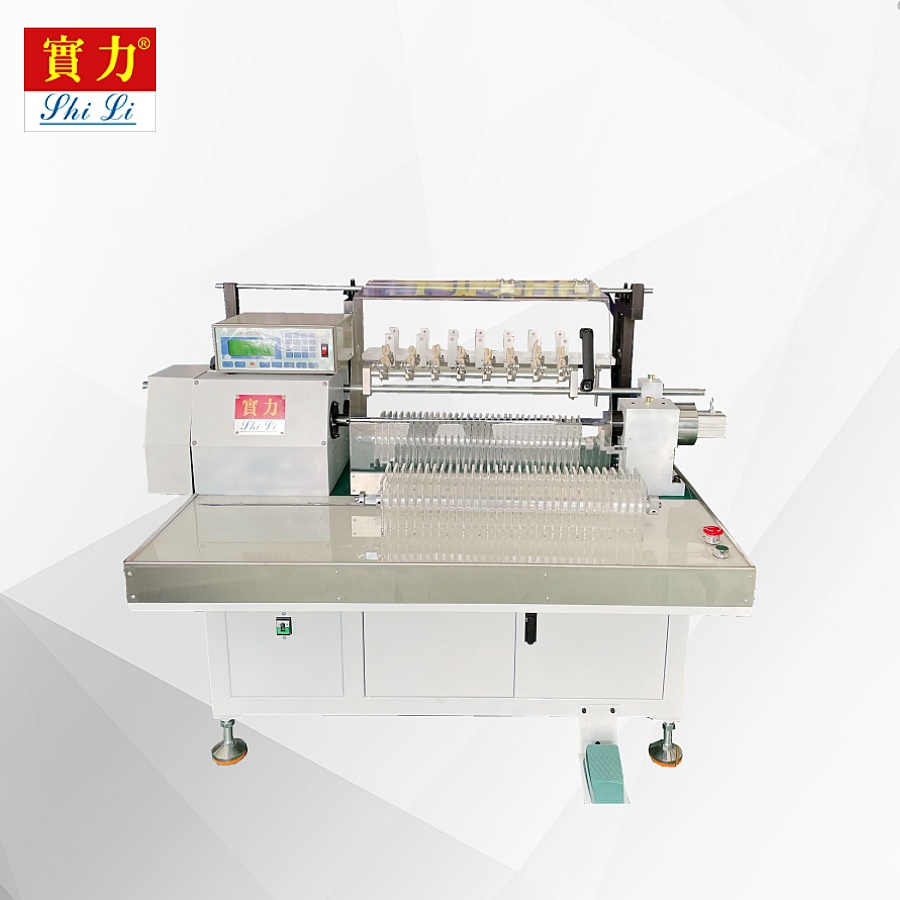
Una máquina devanadora de alta velocidad opera dentro de un rango de rendimiento definido por las propiedades del material, las capacidades del husillo y las restricciones térmicas. Los operadores deben comprender cómo interactúan dinámicamente la velocidad y la tensión durante los ciclos de producción. Cuando los ajustes de tensión permanecen estáticos mientras aumenta la velocidad, la uniformidad del devanado se deteriora. Por el contrario, una tensión que resulta adecuada a bajas velocidades puede provocar estrés en el material o su rotura a mayores velocidades de rotación. Alcanzar este equilibrio requiere mediciones sistemáticas, protocolos de ajuste y monitoreo en tiempo real durante toda la ejecución de la producción.
Comprensión de los parámetros operativos fundamentales
Dinámica de la velocidad en máquinas devanadoras de alta velocidad
La velocidad de rotación en una máquina devanadora de alta velocidad influye directamente en la precisión del apilamiento del material y en la capacidad de producción. Velocidades más altas aceleran los ciclos de producción, pero exigen aumentos proporcionales en la precisión del control. La mayoría de los sistemas de máquinas devanadoras de alta velocidad operan en rangos de 500 a 5000 revoluciones por minuto, según el calibre del alambre y el tipo de material. Superar los umbrales óptimos de velocidad introduce fuerzas centrífugas que desestabilizan la colocación del material y comprometen la geometría de la bobina. Los operadores deben calibrar los ajustes de velocidad según el diámetro del alambre, la composición del material y la densidad de devanado requerida para evitar la degradación de la calidad.
Mecanismos de Control de Tensión
Una gestión eficaz de la tensión en una máquina devanadora de alta velocidad garantiza una colocación uniforme del alambre y evita deslizamientos o roturas. Los sistemas de control de tensión suelen emplear mecanismos de frenado, brazos reguladores (dancer arms) o embragues magnéticos para mantener una fuerza de tracción constante durante toda la producción. El valor óptimo de tensión depende de la resistencia a la tracción del material, la densidad deseada del carrete y las tasas de aceleración del eje. Una máquina devanadora de alta velocidad que opere sin una regulación precisa de la tensión experimentará espaciados irregulares entre capas, lo que reduce el rendimiento eléctrico y la fiabilidad mecánica. Los sensores de tensión proporcionan retroalimentación en tiempo real, permitiendo a los operadores ajustar los parámetros antes de que surjan problemas de calidad durante los ciclos de producción.
Estrategias de optimización para un funcionamiento equilibrado
Protocolos sincronizados de ajuste de velocidad y tensión
Equilibrar la velocidad y la tensión en una máquina de devanado de alta velocidad requiere un enfoque sistemático para la interdependencia de los parámetros. Al aumentar la velocidad del husillo, la tensión debe incrementarse proporcionalmente para mantener el control del material y evitar deslizamientos. La mejor práctica industrial consiste en establecer valores de tensión básicos a bajas velocidades y luego incrementar ambos parámetros simultáneamente, de forma gradual, durante las fases de aceleración. Una máquina de devanado de alta velocidad equipada con controladores lógicos programables (PLC) permite a los operadores definir curvas velocidad-tensión que ajustan automáticamente los parámetros a lo largo del ciclo de producción. Este enfoque sincronizado reduce la intervención manual y minimiza las zonas de transición donde normalmente ocurre la degradación de la calidad.
Sistemas de monitorización y retroalimentación en tiempo real
Las instalaciones modernas de máquinas de bobinado de alta velocidad incorporan sensores de tensión, tacómetros y celdas de carga que proporcionan datos continuos de rendimiento. La supervisión en tiempo real permite a los operadores detectar patrones de desviación antes de que generen material defectuoso. Cuando los sensores de tensión indican fluctuaciones fuera de los rangos aceptables, la máquina de bobinado de alta velocidad puede compensar automáticamente ajustando la fuerza de frenado o el acoplamiento del embrague. La retroalimentación del tacómetro confirma la estabilidad de la velocidad del husillo y evita sobrecargas de aceleración que desestabilizan la colocación del material. La integración de estos sensores en sistemas de control centralizados posibilita el registro de datos para auditorías de calidad y la planificación de mantenimiento predictivo. La combinación de retroalimentación de sensores y control de bucle cerrado garantiza una calidad constante del bobinado en todos los lotes de producción.
Consideraciones específicas según el material e implementación práctica
Adaptación al calibre del alambre y a las propiedades del material
Distintos materiales y calibres de alambre requieren combinaciones específicas de velocidad y tensión en un entorno de máquina de devanado de alta velocidad. El alambre de cobre tolera tensiones más elevadas que el de aluminio debido a su mayor resistencia a la tracción, lo que permite velocidades de producción más altas sin riesgo de rotura. Los alambres de calibre fino requieren tensiones absolutas más bajas, pero valores de fuerza relativos más altos para evitar deslizamiento y garantizar un espaciado preciso entre capas. Al cambiar entre tipos de material en una máquina de devanado de alta velocidad, los operadores deben recalibrar tanto los parámetros de velocidad como los de tensión según los perfiles establecidos para cada material. Ajustes incorrectos durante los cambios constituyen una causa principal de pérdidas de producción y problemas de calidad en entornos de alta velocidad.
Gestión térmica y consideraciones para tiempos de funcionamiento prolongados
El funcionamiento continuo de una máquina de devanado de alta velocidad genera calor por fricción y esfuerzo mecánico, lo que afecta las propiedades del material y el rendimiento del sistema de control. El material del alambre se ablanda al aumentar la temperatura, reduciendo su resistencia a la tracción y exigiendo una disminución de los valores de tensión. Los rodamientos del husillo experimentan dilatación térmica durante ciclos prolongados de producción, lo que puede afectar la estabilidad rotacional y la consistencia de la velocidad. Una máquina de devanado de alta velocidad debe incorporar sistemas de refrigeración o intervalos programados de pausa para mantener la estabilidad térmica durante turnos largos de producción. Los operadores deben supervisar las tendencias de temperatura de los rodamientos e implementar medidas preventivas de refrigeración para preservar la calidad del rendimiento y la vida útil del equipo. 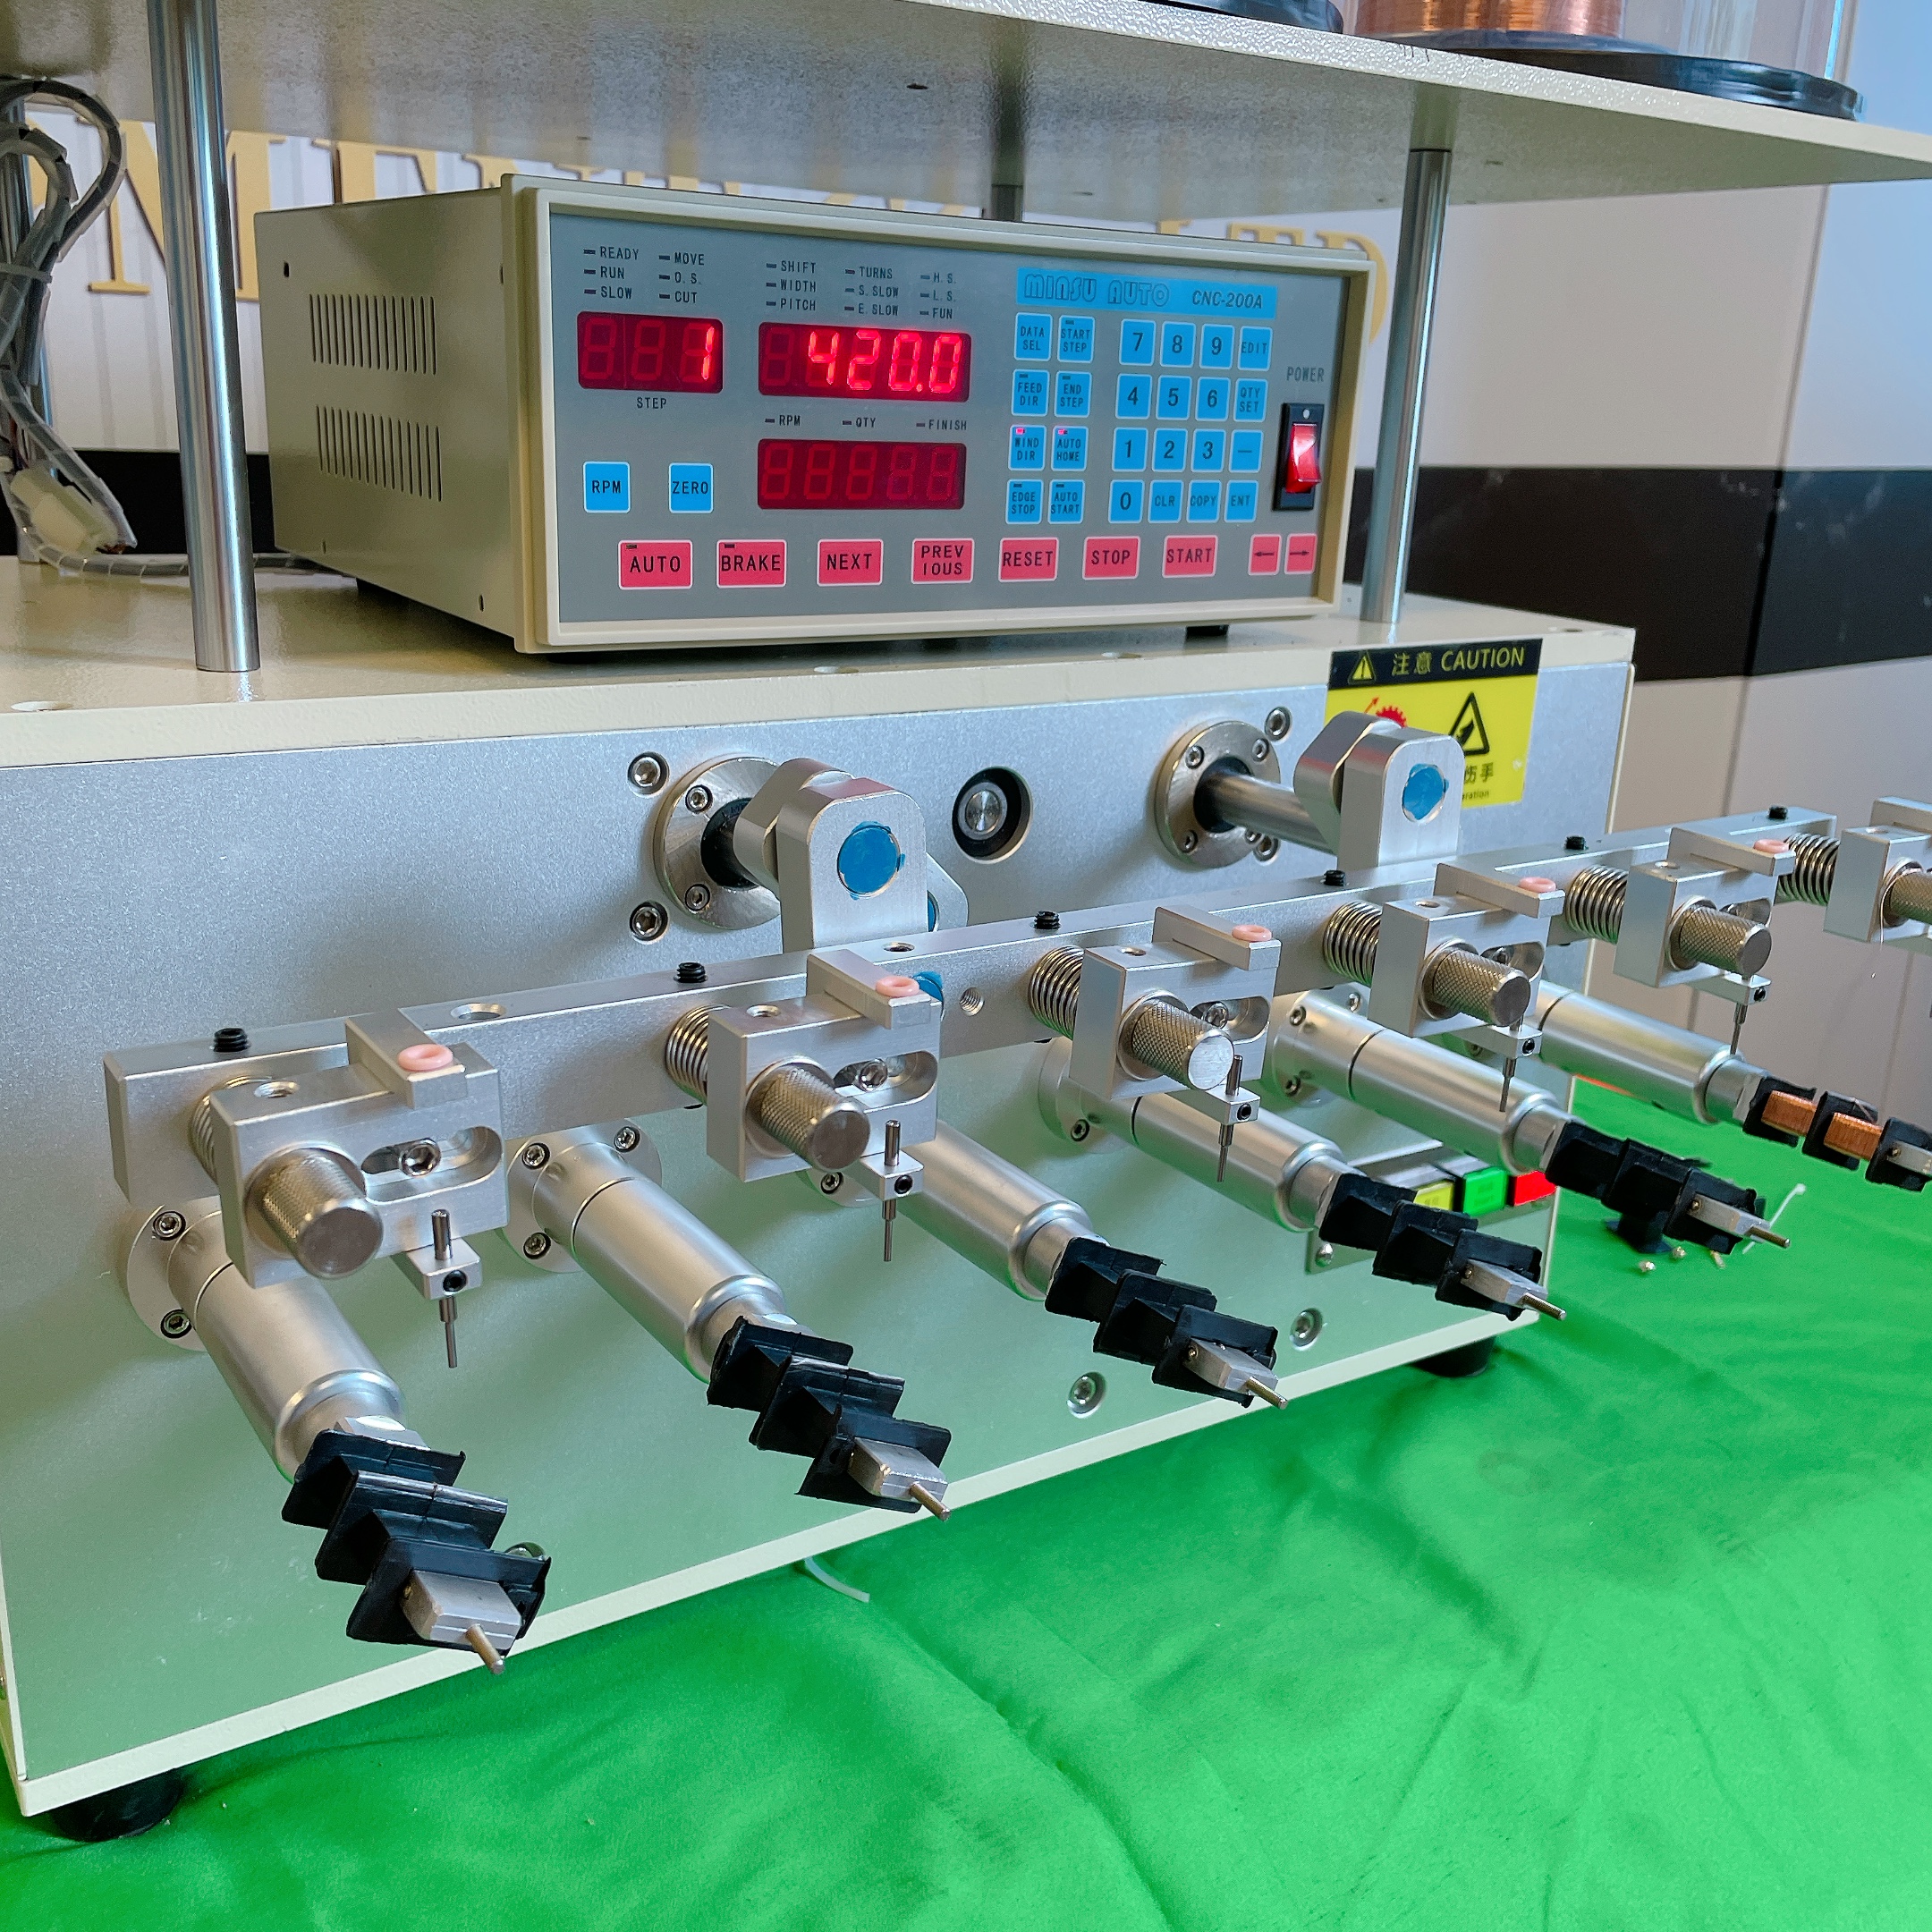
Preguntas frecuentes
¿Qué ocurre si la tensión supera los niveles óptimos en una máquina de devanado de alta velocidad?
Una tensión excesiva en una máquina de devanado de alta velocidad provoca la rotura del alambre, reduce la vida útil de los rodamientos del husillo debido a un aumento de la carga y genera una presión excesiva sobre las superficies del material, lo que puede causar daños superficiales o deformaciones. La estructura del carrete queda demasiado comprimida, lo que podría comprometer las características de rendimiento eléctrico e incrementar el riesgo de cortocircuitos en aplicaciones de motores o transformadores. Los operadores deben establecer límites superiores de tensión basados en las especificaciones de resistencia a la tracción del material y supervisar de cerca los umbrales de alarma.
¿Cómo influye el diámetro del alambre en los ajustes de velocidad de una máquina de devanado de alta velocidad?
Los diámetros de alambre más finos requieren velocidades de rotación más bajas para mantener una definición precisa de las capas y evitar deslizamientos dentro de la cabeza de bobinado. Una máquina de bobinado de alta velocidad configurada para alambre de calibre fino opera típicamente al 30-50 % de su velocidad máxima para garantizar precisión. El alambre de calibre más grueso tolera velocidades más altas porque la rigidez y la inercia del material ofrecen mayor resistencia al desplazamiento centrífugo. La selección de la velocidad afecta directamente el rendimiento de producción, por lo que el grosor del material representa una restricción principal sobre los tiempos de ciclo alcanzables.
¿Pueden los sistemas automáticos de control de tensión adaptarse a los cambios de velocidad en una máquina de bobinado de alta velocidad?
Sí, las instalaciones modernas de máquinas devanadoras de alta velocidad con controladores programables pueden ejecutar ajustes automáticos de tensión sincronizados con los cambios del perfil de velocidad. Estos sistemas almacenan curvas velocidad-tensión específicas para cada material, que activan ajustes proporcionales a medida que la aceleración del husillo avanza a través de las fases de producción. La retroalimentación de sensores en bucle cerrado permite una compensación en tiempo real de las desviaciones, manteniendo una calidad constante del devanado durante todo el ciclo de producción sin intervención manual del operador.
Tabla de contenidos
- Comprensión de los parámetros operativos fundamentales
- Estrategias de optimización para un funcionamiento equilibrado
- Consideraciones específicas según el material e implementación práctica
-
Preguntas frecuentes
- ¿Qué ocurre si la tensión supera los niveles óptimos en una máquina de devanado de alta velocidad?
- ¿Cómo influye el diámetro del alambre en los ajustes de velocidad de una máquina de devanado de alta velocidad?
- ¿Pueden los sistemas automáticos de control de tensión adaptarse a los cambios de velocidad en una máquina de bobinado de alta velocidad?