 EN


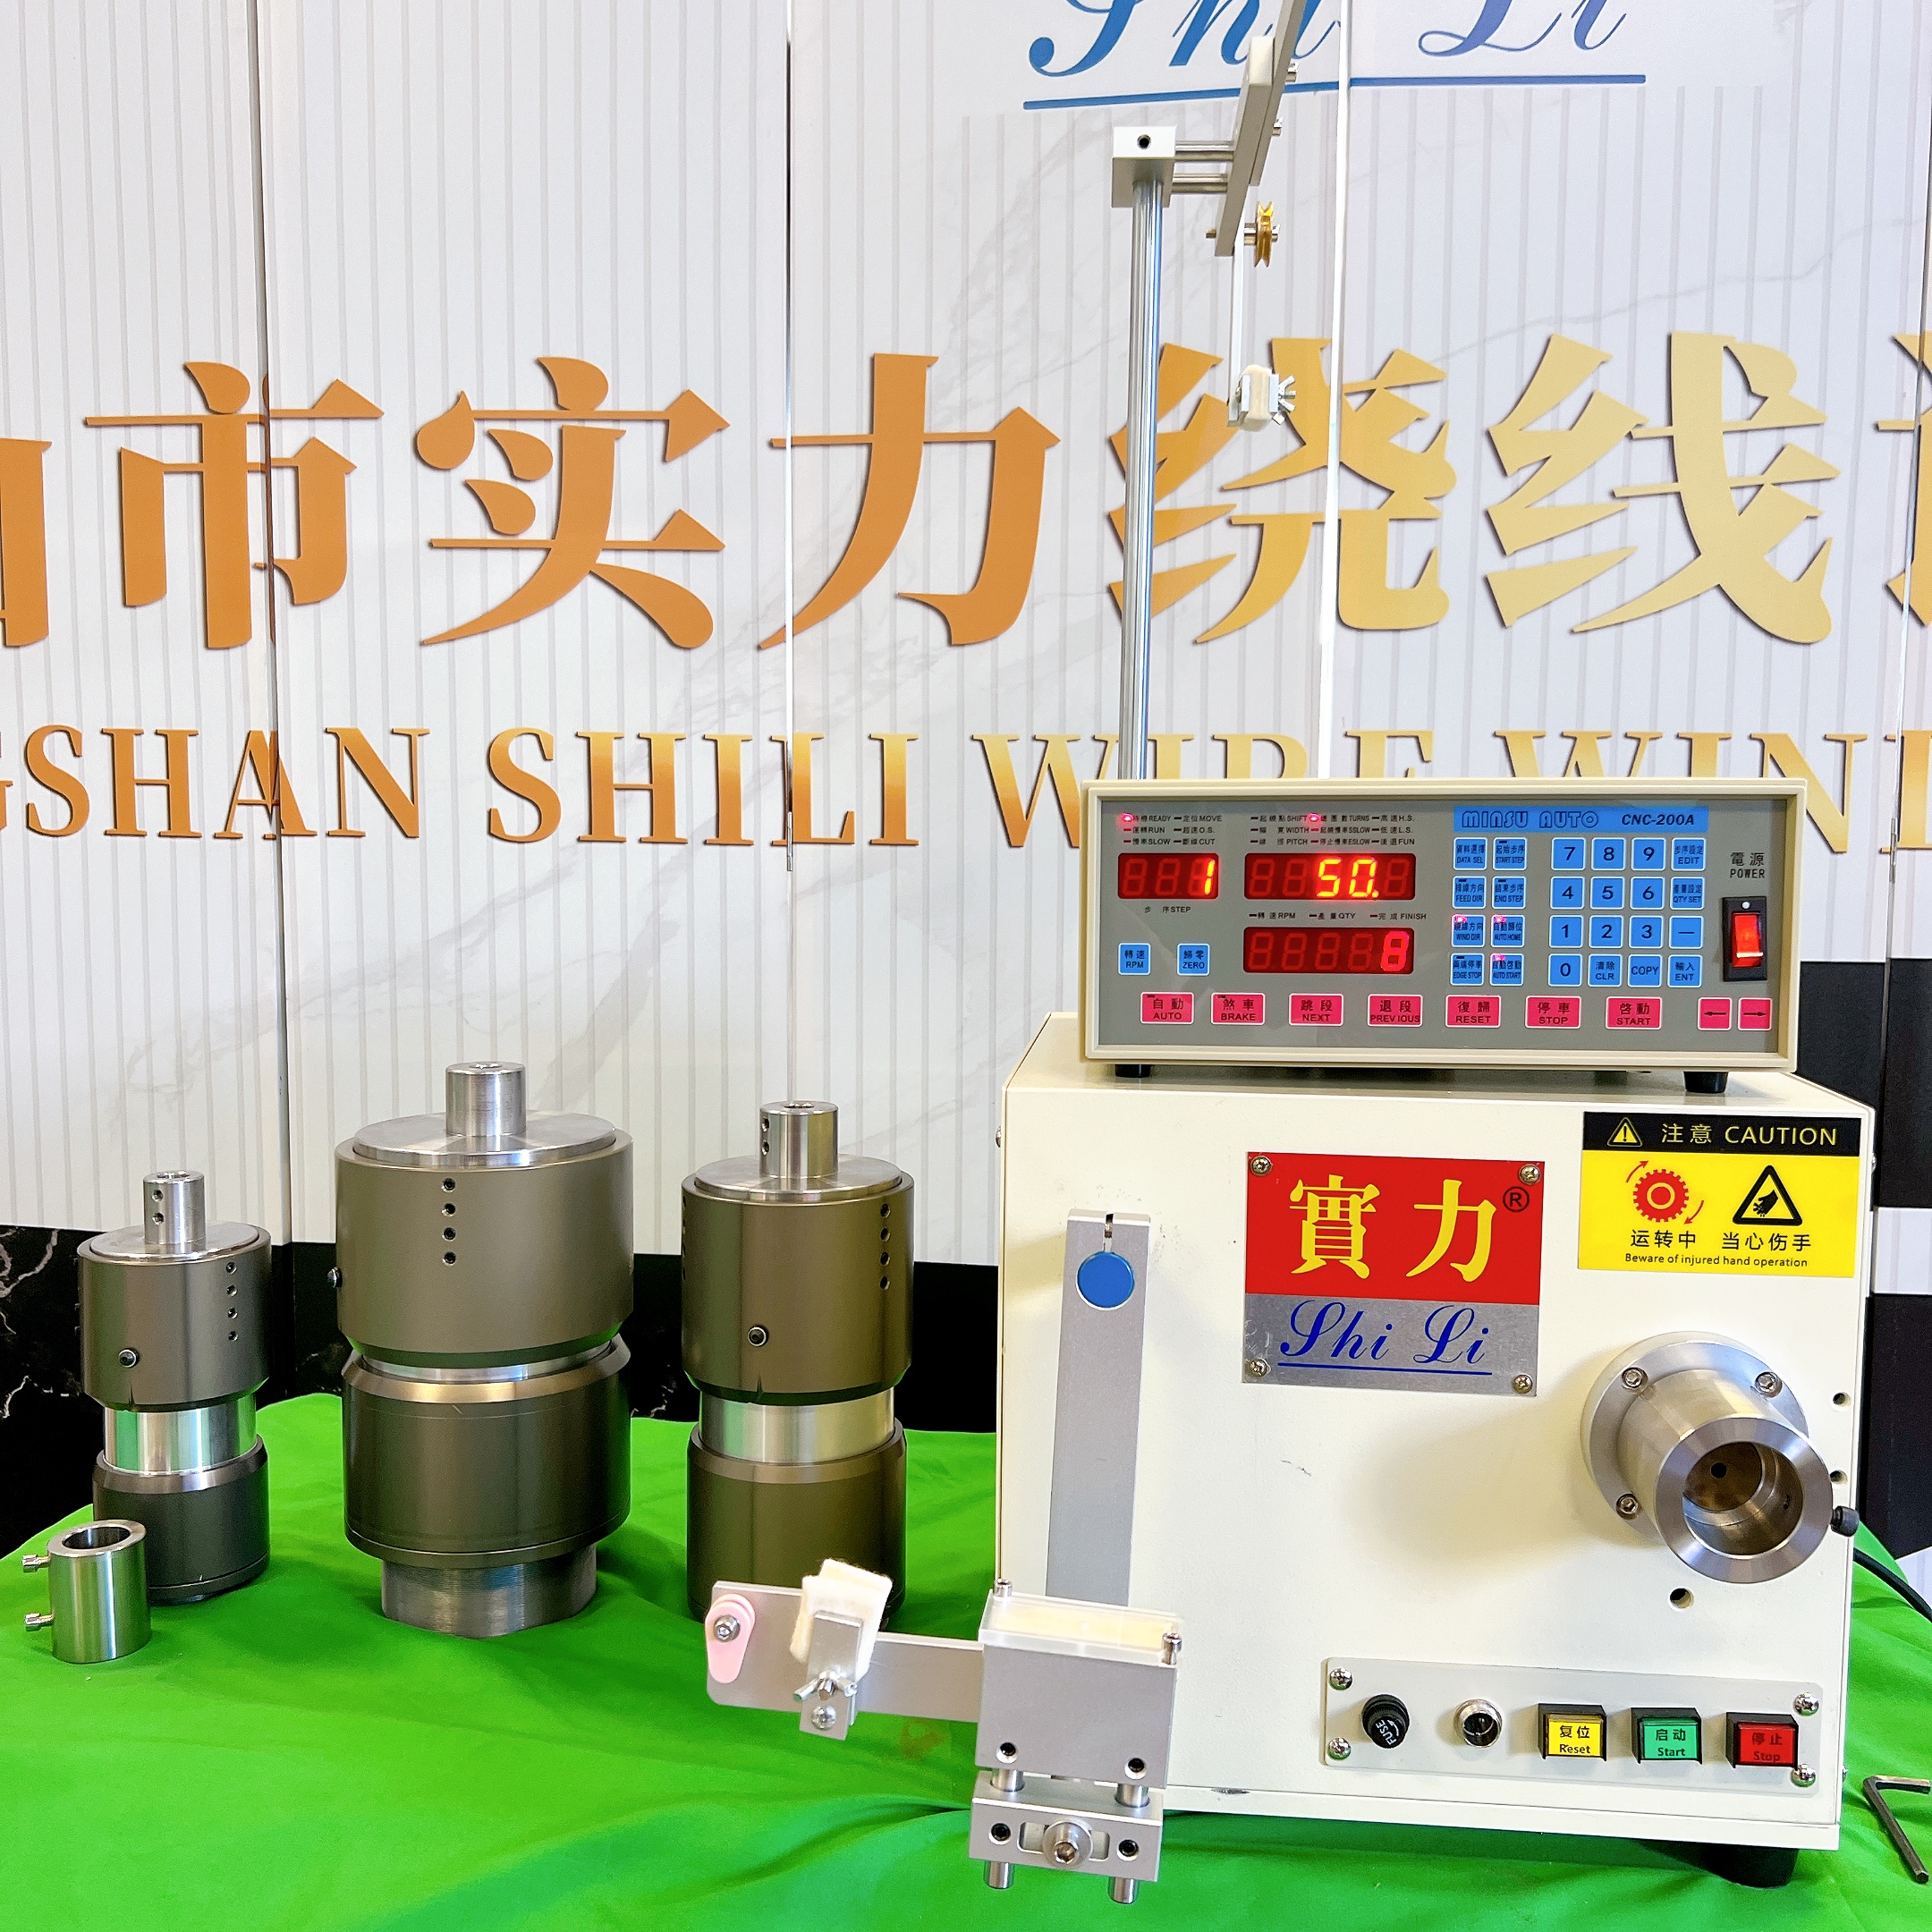
Provozní a vysokorychlostní navíjecí stroj vyžaduje přesnost při vyvážení dvou klíčových parametrů: otáčkové rychlosti a napětí materiálu. Tyto faktory přímo ovlivňují kvalitu výrobku, výrobní efektivitu a životnost zařízení. Bez správné koordinace nadměrná rychlost způsobuje volné navíjení nebo přerušení materiálu, zatímco nedostatečné napětí vede ke špatné definici vrstev a zhoršení elektrických vlastností. Průmysloví výrobci si uvědomují, že ovládnutí tohoto vyvážení je nezbytné pro stálou kvalitu cívek a snížení prostojů v moderních výrobních prostředích.
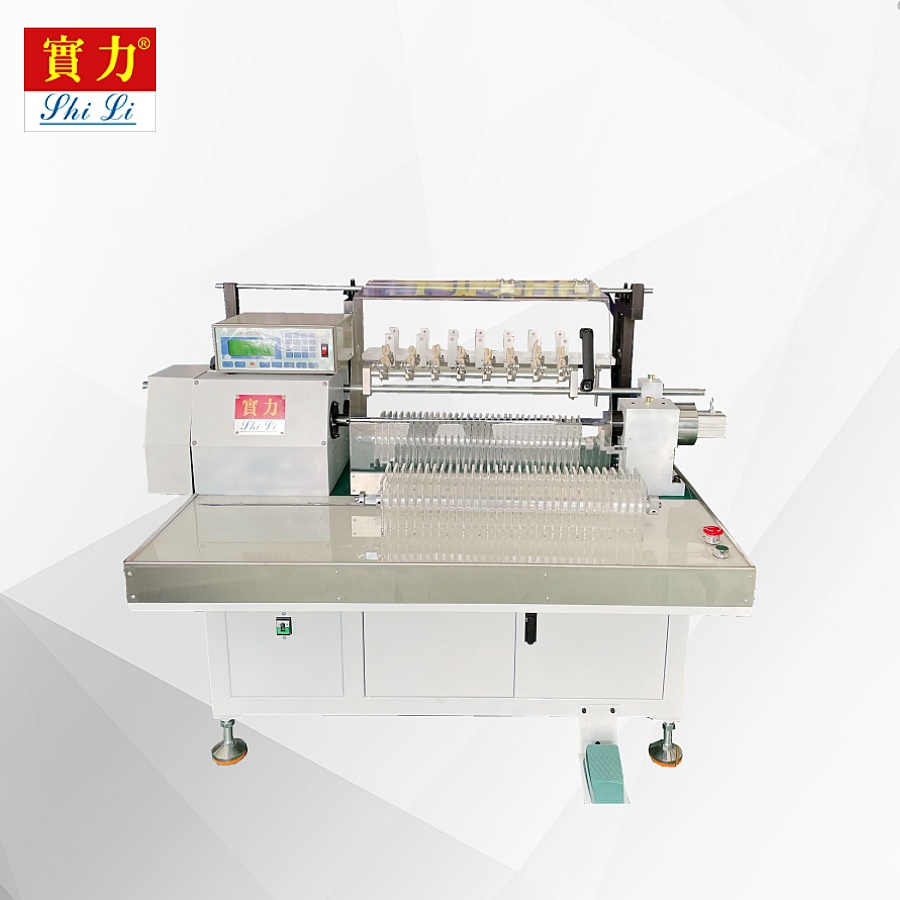
Vysokorychlostní navíjecí stroj pracuje v rámci výkonového rozsahu definovaného vlastnostmi materiálu, možnostmi vřetene a tepelnými omezeními. Obsluha musí porozumět tomu, jak se rychlost a napětí dynamicky vzájemně ovlivňují během výrobních cyklů. Pokud zůstávají nastavení napětí konstantní a zároveň se zvyšuje rychlost, zhoršuje se rovnoměrnost navíjení. Naopak napětí, které je při nízkých rychlostech dostačující, může u vyšších otáčkových rychlostí způsobit mechanické namáhání materiálu nebo jeho přetržení. Dosahování této rovnováhy vyžaduje systematická měření, postupy úpravy nastavení a sledování v reálném čase po celou dobu výrobního běhu.
Porozumění základním provozním parametrům
Dynamika rychlosti u vysokorychlostních navíjecích strojů
Otáčková rychlost vysokorychlostního navíjecího stroje přímo ovlivňuje přesnost vrstvení materiálu a výrobní výkon. Vyšší rychlosti zkracují výrobní cykly, ale vyžadují úměrné zvýšení přesnosti řízení. Většina systémů vysokorychlostních navíjecích strojů pracuje v rozsahu 500 až 5000 otáček za minutu, v závislosti na průměru drátu a typu materiálu. Překročení optimálních rychlostních hranic vyvolává odstředivé síly, které narušují polohu materiálu a ohrožují geometrii cívky. Obsluha musí nastavit rychlost podle průměru drátu, složení materiálu a požadované hustoty navíjení, aby se zabránilo zhoršení kvality.
Mechanismy řízení napětí
Efektivní řízení napětí u vysokorychlostní navíjecí strojní jednotky zajišťuje rovnoměrné umístění drátu a zabrání prokluzování či přetržení. Systémy řízení napětí obvykle využívají brzdové mechanismy, pohyblivé ramena (dancer arms) nebo magnetické spojky k udržení stálé tažné síly po celou dobu výroby. Správná hodnota napětí závisí na pevnosti materiálu v tahu, požadované hustotě navinutí a zrychlení vřetene. Vysokorychlostní navíjecí strojní jednotka bez přesné regulace napětí vykazuje nerovnoměrné rozestupy mezi vrstvami, což snižuje elektrický výkon i mechanickou spolehlivost. Senzory napětí poskytují zpětnou vazbu v reálném čase, což umožňuje obsluze upravit parametry ještě před vznikem kvalitativních problémů během výrobních cyklů.
Strategie optimalizace pro vyvážený provoz
Synchronizované protokoly úpravy rychlosti a napětí
Vyvážení rychlosti a napětí u vysokorychlostního navíjecího stroje vyžaduje systematický přístup k vzájemné závislosti parametrů. Při zvyšování otáček vřetena musí být napětí zvýšeno úměrně, aby byla zachována kontrola materiálu a zabráněno prokluzování. Odborná praxe v odvětví stanovuje základní hodnoty napětí při nízkých rychlostech a poté postupně zvyšuje oba parametry současně během fází zrychlování. Vysokorychlostní navíjecí stroj vybavený programovatelnými logickými řídicími jednotkami (PLC) umožňuje obsluze definovat křivky rychlost–napětí, které automaticky upravují nastavení po celou dobu výrobního cyklu. Tento synchronizovaný přístup snižuje nutnost ručního zásahu a minimalizuje přechodové zóny, ve kterých se obvykle vyskytuje degradace kvality.
Systémy sledování a zpětné vazby v reálném čase
Moderní instalace vysokorychlostních navíjecích strojů zahrnují senzory napětí, otáčkoměry a snímače zatížení, které poskytují nepřetržitá data o výkonu. Sledování v reálném čase umožňuje obsluze detekovat odchylkové vzorce ještě před tím, než dojde k výrobě odpadního materiálu. Pokud senzory napětí indikují kolísání mimo přípustné rozsahy, může vysokorychlostní navíjecí stroj automaticky kompenzovat změnou brzdné síly nebo zapojením spojky. Zpětná vazba z otáčkoměru potvrzuje stabilitu otáček vřetene a zabrání překročení požadovaného zrychlení, které by narušilo přesné umístění materiálu. Začlenění těchto senzorů do centralizovaných řídicích systémů umožňuje zaznamenávání dat pro kontrolu kvality a plánování prediktivní údržby. Kombinace zpětné vazby ze senzorů a řízení s uzavřenou smyčkou zajišťuje stálou kvalitu navíjení ve všech výrobních šaržích.
Zvláštní aspekty týkající se konkrétního materiálu a praktická implementace
Přizpůsobení průměru drátu a vlastností materiálu
Různé materiály drátu a různé průměry drátu vyžadují odlišné kombinace rychlosti a napětí v prostředí vysokorychlostní navíjecí strojové linky. Měděný drát snáší vyšší napětí než hliník díky lepší pevnosti v tahu, což umožňuje vyšší rychlost výroby bez rizika přetržení. Tenké dráty vyžadují nižší absolutní napětí, ale vyšší relativní síly, aby nedošlo ke smýkání a zároveň bylo zajištěno přesné rozestupení vrstev. Při přepínání mezi různými typy materiálů na vysokorychlostní navíjecí strojové lince musí obsluha znovu nastavit jak parametry rychlosti, tak napětí podle stanovených materiálových profilů. Nesprávná nastavení během přepínání představují hlavní zdroj výrobních ztrát a kvalitních problémů ve vysokorychlostních prostředích.
Tepelné řízení a zvážení prodlouženého provozního času
Trvalý provoz vysokorychlostní navíjecí stroj generuje teplo prostřednictvím tření a mechanického namáhání, čímž ovlivňuje vlastnosti materiálu a výkon řídicího systému. Materiál drátu se při zvyšující se teplotě měkne, což snižuje mez pevnosti v tahu a vyžaduje snížení nastavených hodnot napětí. Ložiska vřetena se při delších výrobních cyklech rozšiřují vlivem tepla, což může ovlivnit rotační stabilitu a konzistenci rychlosti. Vysokorychlostní navíjecí stroj musí být vybaven chladicími systémy nebo plánovanými přestávkami, aby udržel tepelnou stabilitu po celou dobu dlouhých výrobních směn. Obsluha by měla sledovat trend teploty ložisek a uplatňovat preventivní chladicí opatření, aby zajistila kvalitu výkonu a životnost zařízení. 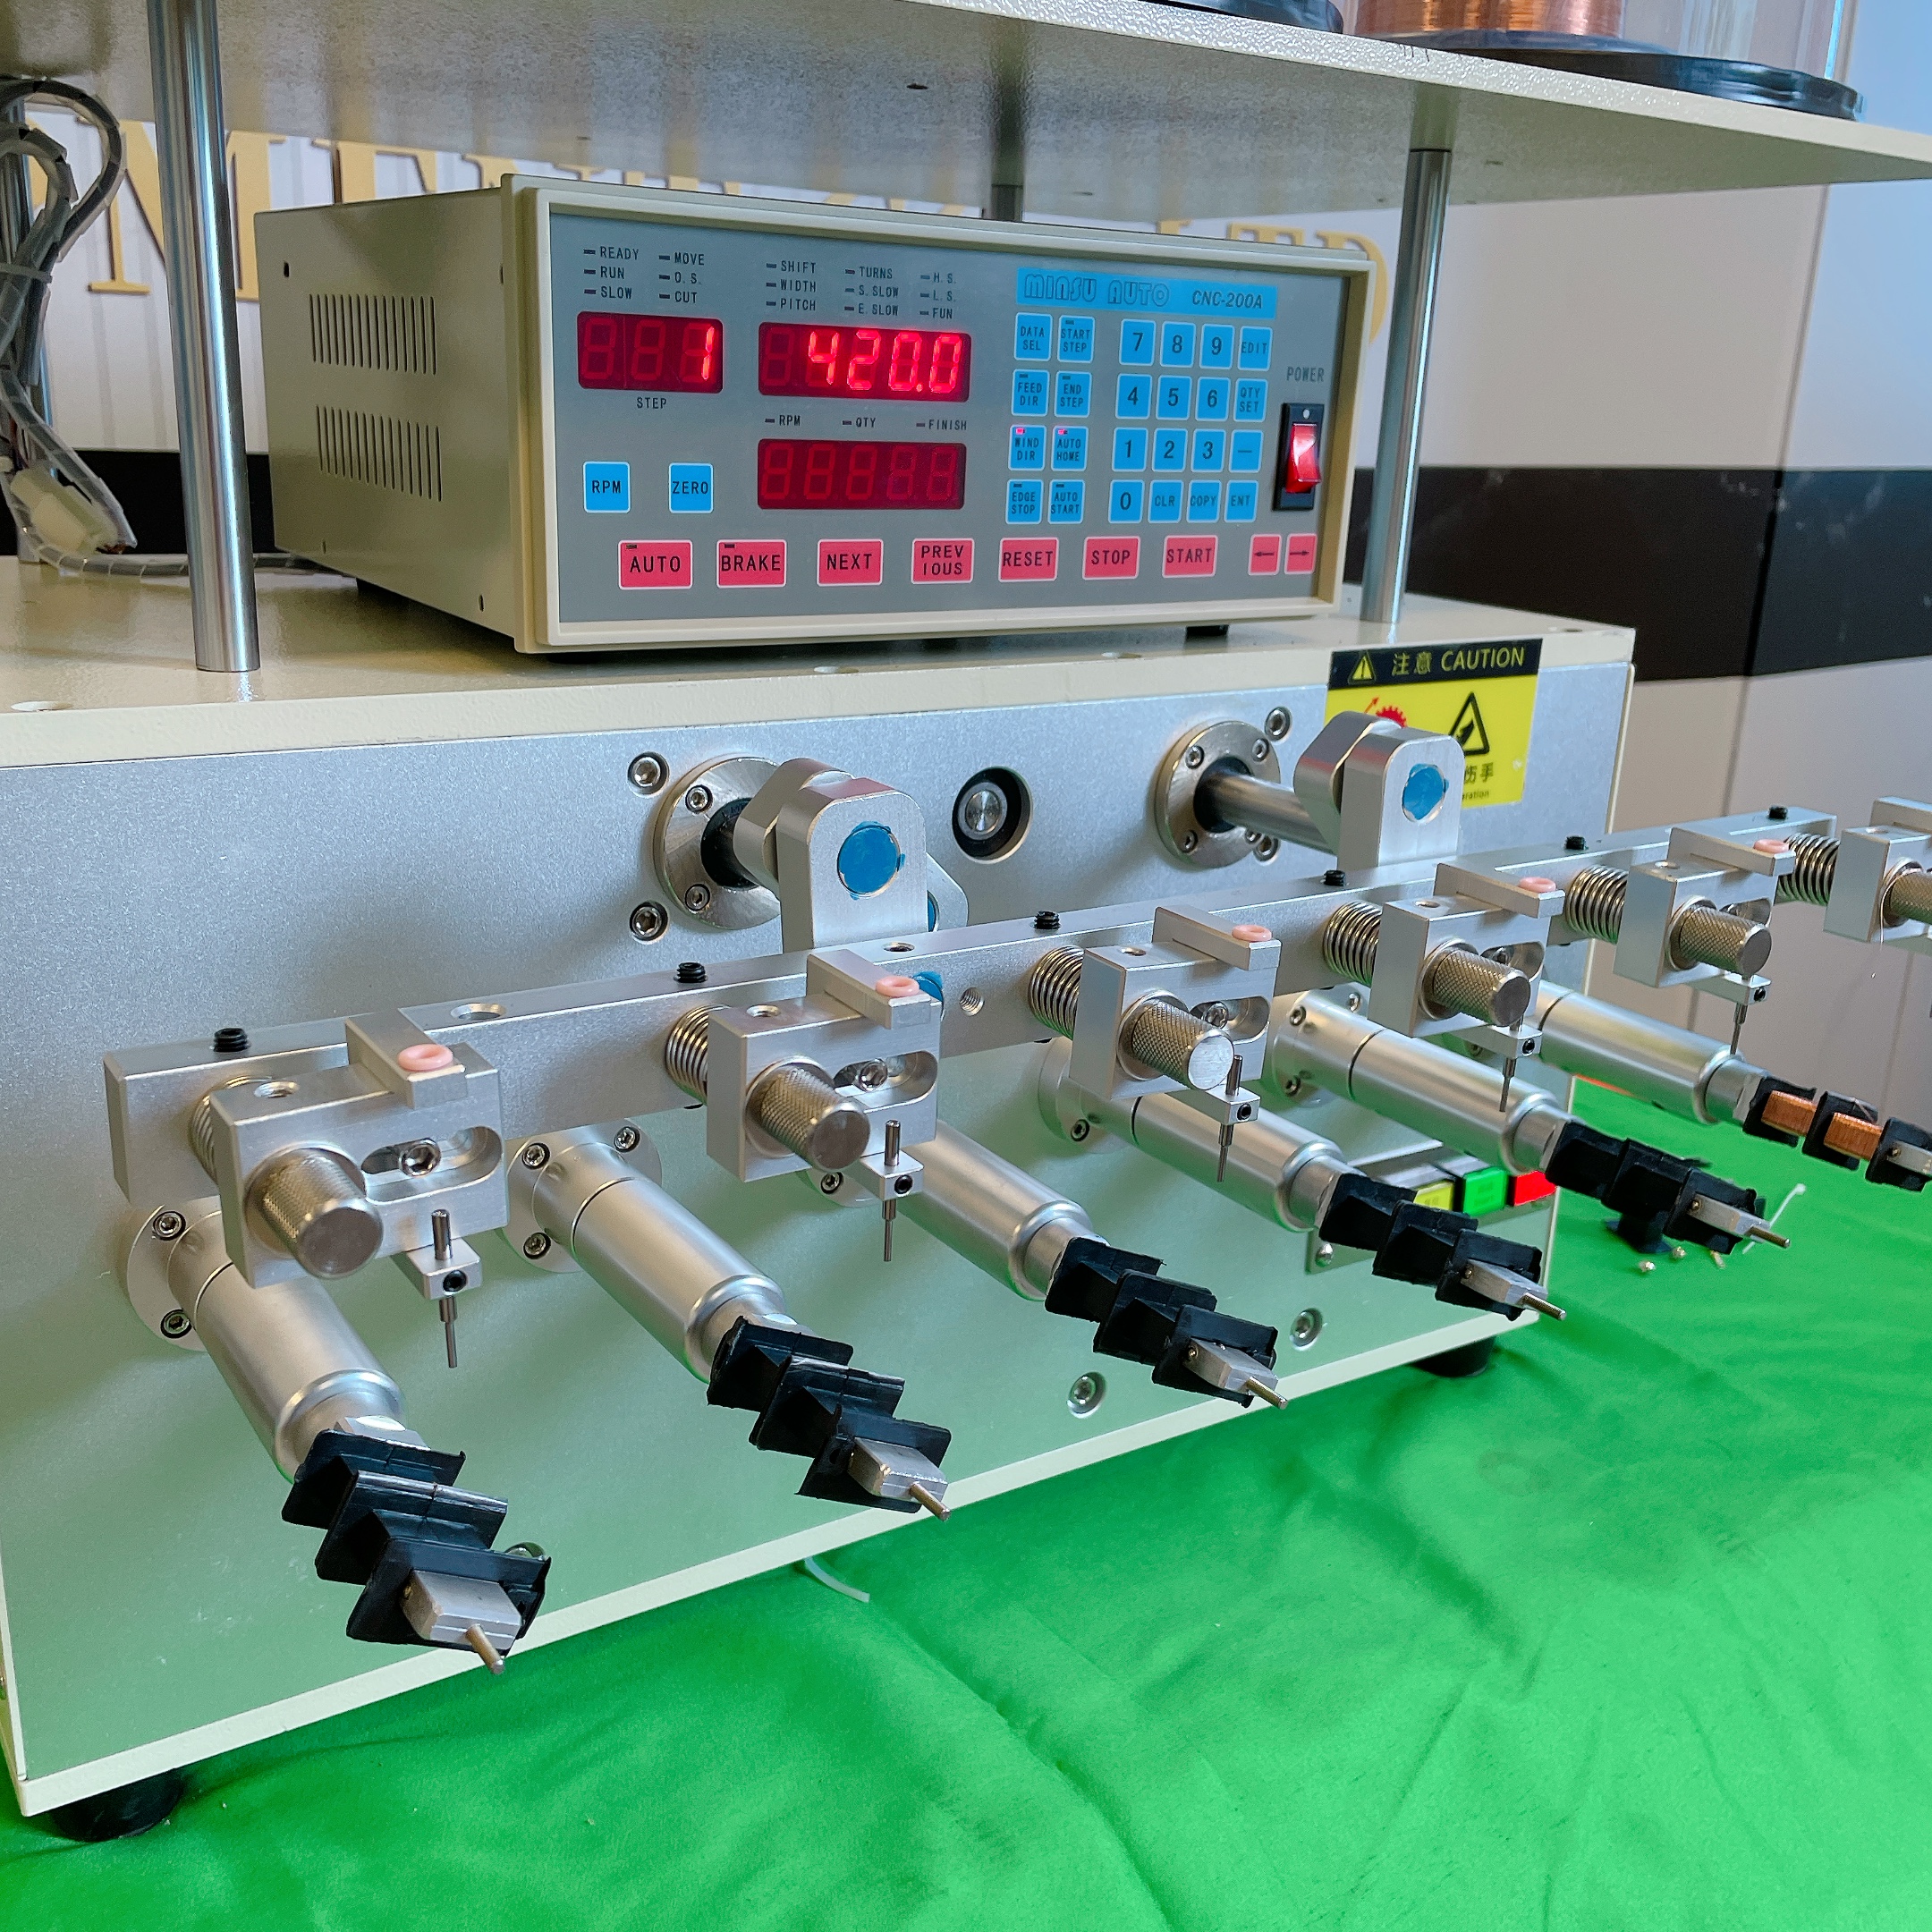
Časté otázky
Co se stane, pokud napětí překročí optimální úroveň ve vysokorychlostní navíjecí stroji?
Příliš vysoké napětí u vysokorychlostního navíjecího stroje způsobuje přerušení drátu, zkracuje životnost ložisek vřetena zvýšeným zatížením a vyvolává nadměrný tlak na povrch materiálu, který může vést k poškození povrchu nebo deformaci. Konstrukce cívky se příliš stlačí, čímž se potenciálně naruší elektrické vlastnosti a zvýší se riziko zkratu v aplikacích motorů nebo transformátorů. Obsluha by měla stanovit horní meze napětí na základě specifikací pevnosti materiálu v tahu a pečlivě sledovat prahy poplachových signálů.
Jak ovlivňuje průměr drátu nastavení rychlosti u vysokorychlostního navíjecího stroje?
Jemnější průměry drátu vyžadují nižší otáčky, aby se udržela přesná definice vrstev a zabránilo se prokluzování uvnitř navíjecí hlavy. Vysokorychlostní navíjecí stroj nastavený pro jemný drát obvykle pracuje při 30 až 50 procentech maximální rychlosti, aby byla zajištěna přesnost. Těžší drát vydrží vyšší rychlosti, protože tuhost a setrvačnost materiálu poskytují větší odpor proti odstředivému posunutí. Výběr rychlosti má přímý dopad na výrobní výkon, takže tloušťka materiálu představuje hlavní omezení dosažitelných cyklových dob.
Mohou automatické systémy řízení napětí reagovat na změny rychlosti u vysokorychlostního navíjecího stroje?
Ano, moderní instalace vysokorychlostních navíjecích strojů s programovatelnými řídicími systémy dokážou provádět automatické úpravy napětí synchronizované se změnami rychlostního profilu. Tyto systémy ukládají rychlostně-napínací křivky specifické pro daný materiál, které spouštějí proporcionální úpravy při zrychlování bubnu během jednotlivých fází výroby. Zpětná vazba ze senzorů v uzavřené smyčce umožňuje reálnou kompenzaci odchylek a zajistí tak stálou kvalitu navíjení po celou dobu výrobního cyklu bez nutnosti ručního zásahu operátora.