 EN


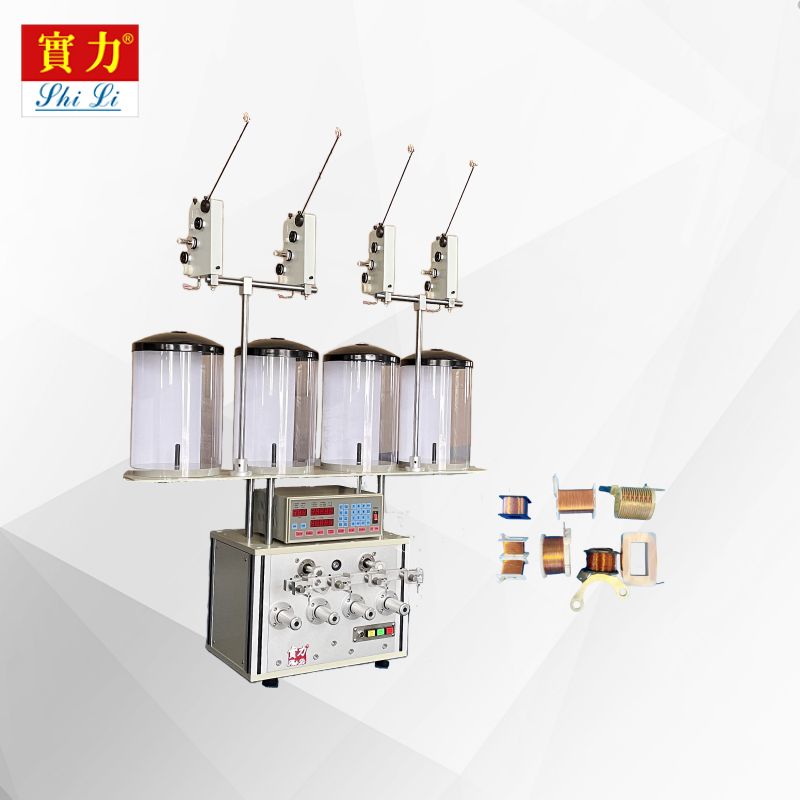
Izbira pravih orodij za avtomatsko navijalno napravo je ena najpomembnejših odločitev, s katerimi se proizvajalci soočajo ob naložbi v avtomatizacijo proizvodnje. Delovna učinkovitost, natančnost in življenjska doba vaše avtomatske navijalne naprave neposredno зависita od kakovosti in združljivosti orodnih komponent, vgrajenih v sistem. Ne glede na to, ali navijate majhne transformatorje, motorne tuljave ali specializirane elektromagnetne komponente, razumevanje ključnih dejavnikov pri izbiri orodja vam bo pomagalo optimizirati kakovost izdelkov in zmanjšati čas nedelovanja po vsej vaši obrati.
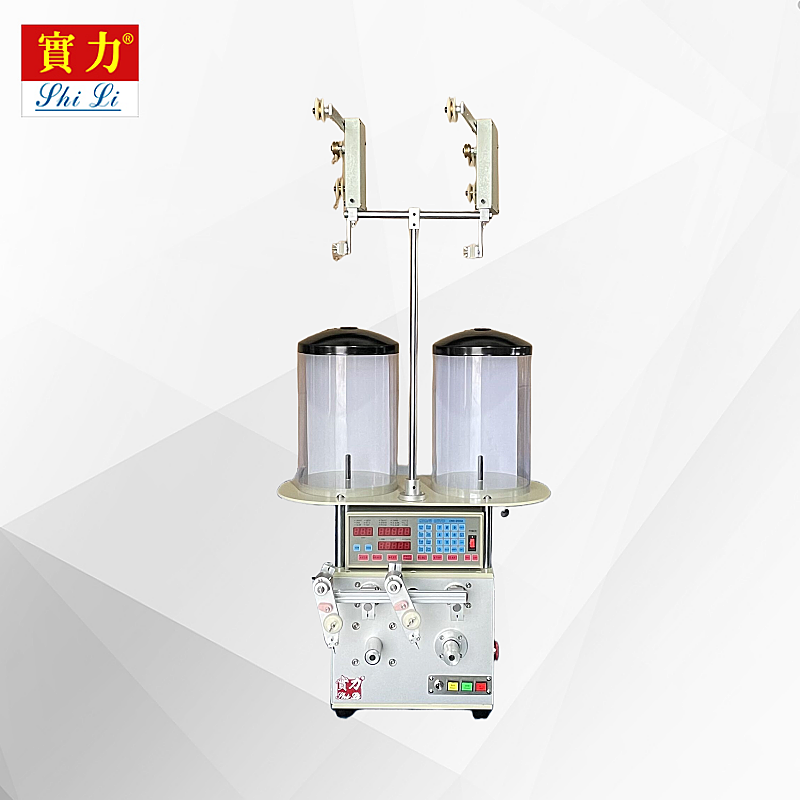
Arhitektura orodij avtomatske napenjalne naprave za tuljave zajema vrtljive gredi, vodilke za žico, mandrela, nadzore napetosti in rezalne mehanizme. Vsak posamezen del sodeluje z drugimi, da določi natančnost navijanja, enakomernost dovoda žice ter kakovost končne tuljave. Brez pravilne poravnave in specifikacije orodij celo najnaprednejša avtomatska napenjalna naprava za tuljave ne more izpolniti strogihtoleranc, ustvariti enakomerne gostote tuljave ali ohraniti zanesljive proizvodne hitrosti. Ta priročnik raziskuje ključne vidike orodij, ki ločujejo učinkovite, visokonatančne operacije od dragih proizvodnih izzivov.
Oblikovanje vrtljive gredi in natančnost vrtenja
Zahteve po natančnosti vrtljive gredi
Vrtilni sistem je srce vsake avtomatske naprave za navijanje tuljav in neposredno nadzoruje hitrost vrtenja, stabilnost ter natančnost položaja med cikli navijanja. Vrtilec z visoko natančnostjo v avtomatski napravi za navijanje tuljav mora ohranjati stalno vrtilno hitrost in hkrati prenašati radialne in osne obremenitve, ki jih povzročajo napetost žice in teža mandrela. Odstopanje vrtilca od pravega vrtenja (tj. runout) mora biti omejeno znotraj tesnih specifikacij, običajno pod 0,05 milimetra, da se zagotovi enakomerna geometrija tuljave in prepreči napačno poravnavo žice, kar poslabša kakovost končnega izdelka.
Sodobni avtomatski navijalni stroji za tuljave uporabljajo natančne krogelne ležaje ali magnetne ležajne sisteme, da dosežejo to natančnost. Konstrukcija vretena avtomatskega navijalnega stroja za tuljave mora omogočati uporabo določenega premera žice in premera tuljave, ki ga zahteva vaša proizvodnja, saj za težje žice in večje mandrle zahtevajo trdnejše ležajne sisteme in višjo zmogljivost vrtilnega momenta. Enako pomembna je tudi prilagodljivost vrtljive hitrosti vretena; vaš avtomatski navijalni stroj za tuljave mora omogočati ročno nastavitev vrtljivih hitrosti, da se prilagodi različnim materialom žic in specifikacijam tuljav brez izgube stabilnosti ali natančnosti.
Upravljanje toplote v sistemih vreten
Podaljšano delovanje avtomatskega napeljevalnega stroja povzroča znatno toploto v ležajih vretena, kar lahko zmanjša natančnost in skrajša življenjsko dobo komponent, če se z njim ne ravnajo ustrezno. Učinkoviti hladilni sistemi, bodisi zračno ali tekočinsko hlajeni, so bistveni tehnični vidiki za vsak avtomatski napeljevalni stroj, ki je namenjen neprekinjeni proizvodnji. Hladilni sistem avtomatskega napeljevalnega stroja preprečuje toplotno raztezanje komponent vretena, ki bi sicer povzročilo odmik osi vrtenja in dimenzionalne napake pri navitih tuljavah, ko se stroj segreva med delovnim časom.
Sistemi vodilnega žice in nadzora napetosti
Natančnost vodila in optimizacija poti žice
Vodniki žice so ključni elementi orodja v avtomatski napenjalni napravi za tuljave, ki neposredno nadzorujejo položaj žice, enakomernost plasti in gostoto tuljave. Natančni vodniki žice v avtomatski napenjalni napravi za tuljave morajo omogočati uporabo različnih premerov žice, hkrati pa ohranjati stalno razdaljo med vodniki in gladko dovajanje žice brez ostrijih ukrivitev, ki bi oslabile prevodnik. Vodilni sistem avtomatske napenjalne naprave za tuljave običajno vključuje keramične ali volfram-karbidi površine za zmanjšanje trenja, preprečevanje oksidacije žice ter podaljšanje življenjske dobe pri visokozmerni proizvodnji.
Večplastno navijanje tuljev zahteva sofisticirane vodilne mehanizme na avtomatskih strojih za navijanje tuljev, da se preusmeri položaj žice med plastmi brez rež in prekrivanj. Napredne oblikovne rešitve avtomatskih strojev za navijanje tuljev vključujejo vodilna vozička z servo-pogonom, ki sledijo vrtenju mandrela in natančno določajo položaj žice v skladu z programiranimi vzorci navijanja. Ta dinamična vodilna regulacija je bistvena tehnologija orodja za izdelavo zapletenih geometrij tuljev, ploščatih tuljev ali delov, kjer število plasti in gostota žice neposredno vplivata na elektromagnetno učinkovitost.
Nadzor napetosti kot funkcija orodja
Napetost žice med navijanjem se nadzoruje z namenskimi orodnimi sistemi v samodejni napeljevalni napravi, ki regulirajo zavorno silo, vrtenje tuljave in prilagoditve na podlagi povratne informacije. Ustrezna napetost v samodejni napeljevalni napravi preprečuje ohlapno navijanje tuljav, kar zmanjšuje gostoto tuljave in elektromagnetno učinkovitost, medtem ko prevelika napetost ogroža pretrganje žice in poškodbe izolacije vodnika. Napetostni regulatorji, integrirani v sodobne konstrukcije samodejnih napeljevalnih naprav, uporabljajo senzorje za realno časovno povratno informacijo, da ohranijo stalno napetost skozi celoten cikel navijanja, pri čemer samodejno kompenzirajo spremembe premera tuljave ob odvijanju žice.
Izbira mandrela in orodje za menjavo mandrela
Specifikacije mandrela za geometrijo tuljave
Mandrel je jedro, okoli katerega se žica navija na avtomatski napeljevalni napravi za tuljave, oblikovanje mandrela pa neposredno določa končni premer notranjega dela tuljave, višino tuljave in njeno strukturno trdnost. Visokokakovostna orodja za avtomatsko napeljevalno napravo za tuljave vključujejo mandrele, izdelane iz zakaljenega jekla ali aluminijevih zlitin, ki so natančno brušeni, da ohranjajo ravnost znotraj tolerance 0,02 milimetra na celotni dolžini. Površina mandrela na avtomatski napeljevalni napravi za tuljave mora biti gladka, da se prepreči zatakovanje žice ali poškodba izolacije, še posebej pri navijanju lakirane bakrene žice ali sestavljenih vodnikov z občutljivimi prevlekami.
Orodje za mandrel na avtomatski napeljevalni napravi za tuljave mora vključevati standardizirane vmesnike za hitro zamenjavo, ki omogočajo operaterjem učinkovito zamenjavo mandrela brez potrebe po ponovni poravnavi vretena ali obsežni ponovni kalibraciji. Modularni sistemi mandrela na avtomatski napeljevalni napravi za tuljave zmanjšujejo čas priprave med proizvodnimi serijami in zmanjšujejo tveganje uvedbe napak ekscentričnosti med namestitvijo mandrela. Knjižnica mandrela za avtomatsko napeljevalno napravo za tuljave mora pokrivati celoten razpon premerov notranjih odvorov in višin tuljav, ki jih vaša obrat proizvaja, kar omogoča prilagodljiv načrtovanje serij in zmanjšanje prostega časa med zamenjavo.
Mehanizmi za izmet in odstranitev
Po končanem navijanju morajo biti končani navoji izvlečeni iz mandrela na avtomatski napravi za navijanje navoje brez poškodb, kar zahteva specializirano orodje za izmet. Mehanizmi za izmet na avtomatski napravi za navijanje navoje uporabljajo hidravlično, pnevmatsko ali mehansko silo za potiskanje končanih navojev s mandrela, pri čemer preprečujejo vrtenje mandrela ali deformacijo navojev med izvlekom. Sistem za izmet na avtomatski napravi za navijanje navoje mora omogočati prilagoditev različnim stopnjam togosti navojev, ki nastanejo pri različnih debelinah žice in vzorcih navijanja, ter zagotavljati nadzorovan in ponovljiv izvlek navojev, ki ohranja nespremenjenost izdelka in zagotavlja doslednost proizvodnega cikla.
Orodje za rezanje in priključevanje
Natančnost rezanja žice
Avtomatski namotavalni stroj zahteva natančno rezalno orodje za čisto odrezovanje žičnih konцов na pravih položajih, kar zagotavlja ustrezno geometrijo vodnikov navitja in točke električnih priključkov. Rezalna ostrij, vgrajena v sistem avtomatskega namotavalnega stroja, morajo ohranjati ostri rob in ustrezno poravnavo, da se izognejo stiskanju, razpletanju ali deformaciji vodnih nitk na rezalnih površinah. Časovna usklajenost rezalnega mehanizma avtomatskega namotavalnega stroja mora biti natančno sinhronizirana z položajem vretena, tako da se rezi izvedejo točno na določeni plasti navitja in na določenem položaju tuljave, kot je navedeno v proizvodnem programu.
Napredni avtomatski napenjalniki tuljav vključujejo servo-krmiljene rezalne sisteme, ki omogočajo spremenljivo višino reza in več položajev reza znotraj enega samega cikla navijanja tuljave. Ta fleksibilnost v orodjarnem sistemu avtomatskega napenjalnika tuljav omogoča izdelavo specializiranih geometrij tuljav in podpira zapletene električne konfiguracije brez potrebe po spremembi posebnih mandrov ali vodilnih orodij. avtomatski zavijalski stroj za spirale rezalni sistemi z avtomatsko zamenjavo rezil ali senzorji za ostrenje zmanjšujejo čas za vzdrževanje in zagotavljajo dosledno kakovost reza tudi pri daljših serijah proizvodnje.
Oblikovanje sponk in priključitev
Oblikovanje in priključevanje vodnikov po navijanju zahteva specializirane orodne pritrdilne naprave na avtomatskih napenjalnih strojih, ki vodnike upogibajo, zavijajo ali spajkajo, da dosežejo končne specifikacije tuljave. Nekatere zasnove avtomatskih napenjalnih strojev vključujejo orodja za upogibanje vodnikov neposredno v napenjalno glavo, kar omogoča oblikovanje vodnikov tuljave že med postopkom razvijanja takoj po končanem navijanju. Orodja za vodnike na avtomatskih napenjalnih strojih morajo biti prilagojena različnim materialom vodnikov, kotom in dolžinam ter hkrati ohranjati dimenzionalno natančnost ter preprečevati napetost v strukturi tuljave, ki bi lahko povzročila razpoke žice ali okvaro izolacije.
Pogosta vprašanja
Katere nadgradnje orodja zagotavljajo najboljši donos naložbe za avtomatski napenjalni stroj?
Nadgradnje natančnosti vretena in napredni sistemi za nadzor napetosti običajno zagotavljajo najvišji povrat investicije za avtomatsko napenjalno napravo za tuljave, saj neposredno zmanjšujejo delež odpadkov in izboljšujejo enotnost tuljav. Izboljšave orodja za vodilo žice prav tako hitro prinašajo koristi, saj podaljšujejo čas med menjavami in omogočajo hitrejšo pripravo za različne specifikacije tuljav. Orodje za avtomatsko napenjalno napravo za tuljave, ki odpravi glavno omejitev vaše obratne zmogljivosti ali kakovosti, bo vedno zagotavljalo najkrajši čas povračila investicije.
Kako pogosto je treba zamenjati mandrel in vodila za žico na avtomatski napenjalni napravi za tuljave?
Intervali zamenjave mandrov za avtomatsko napenjalno napravo za tuljave so odvisni od debeline žice, proizvodnega volumna in vrste materiala, vendar ob normalnih obratovalnih pogojih običajno segajo od 6 do 18 mesecev. Vodilke za žico v avtomatski napenjalni napravi za tuljave se obrabljajo hitreje kot mandri in jih morda treba zamenjati vsakih 2 do 6 mesecev, odvisno od abrazivnosti žice in hitrosti navijanja. Preventivna zamenjava teh orodnih komponent avtomatske napenjalne naprave za tuljave pred pojavom vidne obrabe ohrani kakovost tuljav in prepreči nepričakovane prekinitve proizvodnje.
Ali je mogoče orodni sistem avtomatske napenjalne naprave za tuljave nadgraditi za uporabo novih specifikacij žice?
Številne zasnove avtomatskih naprav za navijanje tuljav podpirajo modularno orodje, ki omogoča nadgradnjo vodilnih naprav za žico, mandrov in sistemov za napenjanje, da se prilagodijo novim specifikacijam brez popolne zamenjave naprave. Omejitve zmogljivosti vreten in motorjev pa lahko omejujejo razpon debelin žice, ki jih lahko obstoječa avtomatska naprava za navijanje tuljav obdeluje po nadgradnji. Posvetovanje z proizvajalcem opreme o razpoložljivi združljivosti orodja in možnostih nadgradnje zagotavlja, da bo naložba v avtomatsko napravo za navijanje tuljav ostala prilagodljiva, ko se vaše proizvodne potrebe spreminjajo.
Vsebinsko kazalo
- Oblikovanje vrtljive gredi in natančnost vrtenja
- Sistemi vodilnega žice in nadzora napetosti
- Izbira mandrela in orodje za menjavo mandrela
- Orodje za rezanje in priključevanje
-
Pogosta vprašanja
- Katere nadgradnje orodja zagotavljajo najboljši donos naložbe za avtomatski napenjalni stroj?
- Kako pogosto je treba zamenjati mandrel in vodila za žico na avtomatski napenjalni napravi za tuljave?
- Ali je mogoče orodni sistem avtomatske napenjalne naprave za tuljave nadgraditi za uporabo novih specifikacij žice?