 EN


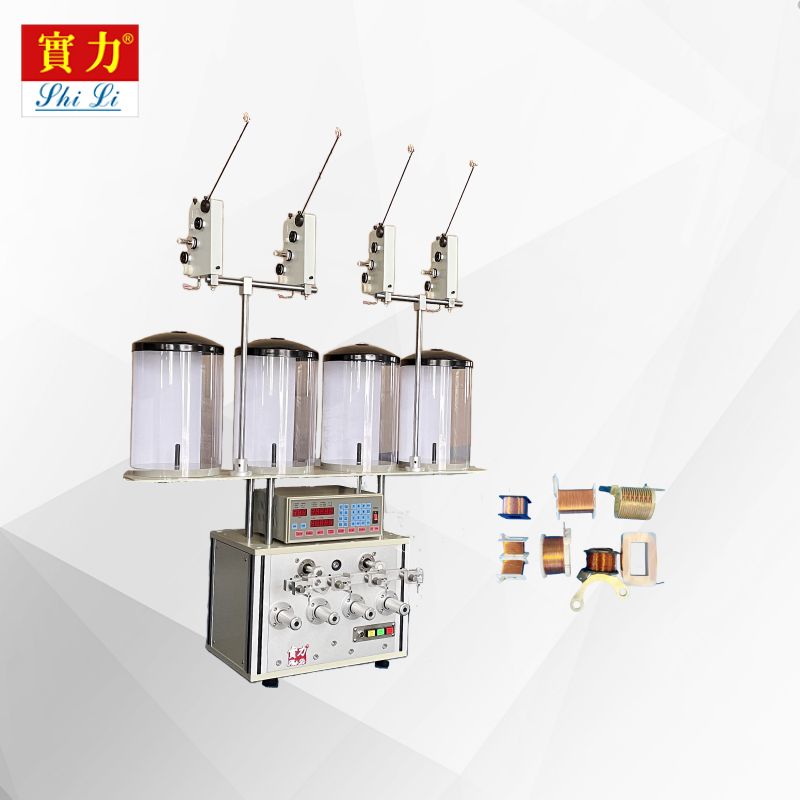
Výber správneho nástroja pre automatický navíjač cievok je jedným z najdôležitejších rozhodnutí, s ktorými sa výrobcovia stretávajú pri investíciách do automatizácie výroby. Výkon, presnosť a životnosť vášho automatického navíjača cievok závisia priamo od kvality a kompatibility nástrojových komponentov integrovaných do systému. Či už navíjate malé transformátory, cievky motorov alebo špeciálne elektromagnetické komponenty, pochopenie toho, ktoré faktory týkajúce sa nástrojov majú najväčší význam, vám pomôže optimalizovať kvalitu výstupu a minimalizovať výpadky v celej vašej výrobnej prevádzke.
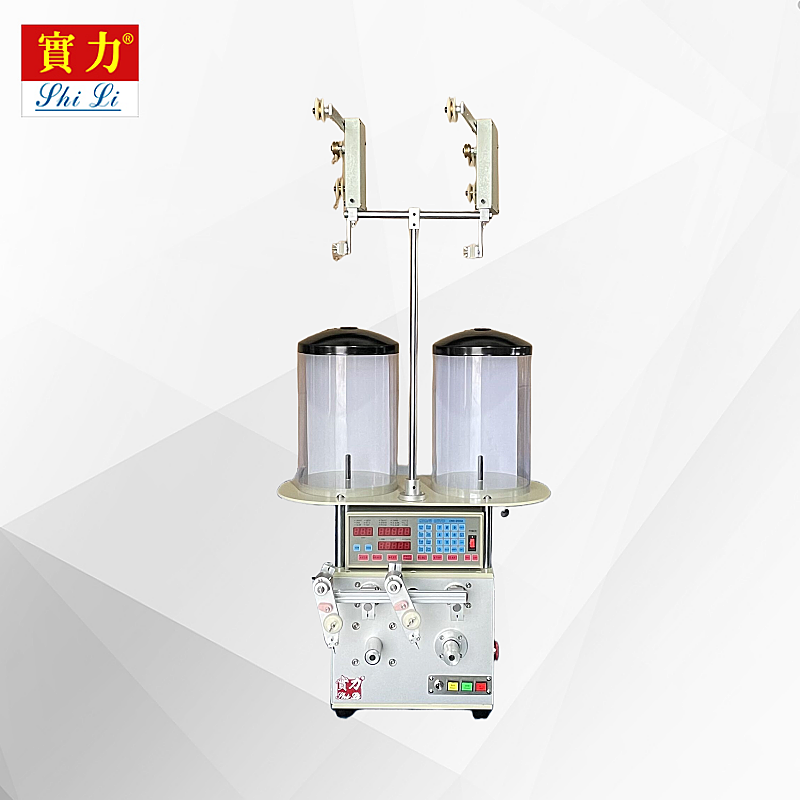
Architektúra nástrojov automatickej vinovacej strojovej sústavy zahŕňa vretenové systémy, vodiče vinovacieho drôtu, mandrely, ovládanie napätia a strihacie mechanizmy. Každá z týchto súčastí spolupracuje tak, aby určila presnosť vinutia, konzistenciu privádzania drôtu a kvalitu hotového vinutia. Bez správneho zarovnania a špecifikácie nástrojov bude dokonca aj najpokročilejší automatický vinovací stroj mať problémy s dosiahnutím tesných tolerancií, výrobou rovnakej hustoty vinutia alebo udržaním spoľahlivých rýchlostí výroby. Tento sprievodca skúma základné aspekty nástrojov, ktoré oddelujú efektívne a vysokopresné prevádzky od nákladných výrobných výziev.
Návrh vretena a rotačná presnosť
Požiadavky na presnosť vretena
Sústava vretena je srdcom každého automatického zvinovacieho stroja pre cievky a priamo ovláda rýchlosť rotácie, stabilitu a presnosť polohy počas zvinovacích cyklov. Vysokopresné vreteno v automatickom zvinovacom stroji pre cievky musí udržiavať konštantnú rýchlosť rotácie a zároveň znášať radiálne a axiálne zaťaženia spôsobené napätím drôtu a hmotnosťou mandrelu. Bubnovanie vretena – teda odchýlka od skutočnej rotácie – sa musí udržiavať v úzkych špecifikáciách, zvyčajne pod 0,05 mm, aby sa zabezpečila rovnomerná geometria cievky a zabránilo sa nesprávnemu zarovnaniu drôtu, ktoré znižuje kvalitu konečného výrobku.
Moderné automatické vinutie cievok využíva na dosiahnutie tejto presnosti presné guľové ložiská alebo magnetické ložiskové systémy. Konštrukcia vretena automatického vinutia cievok musí zohľadňovať konkrétny priemer drôtu a priemer cievky, ktoré vaša prevádzka vyžaduje, pretože ťažšie drôty a väčšie mandreli vyžadujú robustnejšie ložiskové systémy a vyššiu krútiacu kapacitu. Rovnako dôležitá je flexibilita otáčok vretena; vaše automatické vinutie cievok by malo umožniť obsluhe úpravu rýchlosti rotácie tak, aby sa prispôsobila rôznym materiálom drôtov a špecifikáciám cievok bez straty stability alebo presnosti.
Správa tepla v systémoch vretien
Rozšírená prevádzka automatického vinovacieho stroja generuje v ložiskách vretena významné množstvo tepla, čo môže znížiť presnosť a skrátiť životnosť komponentov, ak sa s tým neprejde vhodne. Účinné chladiace systémy – bez ohľadu na to, či sú vzduchom alebo kvapalinou chladené – sú nevyhnutnou súčasťou vybavenia každého automatického vinovacieho stroja určeného na nepretržitú výrobu. Chladiaci systém automatického vinovacieho stroja zabraňuje tepelnej expanzii komponentov vretena, ktorá by inak spôsobila odchýlku behu a rozmerové chyby vo vinutých cievkach počas zohrievania stroja v rámci pracovnej zmeny.
Systémy vedenia drôtu a regulácie napätia
Presnosť vedenia a optimalizácia dráhy drôtu
Vodiče drôtu sú kľúčovými prvками nástrojov v automatickej vinacej strojovej súprave, ktoré priamo ovplyvňujú umiestnenie drôtu, rovnosť vrstiev a zhutnenie cievky. Presné vodiče drôtu v automatickej vinacej strojovej súprave musia byť schopné prispôsobiť sa rôznym priemerom drôtu a zároveň udržiavať stálu vzdialenosť medzi vodičmi a hladké podávanie drôtu bez vytvárania ostrých ohybov, ktoré oslabujú vodič. Systém vodičov v automatickej vinacej strojovej súprave zvyčajne obsahuje keramické alebo karbidovo-volframové povrchy, aby sa minimalizovalo trenie, zabránilo oxidácii drôtu a predĺžilo sa životné obdobie pri výrobe veľkých sérií.
Viacvrstvové vinutie cievok vyžaduje sofistikované vodidlá v automatickej vinovacej strojovej súprave, aby sa prechádzalo medzi vrstvami vodiča bez medzier alebo prekrývania. Pokročilé návrhy automatických vinovacích strojov zahŕňajú servoové vodidlá, ktoré sledujú rotáciu mandrelu a presne umiestňujú vodič podľa naprogramovaných vzorov vinutia. Toto dynamické riadenie vodidiel je nevyhnutnou technológiou príslušenstva na výrobu komplexných geometrií cievok, plochých cievok alebo častí, kde počet vrstiev a hustota vodiča priamo ovplyvňujú elektromagnetický výkon.
Riadenie napätia ako funkcia príslušenstva
Napätie vodiča počas navíjania sa riadi prostredníctvom špeciálnych nástrojových systémov v automatickom stroji na navíjanie cievok, ktoré regulujú brzdnú silu, otáčanie cievky a úpravy založené na spätnoväzobných signáloch. Správne napätie v automatickom stroji na navíjanie cievok zabraňuje povoleniu navíjania cievok, čo zníži hustotu cievok a elektromagnetickú účinnosť; príliš vysoké napätie zase ohrozuje pretrhnutie vodiča a poškodenie izolácie vodiča. Regulátory napätia integrované do moderných konštrukcií automatických strojov na navíjanie cievok využívajú senzory s reálnym časom na udržiavanie stáleho napätia počas celého cyklu navíjania a automaticky kompenzujú zmeny priemeru cievky pri odvíjaní vodiča.
Výber a výmena mandrelu
Špecifikácie mandrelu pre geometriu cievky
Mandrel je jadro, okolo ktorého sa drôt navíja v automatickom vinovacom stroji na cievky, a návrh mandrelu priamo určuje konečný priemer otvoru cievky, výšku cievky a jej štrukturálnu pevnosť. Vysokokvalitné nástroje pre automatický vinovací stroj na cievky zahŕňajú mandrely vyrobené z kalenej ocele alebo hliníkových zliatin s presným brousením, aby sa udržala rovnosť v rozsahu 0,02 mm po celej ich dĺžke. Povrchová úprava mandrelu automatického vinovacieho stroja na cievky musí byť hladká, aby sa zabránilo zachytávaniu drôtu alebo poškodeniu izolácie, najmä pri vinutí lakovaného medieneho drôtu alebo kompozitných vodičov s jemnými povlakmi.
Nástrojové mandrely pre automatický stroj na navíjanie cievok by mali obsahovať štandardizované rýchlo-vymeniteľné rozhrania, ktoré umožňujú obsluhe efektívne vymieňať mandrely bez potreby znovu zarovnávať vreteno alebo vykonávať rozsiahle prekalibrácie. Modulárne systémy mandrel pre automatický stroj na navíjanie cievok skracujú čas nastavenia medzi výrobnými dávkami a minimalizujú riziko vzniku chýb v osovej výchylke počas inštalácie mandrelu. Knižnica mandrel pre automatický stroj na navíjanie cievok by mala pokrývať celý rozsah priemerov otvorov a výšok cievok, ktoré vaša výrobná základňa vyrába, čím sa zabezpečuje pružné plánovanie dávkov a zníženie výpadkov spôsobených výmenou nástrojov.
Mechanizmy na vysúvanie a odstraňovanie
Po dokončení navíjania musia byť hotové cievky z mandrelu odstránené automatickým navíjačom cievok bez poškodenia, čo vyžaduje špeciálne vysúpacie nástroje. Vysúpací mechanizmus automatického navíjača cievok využíva hydraulickú, pneumatickú alebo mechanickú silu na vytlačenie dokončených cievok z mandrelu pri súčasnom zabránení rotácii mandrelu alebo deformácii cievok počas odstraňovania. Vysúpací systém automatického navíjača cievok musí zohľadniť rozdiely v tuhosti cievok pri rôznych hrúbkach drôtu a schémach navíjania a zabezpečiť kontrolované, opakovateľné odstraňovanie cievok, ktoré chráni integritu výrobku a udržiava konzistentnosť výrobného cyklu.
Nástroje na reženie a ukončovanie
Presnosť rezenia drôtu
Automatický stroj na navíjanie cievok vyžaduje presné rezné nástroje na čisté orezanie koncov drôtu v správnych polohách, čím sa zabezpečuje správna geometria vývodov cievok a miesta elektrických spojení. Rezné nože integrované do systému automatického stroja na navíjanie cievok musia udržiavať ostré hrany a správne zarovnanie, aby sa zabránilo stlačeniu, rozvlákneniu alebo deformácii vodičových vlákien na rezaných plochách. Časovanie rezného mechanizmu automatického stroja na navíjanie cievok musí byť presne synchronizované s polohou vretena, aby sa rezy uskutočnili presne v špecifikovanej vrstve navíjania a polohe cievky podľa výrobného programu.
Pokročilé modely automatických navíjacieho strojov pre cievky obsahujú servo-riadené systémy na strihanie, ktoré umožňujú premenné výšky strihania a viacnásobné pozície strihania v rámci jedného cyklu navíjania cievok. Táto flexibilita v nástrojovom systéme automatického navíjacieho stroja pre cievky umožňuje výrobu špeciálnych geometrií cievok a podporuje zložité elektrické konfigurácie bez nutnosti zmeny špeciálneho mandrelu alebo vodiaceho nástroja. Automatický automatický zavájecí stroj na závit systémy na strihanie s automatickou výmenou noža alebo senzormi na ostrenie znížia výpadkový čas pri údržbe a zabezpečia konzistentnú kvalitu strihu počas dlhodobých výrobných behov.
Formovanie vývodov a ukončenie
Formovanie a ukončenie vodičov po navíjaní vyžaduje špeciálne prípravky v automatickom stroji na navíjanie cievok, ktoré ohýbajú, skrúcajú alebo spájkujú vodiče, aby sa dosiahli konečné špecifikácie cievky. Niektoré návrhy automatických strojov na navíjanie cievok integrujú prípravky na ohýbanie vodičov priamo do navíjacej hlavy, čo umožňuje formovanie vodičov cievky počas procesu odvinovania hneď po dokončení navíjania. Prípravky na vodiče v automatickom stroji na navíjanie cievok musia byť schopné spracovať rôzne materiály vodičov, uhly a dĺžky, pričom zároveň zachovávajú rozmerovú presnosť a zabraňujú mechanickému namáhaniu konštrukcie cievky, ktoré by mohlo spôsobiť prasknutie vodiča alebo porušenie izolácie.
Často kladené otázky
Aké modernizácie prípravkov prinášajú najlepší návrat investícií pre automatický stroj na navíjanie cievok?
Vylepšenia presnosti vretena a pokročilé systémy riadenia napätia zvyčajne prinášajú najvyšší návrat investícií pre automatické navíjacie stroje, pretože priamo znížia mieru odpadu a zlepšia rovnosť vinutí. Vylepšenia nástrojov pre vodiče drôtu tiež rýchlo prinášajú výhody, keď predĺžia intervaly výmeny a umožnia rýchlejšie nastavenie medzi rôznymi špecifikáciami vinutí. Nástroje pre automatické navíjacie stroje, ktoré riešia hlavné kvalitatívne alebo výkonnostné úzke miesta vo vašom zariadení, poskytnú konzistentne najrýchlejšiu návratnosť investície.
Ako často je potrebné meniť mandrely a vodiče drôtu na automatickom navíjacim stroji?
Intervaly výmeny mandrlov pre automatický navíjač cievok závisia od hrúbky drôtu, objemu výroby a typu materiálu, avšak za normálnych prevádzkových podmienok sa zvyčajne pohybujú od 6 do 18 mesiacov. Vodiče drôtu v automatickom navíjači cievok sa opotrebujú rýchlejšie ako mandre a v závislosti od abrazívnej schopnosti drôtu a rýchlosti navíjania môžu vyžadovať výmenu každé 2 až 6 mesiacov. Preventívna výmena týchto nástrojových súčastí automatického navíjača cievok pred vznikom viditeľného opotrebovania chráni kvalitu cievok a zabraňuje neočakávaným prerušeniam výroby.
Je možné modernizovať nástrojový systém automatického navíjača cievok tak, aby zvládal nové špecifikácie drôtu?
Mnoho návrhov automatických navíjacích strojov podporuje modulárne príslušenstvo, ktoré umožňuje aktualizáciu vodiča drôtu, mandrelu a systému napätia, aby sa prispôsobili novým špecifikáciám bez nutnosti úplnej výmeny stroja. Avšak kapacitné limity vretena a motora môžu obmedziť rozsah hrúbok drôtu, ktoré môže existujúci automatický navíjací stroj spracovať po modernizácii. Konzultácia s výrobcom vašich zariadení ohľadom kompatibility dostupného príslušenstva a možností modernizácie zabezpečuje, že investícia do automatického navíacieho stroja zostane prispôsobiteľná pri zmenách vašich výrobných požiadaviek.
Obsah
- Návrh vretena a rotačná presnosť
- Systémy vedenia drôtu a regulácie napätia
- Výber a výmena mandrelu
- Nástroje na reženie a ukončovanie
-
Často kladené otázky
- Aké modernizácie prípravkov prinášajú najlepší návrat investícií pre automatický stroj na navíjanie cievok?
- Ako často je potrebné meniť mandrely a vodiče drôtu na automatickom navíjacim stroji?
- Je možné modernizovať nástrojový systém automatického navíjača cievok tak, aby zvládal nové špecifikácie drôtu?