 EN


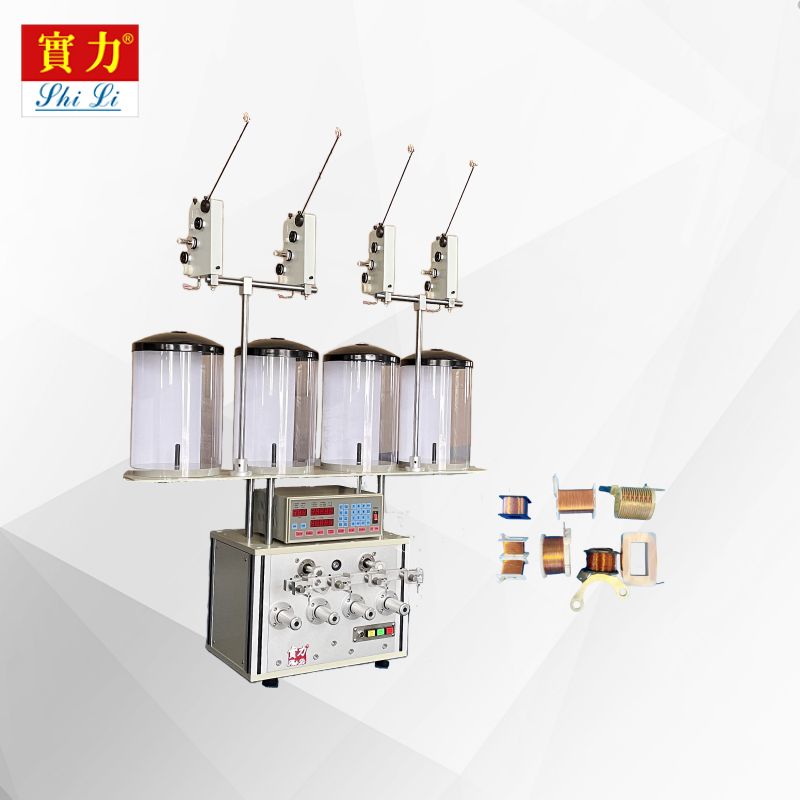
Ինքնաշխատ ստվարաթելի մեքենայի համար ճիշտ սարքավորումը ընտրելը արտադրողների կողմից արտադրական ավտոմատացման մեջ ներդրումներ կատարելիս դեմ կանգնած ամենակարևոր որոշումներից մեկն է: Ձեր ինքնաշխատ ստվարաթելի մեքենայի աշխատանքային ցուցանիշները, ճշգրտությունը և երկարակեցությունը ուղղակիորեն կախված են համակարգի մեջ ներառված սարքավորման բաղադրիչների որակից և համատեղելիությունից: Արդյոք դուք փոքր տրանսֆորմատորներ եք ստվարաթելում, շարժիչների ստվարաթելեր կամ մասնագիտացված էլեկտրամագնիսական բաղադրիչներ, սարքավորման որ գործոններն են ամենաշատը ազդում՝ սա հասկանալը կօգնի ձեզ օպտիմալացնել արտադրանքի որակը և նվազեցնել ձեր արտադրամասում անաշխատունակության ժամանակը:
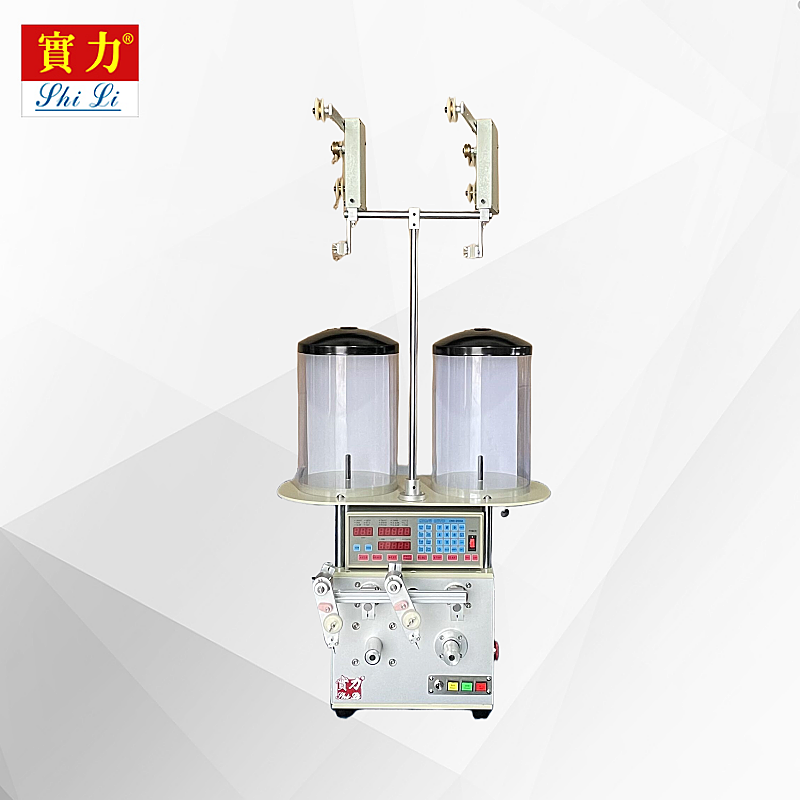
Ինքնաշխատ ստվարաթելի մեքենայի սարքավորման ճարտարապետությունը ներառում է թելահանման առանցքների համակարգեր, թելի ուղեցույցներ, մանդրելներ, լարման վերահսկման սարքեր և կտրման մեխանիզմներ: Յուրաքանչյուր բաղադրիչ միասին աշխատելով որոշում է թելահանման ճշգրտությունը, թելի մատակարարման համասեռությունը և վերջնական ստվարաթելի որակը: Առանց ճիշտ սարքավորման համաձայնեցման և սպեցիֆիկացման նույնիսկ ամենազարգացած ինքնաշխատ ստվարաթելի մեքենան դժվարանում է համապատասխանել խիստ թույլատրելի շեղումներին, ստեղծել համասեռ ստվարաթելի խտություն կամ պահպանել հուսալի արտադրական արագությունները: Այս ուղեցույցը քննարկում է այն հիմնարար սարքավորման հարցերը, որոնք տարբերակում են արդյունավետ, բարձր ճշգրտությամբ գործարկումները ծախսատար արտադրական մարտահրավերներից:
Առանցքի դիզայնը և պտտման ճշգրտությունը
Առանցքի ճշգրտության պահանջները
Սպինդլի համակարգը ցանկացած ավտոմատ սարքի սրտն է, որը ուղղակիորեն վերահսկում է պտտման արագությունը, կայունությունը և դիրքային ճշգրտությունը փաթաթման ցիկլերի ընթացքում: Ավտոմատ սարքի բարձր ճշգրտությամբ սպինդլը պետք է պահպանի հաստատուն պտտման արագություն՝ միաժամանակ դիմանալով լարման և մանդրելի քաշի պատճառով առաջացող շառավղային և առանցքային բեռնվածությանը: Սպինդլի շեղումը՝ իրական պտտմանից շեղման չափը՝ պետք է պահպանվի շատ խիստ սահմաններում, սովորաբար 0,05 մմ-ից պակաս, որպեսզի ապահովվի համաչափ փաթաթման երկրաչափությունը և կանխվի լարի ճիշտ չդասավորվելը, որը վատացնում է վերջնական արտադրանքի որակը:
Ժամանակակից ինքնաշխատ սարքերի թեքվող մասերը օգտագործում են ճշգրտության համար նախատեսված գնդային սայլակներ կամ մագնիսային սայլակների համակարգեր: Ինքնաշխատ սարքերի թեքվող մասերի ձևավորումը պետք է համապատասխանի ձեր արտադրական պահանջներին՝ հաշվի առնելով օգտագործվող լարի հաստությունը և փաթաթման շրջանակի տրամագիծը, քանի որ ավելի բարակ լարերի և մեծ մանդրելների համար անհրաժեշտ են ավելի ամուր սայլակների համակարգեր և ավելի բարձր պտտման մոմենտի հնարավորություն: Թեքվող մասերի պտտման արագության ճկունությունը նույնպես կարևոր է. ձեր ինքնաշխատ սարքը պետք է թույլ տա օպերատորին ճշգրտել պտտման արագությունը՝ համապատասխանեցնելով տարբեր լարերի նյութերին և փաթաթման սահմանափակումներին՝ առանց կայունության կամ ճշգրտության կորստի:
Թեքվող մասերի համակարգերում ջերմության կառավարում
Իրականացվող երկարաձգված շահագործումը ինքնաշխատ սարքի համար պատասխանատու է առանցքի սայլակներում զգալի ջերմության առաջացման համար, ինչը կարող է վատացնել ճշգրտությունը և կրճատել բաղադրիչների ծառայության ժամկետը, եթե այն չի կառավարվում ճիշտ կերպով: Ցանկացած ինքնաշխատ սարքի համար, որը նախատեսված է անընդհատ արտադրության համար, անհրաժեշտ են արդյունավետ սառեցման համակարգեր՝ օդով կամ հեղուկով սառեցվող: Ինքնաշխատ սարքի սառեցման համակարգը կանխում է առանցքի բաղադրիչների ջերմային ընդլայնումը, որը հակառակ դեպքում կառաջացներ շրջանային շեղումներ և չափային սխալներ պտտվող մասերում, երբ սարքը տաքանում է աշխատանքային շիֆտի ընթացքում:
Թելի ուղղում և լարման վերահսկման համակարգեր
Ուղղման ճշգրտություն և թելի ճանապարհի օպտիմալացում
Սարքավորման համար կարևոր տարրեր են լինում ավտոմատ սպիրալաձև փաթաթման մեքենայի լարերի ուղեցույցները, որոնք անմիջապես վերահսկում են լարի դիրքը, շերտերի համաչափությունը և սպիրալի խտությունը: Ավտոմատ սպիրալաձև փաթաթման մեքենայի ճշգրիտ լարերի ուղեցույցները պետք է հնարավորություն տան տարբեր լարերի տրամագծերի օգտագործման համար՝ միաժամանակ պահպանելով հաստատուն ուղեցույցների միջև հեռավորությունը և անխաթար լարի մատակարարումը՝ առանց լարի հաղորդակի թուլացման պատճառով ս sharp ծալվածքներ ստեղծելու: Ավտոմատ սպիրալաձև փաթաթման մեքենայի ուղեցույցների համակարգը սովորաբար ներառում է կերամիկայի կամ վոլֆրամի կարբիդի մակերեսներ՝ շփման նվազեցման, լարի օքսիդացման կանխման և բարձր ծավալային արտադրության ընթացքում սպասարկման ժամկետի երկարաձգման համար:
Շատշերտ սպիրալաձև մագնիսավորման մեքենայի համար անհրաժեշտ են բարդ ուղեցույցներ, որպեսզի ավտոմատ սպիրալաձև մագնիսավորման մեքենայում հաղորդալիքի դիրքը փոխանցվի շերտերի միջև՝ առանց ճեղքերի կամ համակրության: Առաջադեմ ավտոմատ սպիրալաձև մագնիսավորման մեքենաների նախագծերը ներառում են սերվո-շարժվող ուղեցույցներ, որոնք հետևում են մանդրելի պտտմանը և ճշգրիտ դիրքավորում են հաղորդալիքը՝ համաձայն ծրագրավորված մագնիսավորման օրինակների: Այս դինամիկ ուղեցույցի կառավարումը անհրաժեշտ սարքավորման տեխնոլոգիա է բարդ սպիրալաձև երկրաչափություններ, հարթ փաթեթավորված սպիրալներ կամ հատվածներ ստեղծելու համար, որտեղ շերտերի քանակը և հաղորդալիքի խտությունը ուղղակիորեն ազդում են էլեկտրամագնիսական կատարողականության վրա:
Լարման կառավարումը որպես սարքավորման ֆունկցիա
Ստանդարտ մեքենայի մեջ գտնվող հատուկ սարքավորումները կարգավորում են լարման ուժը՝ կառավարելով արգելակման ուժը, փաթեթի պտտումը և հետադարձ կապի վրա հիմնված ճշգրտումները: Ճիշտ լարումը ստանդարտ մեքենայում կանխում է թույլ փաթաթված սաղավարտների ստացումը, որը նվազեցնում է սաղավարտների խտությունն ու էլեկտրամագնիսական արդյունավետությունը, իսկ չափից շատ լարումը վտանգի տակ է դնում լարի կտրվելը և հաղորդիչի մեկուսացման վնասվելը: Ժամանակակից ստանդարտ մեքենաների նախագծերում ներդրված լարման կարգավորիչները օգտագործում են իրական ժամանակում աշխատող հետադարձ կապի սենսորներ՝ ապահովելու փաթաթման ցիկլի ընթացքում լարման հաստատունությունը և ինքնաբերաբար հարմարվելու փաթեթի տրամագծի փոփոխություններին՝ լարի արտահանման ընթացքում:
Մանդրելի ընտրություն և փոխարինման սարքավորում
Սաղավարտի երկրաչափության համար մանդրելի սահմանափակումներ
Մանդրելը միջուկն է, որի շուրջը պտտվում է հաղորդալարը ավտոմատ սարքավորման մեջ, և մանդրելի նախագծումը ուղղակիորեն որոշում է վերջնական սաղավարտի ներքին տրամագիծը, սաղավարտի բարձրությունը և կառուցվածքային ամրությունը: Ավտոմատ սարքավորման բարձրորակ գործիքավորումը ներառում է մանդրելներ, որոնք պատրաստված են մշակված պողպատից կամ ալյումինե համաձուլվածքներից և ճշգրտությամբ մշակված՝ ամբողջ երկարությամբ ուղղաձիգությունը պահպանելու համար 0,02 մմ-ի սահմաններում: Ավտոմատ սարքավորման մանդրելի մակերևույթի վերջնական մշակումը պետք է լինի հարթ՝ հաղորդալարի կապարատակումը կամ մեկուսացման վնասումը կանխելու համար, հատկապես երբ պտտվում է լաքապատ պղնձե հաղորդալար կամ զգայուն պատվածքով բաղադրյալ հաղորդիչներ:
Ինքնաշխատ ստվարաթղթի մեկուսացման մեքենայի համար նախատեսված մանդրելային սարքավորումները պետք է ներառեն ստանդարտացված արագ փոխարինման միջերեսներ, որոնք թույլ են տալիս օպերատորներին արդյունավետ փոխարինել մանդրելները՝ առանց առանցքի վերադասավորման կամ ընդարձակ վերակարգավորման անհրաժեշտության: Ինքնաշխատ ստվարաթղթի մեկուսացման մեքենայի մոդուլային մանդրելային համակարգերը նվազեցնում են արտադրական շարքերի միջև սարքավորման ժամանակը և նվազեցնում մանդրելի տեղադրման ընթացքում շրջանային շեղման սխալների ներմուծման ռիսկը: Ինքնաշխատ ստվարաթղթի մեկուսացման մեքենայի մանդրելային գրադարանը պետք է ընդգրկի ձեր արտադրամասում արտադրվող բոլոր ներքին տրամագծերի և ստվարաթղթի բարձրությունների շարքը՝ հնարավորություն տալով արագ հարմարվել շարքերի պլանավորմանը և նվազեցնել սարքավորման կանգավորման ժամանակը:
Դուրս մղման և հեռացման մեխանիզմներ
Մեքենայի ավտոմատ սլայդային փաթաթման հետևանքով ավարտված փաթույթները պետք է հեռացվեն մանդրելից առանց վնասվելու, ինչը պահանջում է մասնագիտացված դուրս մղման սարքավորումներ։ Ավտոմատ սլայդային փաթաթման մեքենայի դուրս մղման մեխանիզմները օգտագործում են հիդրավլիկ, պնևմատիկ կամ մեխանիկական ուժ՝ ավարտված փաթույթները մանդրելից դուրս մղելու համար, միաժամանակ կանխելով մանդրելի պտտումը կամ փաթույթի ձևաբեկումը հեռացման ընթացքում։ Ավտոմատ սլայդային փաթաթման մեքենայի դուրս մղման համակարգը պետք է հարմարվի տարբեր լարի հաստությունների և փաթաթման նախշերի համար փաթույթների կոշտության տատանումներին՝ ապահովելով վերահսկվող և կրկնվող փաթույթների հեռացում, որը պաշտպանում է արտադրանքի ամբողջականությունը և պահպանում է արտադրական ցիկլի համատեղելիությունը։
Շարժաբեր և վերջավորման սարքավորումներ
Թելի կտրման ճշգրտություն
Ինքնաշխատ ստվարաթելի մեքենան պահանջում է ճշգրտությամբ կտրող սարքավորում՝ լարի ծայրերը մաքրելու համար ճիշտ դիրքերում, որպեսզի ապահովվի ճիշտ ստվարաթելի առաջացուցիչների երկրաչափությունը և էլեկտրական միացման կետերը: Ինքնաշխատ ստվարաթելի մեքենայի համակարգի մեջ ներառված կտրող սայրերը պետք է պահպանեն ս sharp եզրերը և ճիշտ դիրքավորումը՝ խուսափելու համար հաղորդիչ թելերի սեղմման, մանրացման կամ ձևափոխման կտրված մակերեսներում: Ինքնաշխատ ստվարաթելի մեքենայի կտրման մեխանիզմի ժամանակավորումը պետք է ճշգրտորեն համաժամանակեցվի սայլակի դիրքի հետ, որպեսզի կտրումները կատարվեն ճիշտ փաթաթման շերտում և ստվարաթելի տեղում, որը նշված է արտադրական ծրագրով:
Առաջադեմ ինքնաշխատ սարքերի մոդելները՝ սարքավորված սերվո-կառավարվող կտրման համակարգերով, թույլ են տալիս փոփոխական կտրման բարձրություն և մեկ սարքավորման ցիկլի ընթացքում մի քանի կտրման դիրք։ Այս ճկունությունը ինքնաշխատ սարքավորման գործիքավորման համակարգում հնարավորություն է տալիս արտադրել մասնագիտացված սարքավորման երկրաչափություններ և աջակցել բարդ էլեկտրական կոնֆիգուրացիաներ՝ առանց հատուկ մանդրելների կամ ուղեցույցների փոփոխության։ Ինքնաշխատ ավտոմատ պատրաստող մաքինա կտրման համակարգերը՝ ավտոմատացված սայրերի փոխարինմամբ կամ սրման զգայչներով, նվազեցնում են սպասարկման կանգավորումները և երաշխավորում են կտրման որակի համասեռությունը երկարատև արտադրական ցիկլերի ընթացքում։
Առաջնային ձևավորում և ավարտավորում
Պարույրի փաթալման հետևանքով առաջացած հաղորդալարերի ձևավորումն ու վերջավորումը պահանջում են մասնագիտացված սարքավորման ամրակայման սարքեր՝ ավտոմատ փաթալման մեքենայում, որոնք հաղորդալարերը ծալում, պտտում կամ կապում են՝ ստանալու վերջնական պարույրի սահմանված պարամետրերը: Որոշ ավտոմատ փաթալման մեքենաների նախագծեր հաղորդալարերի ծալման սարքավորումները ներառում են փաթալման գլխի մեջ՝ թույլ տալով պարույրի հաղորդալարերի ձևավորումը կատարել փաթալման ավարտից անմիջապես հետո՝ անմիջապես փաթալման հետևանքով առաջացած հաղորդալարերի ազատագրման ընթացքում: Ավտոմատ փաթալման մեքենայի հաղորդալարերի սարքավորումները պետք է հնարավորություն տան տարբեր հաղորդալարերի նյութերի, անկյունների և երկարությունների օգտագործման համար՝ պահպանելով չափային ճշգրտությունը և կանխելով պարույրի կառուցվածքի վրա առաջացող լարումը, որը կարող է առաջացնել հաղորդալարի ճեղքվելը կամ մեկուսացման վնասվելը:
Հաճախակի տրվող հարցեր
Ի՞նչ սարքավորման արդիականացումներն են ապահովում ավտոմատ փաթալման մեքենայի համար ամենալավ ներդրումների վերադարձը:
Սպինդլի ճշգրտության բարելավումները և առաջադեմ լարման վերահսկման համակարգերը սովորաբար ապահովում են ամենամեծ վերադարձը ներդրումների վրա ինքնաշխատ սարքավորումների համար, քանի որ դրանք ուղղակիորեն նվազեցնում են մետաղալարի անօգուտ ծախսերը և բարելավում են սարքավորման համաչափությունը: Մետաղալարի ուղեցույցի սարքավորման բարելավումները նույնպես արագ են վերադարձնում ներդրումները՝ երկարացնելով փոխարինման ժամկետները և արագացնելով տարբեր սարքավորումների միջև սարքավորման պատրաստումը: Ինքնաշխատ սարքավորման սարքավորումները, որոնք լուծում են ձեր արտադրամասի հիմնական որակի կամ արտադրողականության խոչընդոտը, միշտ ապահովում են ամենակարճ վերադարձման ժամկետը:
Ինչ հաճախականությամբ պետք է փոխարինել մանդրելները և մետաղալարի ուղեցույցները ինքնաշխատ սարքավորման վրա:
Ավտոմատ սպիրալների մեքենայի մանդրելների փոխարինման ժամկետները կախված են հաղորդալարի հաստությունից, արտադրական ծավալից և նյութի տեսակից, սակայն սովորաբար տևում են 6–18 ամիս նորմալ շահագործման պայմաններում: Ավտոմատ սպիրալների մեքենայի հաղորդալարի ուղեցույցները մաշվում են ավելի արագ, քան մանդրելները, և կարող են պահանջել փոխարինում յուրաքանչյուր 2–6 ամիսը՝ կախված հաղորդալարի մաշվողականությունից և սպիրալավորման արագությունից: Այս ավտոմատ սպիրալների մեքենայի սարքավորումների կանխարգելիչ փոխարինումը՝ տեսանելի մաշվածություն առաջանալուց առաջ, պաշտպանում է սպիրալների որակը և կանխում անսպասելի արտադրական ընդհատումները:
Կարո՞ղ է ավտոմատ սպիրալների մեքենայի սարքավորումների համակարգը մոդերնիզացվել՝ նոր հաղորդալարի սպեցիֆիկացիաները մշակելու համար:
Շատ ինքնաշխատ սարքերի մեջ գլանաձև փաթաթման մեքենաների դիզայնները աջակցում են մոդուլային գործիքավորման, որը թույլ է տալիս լարի ուղեցման սարքի, մանդրելի և լարման համակարգի մոդերնացում՝ առանց մեքենայի ամբողջությամբ փոխարինման նոր սպեցիֆիկացիաներին հարմարվելու համար: Այնուամենայնիվ, սպինդլի և շարժիչի հզորության սահմանափակումները կարող են սահմանափակել այն լարի տրամագծերի շարքը, որոնք կարող է մշակել գոյություն ունեցող ինքնաշխատ սարքը մեջ գլանաձև փաթաթման մեքենան վերակառուցումից հետո: Ձեր սարքավորումների արտադրողի հետ խորհրդակցելը հասանելի գործիքավորման համատեղելիության և մոդերնացման ճանապարհների վերաբերյալ ապահովում է, որ ձեր ներդրումը ինքնաշխատ սարքի մեջ գլանաձև փաթաթման մեքենայում մնա ճկուն, երբ ձեր արտադրական պահանջները զարգանում են:
Բովանդակության աղյուսակ
- Առանցքի դիզայնը և պտտման ճշգրտությունը
- Թելի ուղղում և լարման վերահսկման համակարգեր
- Մանդրելի ընտրություն և փոխարինման սարքավորում
- Շարժաբեր և վերջավորման սարքավորումներ
-
Հաճախակի տրվող հարցեր
- Ի՞նչ սարքավորման արդիականացումներն են ապահովում ավտոմատ փաթալման մեքենայի համար ամենալավ ներդրումների վերադարձը:
- Ինչ հաճախականությամբ պետք է փոխարինել մանդրելները և մետաղալարի ուղեցույցները ինքնաշխատ սարքավորման վրա:
- Կարո՞ղ է ավտոմատ սպիրալների մեքենայի սարքավորումների համակարգը մոդերնիզացվել՝ նոր հաղորդալարի սպեցիֆիկացիաները մշակելու համար: