 EN


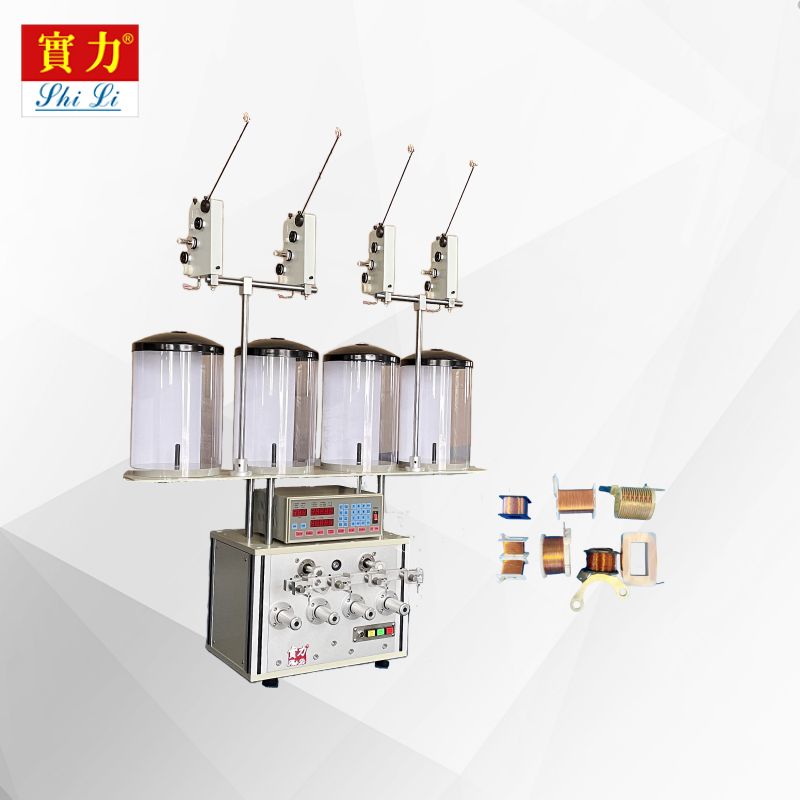
Výběr správného nástrojového vybavení pro automatický navíjecí stroj na cívky je jedním z nejdůležitějších rozhodnutí, která výrobci čelí při investicích do automatizace výroby. Výkon, přesnost a životnost vašeho automatického navíjecího stroje na cívky závisí přímo na kvalitě a kompatibilitě nástrojových součástí integrovaných do systému. Ať už navíjíte malé transformátory, cívky motorů nebo specializované elektromagnetické součásti, pochopení toho, které faktory týkající se nástrojového vybavení jsou nejdůležitější, vám pomůže optimalizovat kvalitu výstupu a minimalizovat prostoj v celé výrobní zařízení.
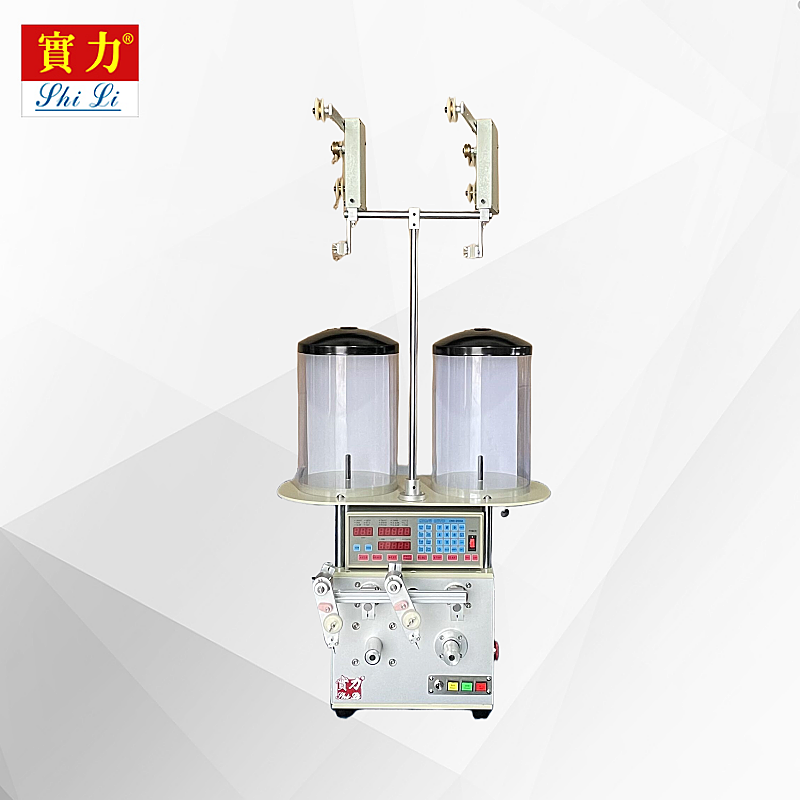
Architektura nástrojů automatického vinutí cívek zahrnuje systémy vřeten, vodiče drátu, mandry, ovládání napětí a střižné mechanismy. Každá součást spolupracuje tak, aby určila přesnost vinutí, konzistenci přívodu drátu a kvalitu hotových cívek. Bez správného zarovnání a specifikace nástrojů bude i nejmodernější automatický stroj na vinutí cívek mít potíže s dodržením přísných tolerancí, výrobou rovnoměrné hustoty vinutí nebo udržením spolehlivých rychlostí výroby. Tento průvodce zkoumá zásadní aspekty nástrojů, které oddělují efektivní, vysoce přesné provozy od nákladných výrobních výzev.
Návrh vřetena a rotační přesnost
Požadavky na přesnost vřetena
Soustava vřetene je srdcem každého automatického navíjecího stroje pro cívky a přímo řídí rychlost otáčení, stabilitu a polohovou přesnost během navíjecích cyklů. Vysokopřesné vřeteno v automatickém navíjecím stroji pro cívky musí udržovat stálou rychlost otáčení a zároveň odolávat radiálním i axiálním zatížením z napětí drátu a hmotnosti mandrelu. Nesouosost vřetene – tedy odchylka od ideální rotace – musí být udržována v rámci přísných tolerancí, obvykle pod 0,05 mm, aby byla zajištěna rovnoměrná geometrie cívek a zabráněno nesprávnému uspořádání drátu, které snižuje kvalitu konečného výrobku.
Moderní automatické vinací stroje používají vřetena s precizními kuličkovými ložisky nebo magnetickými ložiskovými systémy, aby dosáhly této přesnosti. Konstrukce vřetena automatického vinacího stroje musí být přizpůsobena konkrétnímu průměru drátu a průměru cívky, které vyžaduje vaše výrobní operace, protože těžší dráty a větší mandry vyžadují robustnější ložiskové systémy a vyšší točivý moment. Stejně důležitá je flexibilita otáček vřetena; váš automatický vinací stroj by měl umožňovat obsluze nastavovat rychlost rotace tak, aby odpovídala různým materiálům drátu a specifikacím cívek, aniž by došlo ke ztrátě stability nebo přesnosti.
Správa tepla ve vřetenových systémech
Prodloužený provoz automatického navíjecího stroje generuje v ložiskách vřetena významné množství tepla, což může způsobit snížení přesnosti a zkrácení životnosti komponent, pokud není teplo vhodně řízeno. Účinné chladicí systémy – bez ohledu na to, zda jsou vzduchem nebo kapalinou chlazené – jsou zásadním technologickým faktorem u každého automatického navíjecího stroje určeného pro nepřetržitou výrobu. Chladicí systém automatického navíjecího stroje brání tepelnému roztažení komponent vřetena, které jinak způsobuje odchylku běhové osy a rozměrové chyby navíjených cívek, jak se stroj během pracovní směny zahřívá.
Systémy vedení drátu a regulace napětí
Přesnost vedení a optimalizace dráhy drátu
Vodiče drátu jsou klíčovými prvky nástrojů v automatickém vinacím stroji pro cívky, které přímo řídí umístění drátu, rovnoměrnost vrstev a kompaktnost cívek. Přesné vodiče drátu v automatickém vinacím stroji pro cívky musí být schopny zpracovávat různé průměry drátu, přičemž zachovávají stálé rozestupy mezi vodiči a hladký přívod drátu bez vytváření ostrých ohybů, jež by vodič oslabily. Systém vodičů v automatickém vinacím stroji pro cívky obvykle obsahuje keramické nebo karbidové povrchy, aby se minimalizovalo tření, zabránilo oxidaci drátu a prodloužila se životnost za podmínek vysokorozsáhlé výroby.
Vícevrstvé navíjení cívek vyžaduje sofistikované vodící mechanismy v automatickém stroji na navíjení cívek, aby bylo možné přecházet mezi vrstvami drátu bez mezer nebo překrytí. Pokročilé návrhy automatických strojů na navíjení cívek zahrnují servoové poháněné vodící vozíky, které sledují rotaci mandrelu a přesně umisťují drát podle naprogramovaných vzorů navíjení. Tato dynamická kontrola vodících prvků je klíčovou technologií pro výrobu složitých geometrií cívek, plochých balených cívek nebo částí, kde počet vrstev a hustota drátu přímo ovlivňují elektromagnetický výkon.
Řízení napětí jako funkce vybavení
Napětí vodiče během navíjení se řídí pomocí specializovaných nástrojových systémů v automatickém stroji na navíjení cívek, které regulují brzdnou sílu, rotaci cívky a úpravy založené na zpětné vazbě. Správné napětí v automatickém stroji na navíjení cívek zabrání uvolněnému navíjení cívek, což snižuje hustotu cívky a elektromagnetickou účinnost; naopak nadměrné napětí ohrožuje přetržení vodiče a poškození izolace vodiče. Regulátory napětí integrované do moderních konstrukcí automatických strojů na navíjení cívek využívají senzorů pro zpětnou vazbu v reálném čase k udržení konstantního napětí po celou dobu cyklu navíjení a automaticky kompenzují změny průměru cívky při odvíjení vodiče.
Výběr a výměna mandrelu
Specifikace mandrelu pro geometrii cívky
Mandrel je jádro, kolem něhož se drát navíjí v automatickém vinacím stroji, a jeho konstrukce přímo určuje konečný průměr otvoru cívky, výšku cívky a její strukturální integritu. Vysoce kvalitní nástroje pro automatický vinací stroj zahrnují mandrely vyrobené z kalené oceli nebo hliníkových slitin, které jsou přesně broušené tak, aby jejich rovnost nepřesahovala 0,02 mm na celé délce. Povrchová úprava mandrelu automatického vinacího stroje musí být hladká, aby nedocházelo k zachycování drátu nebo poškození izolace, zejména při vinutí lakované měděné drátové smyčky nebo kompozitních vodičů s citlivými povlaky.
Nástroje pro mandrel na automatickém vinacím stroji pro cívky by měly zahrnovat standardizované rychlo-výměnné rozhraní, která umožňují obsluze efektivně vyměňovat mandrel bez nutnosti znovu zarovnávat vřeteno nebo provádět rozsáhlou rekalicibaci. Modulární systémy mandrelů na automatickém vinacím stroji pro cívky snižují dobu nastavení mezi výrobními šaržemi a minimalizují riziko vzniku chyb výstřednosti při instalaci mandrelu. Knihovna mandrelů pro automatický vinací stroj pro cívky by měla pokrývat celý rozsah průměrů otvorů a výšek cívek, které vaše zařízení vyrábí, a tím umožnit pružné plánování šarží a snížit prostoj při výměně.
Mechanismy vyhození a odstranění
Po dokončení navíjení musí být hotové cívky z mandrelu odstraněny v automatickém navíjecím stroji bez poškození, což vyžaduje specializované vyhazovací nástroje. Vyhazovací mechanismy v automatickém navíjecím stroji využívají hydraulickou, pneumatickou nebo mechanickou sílu k vytažení dokončených cívek z mandrelu při současném zabránění otáčení mandrelu nebo deformaci cívek během odstraňování. Vyhazovací systém automatického navíjecího stroje musí zohledňovat různou tuhost cívek u různých průměrů drátu a navíjecích vzorů a zajistit řízené, opakovatelné odstraňování cívek, které chrání integritu výrobku a udržuje konzistenci výrobního cyklu.
Nástroje pro řezání a ukončování
Přesnost řezání drátu
Automatický stroj pro navíjení cívek vyžaduje přesné řezné nástroje k čistému stříhání konců vodiče na správných pozicích, aby byla zajištěna správná geometrie vývodů cívky a elektrických připojovacích bodů. Řezné nože integrované do systému automatického stroje pro navíjení cívek musí udržovat ostré hrany a správné zarovnání, aby nedocházelo ke zploštění, rozvlákňování nebo deformaci vodivých vláken na místech řezu. Časování řezného mechanismu automatického stroje pro navíjení cívek musí být přesně synchronizováno s polohou vřetene, aby se řezy prováděly přesně ve vyznačené vinuté vrstvě a na přesné poloze cívky dle výrobního programu.
Pokročilé modely automatických navíjecích strojů pro cívky jsou vybaveny servově řízenými systémy pro řezání, které umožňují variabilní výšku řezu a více poloh řezu během jednoho cyklu navíjení cívky. Tato pružnost v nástrojovém systému automatického navíjecího stroje pro cívky umožňuje výrobu specializovaných geometrií cívek a podporuje složité elektrické konfigurace bez nutnosti změny výměnných mandrilů nebo vodících nástrojů. automatická strojní výtažková souprava systémy pro řezání s automatickou výměnou nožů nebo senzory pro kontrolu jejich ostrosti snižují prostoj pro údržbu a zajišťují stálou kvalitu řezu po celou dobu delších výrobních šarží.
Formování vývodů a ukončení
Formování a ukončování vodičů po navíjení vyžaduje specializované přípravky v automatickém stroji na navíjení cívek, které ohýbají, kroutí nebo pájí vodiče, aby byly splněny konečné specifikace cívky. Některé konstrukce automatických strojů na navíjení cívek integrují nástroje pro ohýbání vodičů přímo do navíjecí hlavy, čímž lze vodiče cívky formovat během procesu odvíjení hned po dokončení navíjení. Nástroje pro vodiče v automatickém stroji na navíjení cívek musí být schopny zpracovávat různé materiály vodičů, úhly a délky, přičemž musí zachovávat rozměrovou přesnost a zabránit namáhání konstrukce cívky, které by mohlo způsobit praskání vodiče nebo poškození izolace.
Často kladené otázky
Jaké modernizace nástrojů přinášejí nejvyšší návratnost investic pro automatický stroj na navíjení cívek?
Vylepšení přesnosti vřetena a pokročilé systémy řízení napětí obvykle přinášejí nejvyšší návratnost investic pro automatický navíjecí stroj pro cívky, protože přímo snižují podíl zmetků a zlepšují rovnoměrnost cívek. Vylepšení nástrojů pro vedení drátu také rychle přinášejí výhody tím, že prodlužují intervaly mezi výměnami a umožňují rychlejší nastavení mezi různými specifikacemi cívek. Nástroje pro automatický navíjecí stroj pro cívky, které řeší hlavní kvalitní nebo výkonové úzké místo ve vaší výrobní hale, poskytují konzistentně nejrychlejší dobu návratnosti investice.
Jak často je třeba vyměňovat mandly a vodiče drátu na automatickém navíjecím stroji pro cívky?
Intervaly výměny mandrelů u automatického navíjecího stroje závisí na průměru drátu, objemu výroby a typu materiálu, avšak za normálních provozních podmínek obvykle činí od 6 do 18 měsíců. Vodítka drátu u automatického navíjecího stroje se opotřebují rychleji než mandrely a jejich výměna může být nutná každých 2 až 6 měsíců v závislosti na abrazivitě drátu a rychlosti navíjení. Preventivní výměna těchto nástrojových komponent automatického navíjecího stroje ještě před vznikem viditelného opotřebení chrání kvalitu cívek a zabrání neočekávaným přerušením výroby.
Lze nástrojový systém automatického navíjecího stroje upravit tak, aby zpracovával nové specifikace drátu?
Mnoho návrhů automatických navíjecích strojů podporuje modulární nástroje, které umožňují aktualizaci vodiče drátu, mandrelu a systému napětí, aby bylo možné přizpůsobit stroj novým specifikacím bez nutnosti úplné výměny stroje. Kapacity vřetene a motoru však mohou omezovat rozsah průměrů drátu, které lze po modernizaci zpracovat na stávajícím automatickém navíjecím stroji. Konzultace s výrobcem vašeho zařízení ohledně kompatibility dostupných nástrojů a možností modernizace zajistí, že investice do automatického navíjecího stroje zůstane pružná v souladu s měnícími se požadavky vaší výroby.
Obsah
- Návrh vřetena a rotační přesnost
- Systémy vedení drátu a regulace napětí
- Výběr a výměna mandrelu
- Nástroje pro řezání a ukončování
-
Často kladené otázky
- Jaké modernizace nástrojů přinášejí nejvyšší návratnost investic pro automatický stroj na navíjení cívek?
- Jak často je třeba vyměňovat mandly a vodiče drátu na automatickém navíjecím stroji pro cívky?
- Lze nástrojový systém automatického navíjecího stroje upravit tak, aby zpracovával nové specifikace drátu?