 EN


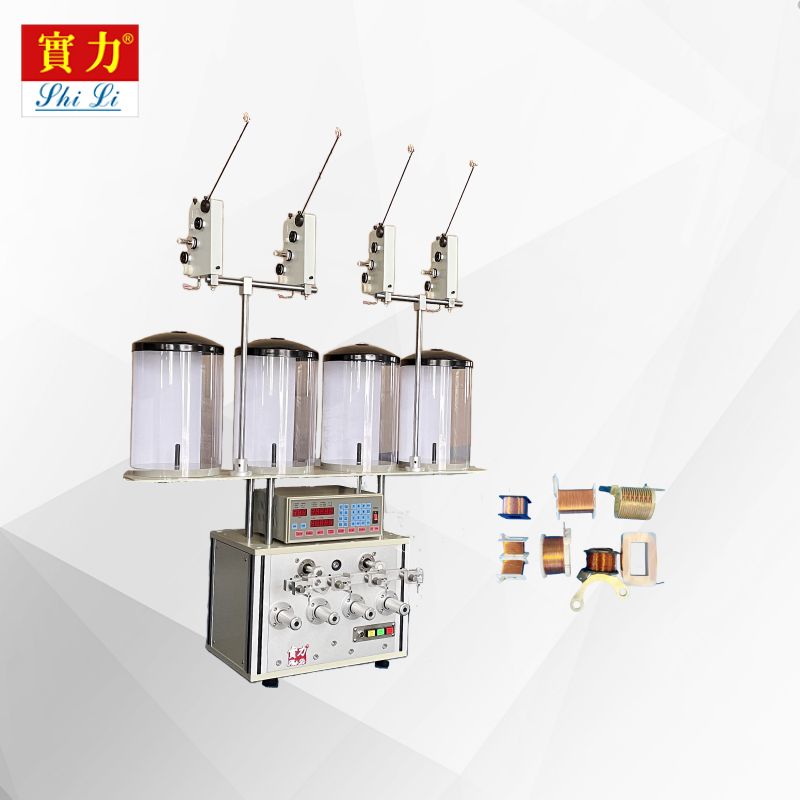
自動コイル巻き機に適した工具を選定することは、製造業者が生産の自動化に投資する際に直面する最も重要な判断の一つです。自動コイル巻き機の性能、精度、および寿命は、システムに組み込まれる工具部品の品質と互換性に直接左右されます。小型トランス、モーターコイル、あるいは特殊な電磁部品のいずれを巻く場合でも、特に重視すべき工具の要素を理解していれば、工場全体の製品品質を高め、ダウンタイムを最小限に抑えることができます。
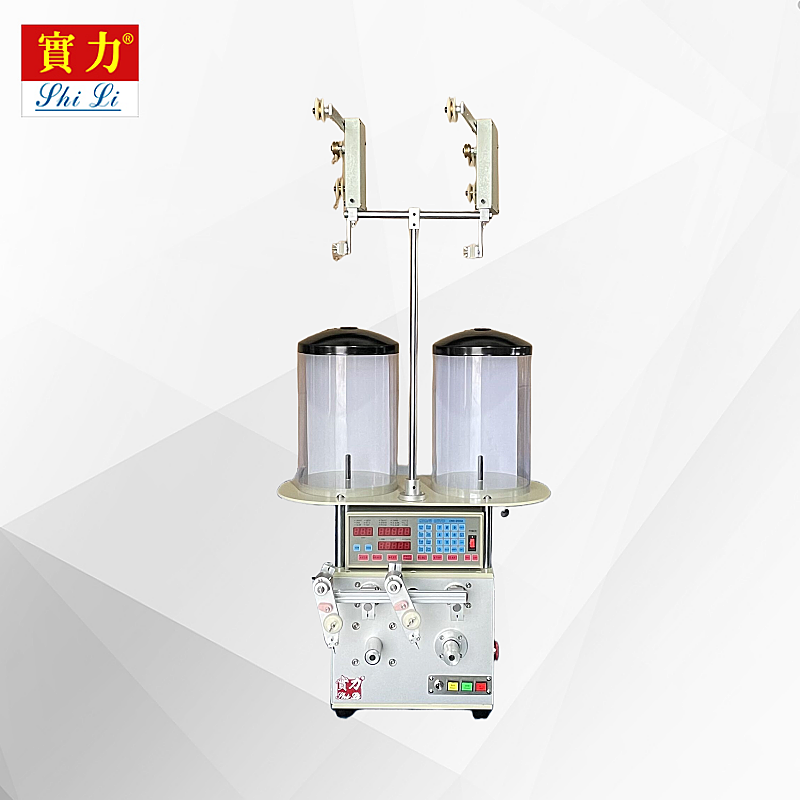
自動コイル巻き機の工具構成には、スピンドルシステム、ワイヤーガイド、マンドレル、張力制御装置、切断機構が含まれます。これらの各部品が連携して、巻き付け精度、ワイヤー送りの安定性、および完成コイルの品質を左右します。工具のアライメントや仕様が適切でなければ、たとえ最も高度な自動コイル巻き機であっても、厳しい公差への対応、均一なコイル密度の実現、あるいは安定した生産速度の維持が困難になります。本ガイドでは、効率的かつ高精度な運用と、コスト負担の大きい生産課題とを分ける上で不可欠な工具に関する検討事項について解説します。
スピンドルの設計と回転精度
スピンドルの精度要件
スピンドルシステムは、自動コイル巻き機の心臓部であり、巻線工程中の回転速度、安定性、位置精度を直接制御します。自動コイル巻き機に用いる高精度スピンドルは、ワイヤ張力およびマンドレルの重量による径方向・軸方向荷重を支えながら、一定の回転速度を維持する必要があります。スピンドルのランアウト(真円からのずれ)は、コイル形状の均一性を確保し、ワイヤの位置ずれによる最終製品品質の劣化を防ぐため、通常0.05ミリメートル未満という厳密な公差内に収める必要があります。
現代の自動コイル巻き機のスピンドルには、高精度を実現するために精密ボールベアリングまたは磁気軸受システムが採用されています。自動コイル巻き機のスピンドル設計は、ご使用の作業で必要となる特定の線径およびコイル直径に対応できる必要があります。太い電線や大型のマンドレルを扱う場合は、より頑健な軸受システムと高いトルク容量が求められます。また、スピンドルの回転速度を柔軟に制御できることも同様に重要です。自動コイル巻き機は、異なる電線材質やコイル仕様に応じて、オペレーターが回転速度を容易に調整できるようになっていなければならず、その際、安定性や精度を損なってはなりません。
スピンドルシステムにおける熱管理
自動コイル巻き機の長時間運転により、スピンドル軸受部に多量の熱が発生し、精度の低下や部品寿命の短縮を招く可能性があります。このため、連続生産を目的とした自動コイル巻き機では、空冷式または液冷式を問わず、効果的な冷却システムを導入することが必須の設備要件となります。冷却システムは、作業シフト中に機械が温まることによるスピンドル部品の熱膨張を防ぎ、これによって発生するはずみ(ランアウト)のずれや、巻線コイルの寸法誤差を抑制します。
ワイヤガイドおよび張力制御システム
ガイドの精度とワイヤパスの最適化
ワイヤーガイドは、自動コイル巻き機における極めて重要な部品であり、導線の配置、層の均一性、およびコイルの密着度を直接制御します。自動コイル巻き機に用いる高精度ワイヤーガイドは、異なる導線径に対応できると同時に、ガイド間隔を一定に保ち、導線に過度な曲げを生じさせることなくスムーズな送りを実現する必要があります。過度な曲げは導体の強度を低下させます。自動コイル巻き機のガイドシステムは通常、摩擦を低減し、導線の酸化を防ぎ、大量生産における耐用寿命を延ばすため、セラミックまたはタングステンカーバイド製の接触面を採用しています。
多層コイル巻きには、自動コイル巻き機において、ギャップや重なりを生じさせずにワイヤの位置を層間で移動させるための高度なガイド機構が必要です。最新の自動コイル巻き機では、マンドレルの回転を追従するサーボ駆動式ガイドキャリッジを採用し、プログラムされた巻きパターンに応じてワイヤの配置位置を高精度に制御します。このようなダイナミックなガイド制御は、複雑なコイル形状やフラットパック型コイル、あるいは巻数やワイヤ密度が電磁特性に直接影響を与える部位の製造において不可欠な工具技術です。
張力制御(ツール機能として)
自動コイル巻き機では、専用の工具システムを用いて巻線時のワイヤ張力が制御され、ブレーキ力、スプール回転、およびフィードバックに基づく調整が行われます。適切な張力は、緩んだ巻線を防ぎ、コイル密度や電磁効率の低下を抑制します。一方で、張力が強すぎるとワイヤの切断や導体絶縁被覆の損傷を招くリスクがあります。最新の自動コイル巻き機には張力制御装置が統合されており、リアルタイムのフィードバックセンサーを活用して、巻線工程全体にわたり張力を一定に保ち、ワイヤ供給に伴うスプール径の変化にも自動的に補償します。
マンドレルの選定と交換用工具
コイル形状に対応したマンドレル仕様
マンドレルは、自動コイル巻き機でワイヤーを巻き取る際の中心軸であり、その設計が最終的なコイル内径、コイル高さおよび構造的強度を直接左右します。高品質な自動コイル巻き機用ツーリングには、全長にわたって直進性を0.02ミリメートル以内に保つため精密研削加工を施した、硬化鋼またはアルミニウム合金製のマンドレルが含まれます。自動コイル巻き機用マンドレルの表面粗さは、ワイヤーの引っかかりや絶縁被覆の損傷を防ぐために十分に滑らかでなければならず、特にエナメル被覆銅線や繊細な被覆を持つ複合導体を巻く場合に重要です。
自動コイル巻き機用のマンドレル治具には、スピンドルの再アライメントや大規模な再キャリブレーションを必要とせずに、作業者がマンドレルを効率的に交換できる標準化されたクイックチェンジインターフェースを採用する必要があります。自動コイル巻き機におけるモジュラー式マンドレルシステムは、生産ロット間のセットアップ時間を短縮し、マンドレル装着時にランアウト誤差が発生するリスクを低減します。自動コイル巻き機のマンドレルライブラリーは、自社工場で製造する全ボア径およびコイル高さに対応している必要があります。これにより、柔軟なロットスケジューリングが可能となり、切替時のダウンタイムを削減できます。
排出・取り出し機構
巻線完了後、自動コイル巻機では、完成したコイルをマンドレルから損傷させずに取り外す必要があります。このため、専用の押し出し工具(エジェクタ)が不可欠です。自動コイル巻機のエジェクタ機構は、油圧・空気圧・機械式のいずれかの力を用いて、マンドレルの回転やコイルの変形を防ぎながら、完成コイルをマンドレルから押し出します。また、自動コイル巻機のエジェクションシステムは、ワイヤー径や巻線パターンに応じて変化するコイルの剛性に対応できなければならず、製品品質を守り、生産サイクルの一貫性を維持するための制御された・再現性の高いコイル取り外しを実現する必要があります。
切断・端子処理工具
ワイヤー切断精度
自動コイル巻線機には、ワイヤーの端部を正確な位置できれいに切断するための高精度なカッティング工具が必要です。これにより、コイルのリード形状および電気的接続ポイントが適切に確保されます。自動コイル巻線機に内蔵されたカッティングブレードは、切断面で導体ストランドをつぶしたり、ほつれさせたり、変形させたりしないよう、鋭い刃先と正しいアライメントを維持しなければなりません。また、カット機構の作動タイミングはスピンドルの位置と厳密に同期していなければならず、生産プログラムで指定された巻線層およびコイル位置で、正確なタイミングで切断が行われる必要があります。
高度な自動コイル巻き機には、サーボ制御の切断システムが搭載されており、1回の巻き工程内で切断高さを可変にしたり、複数の切断位置を設定したりできます。この柔軟性により、特殊なコイル形状の製造や、マンドレルやガイド工具の交換を伴わない複雑な電気的配線構成への対応が可能になります。自動 自動コイル巻き機 ブレードの自動交換機能や刃先摩耗を検知するセンサーを備えた切断システムは、保守によるダウンタイムを削減し、長時間の連続生産においても安定した切断品質を維持します。
リード成形および端子処理
巻線後のリード線の成形および端子処理には、自動コイル巻線機に専用の治具・工具が必要であり、これによりリード線を曲げたりねじったり、はんだ付けしたりして、最終的なコイル仕様を実現します。一部の自動コイル巻線機では、リード線の曲げ治具を巻線ヘッドに直接統合しており、巻線終了直後のアンワインディング工程中にリード線の成形が行えます。自動コイル巻線機のリード線用工具は、異なるリード線材質、曲げ角度、長さに対応できるとともに、寸法精度を維持し、コイル構造に過度な応力を与えないよう配慮する必要があります。そうした応力は、導線の亀裂や絶縁被覆の破損を引き起こす可能性があります。
よくある質問
自動コイル巻線機に対して、どの工具類のアップグレードが最も投資対効果が高いでしょうか?
スピンドルの精度向上と先進的な張力制御システムは、通常、自動コイル巻き機において最も高い投資対効果(ROI)をもたらします。これは、不良品発生率を直接低減し、コイルの均一性を向上させるためです。また、ワイヤーガイド用ツーリングの改良も、型替え間隔の延長や異なるコイル仕様間でのセットアップ時間短縮を実現するため、短期間で効果が現れます。工場における品質または生産性のボトルネックを解消する自動コイル巻き機用ツーリングこそが、常に最も短い回収期間を提供します。
自動コイル巻き機のマンドレルおよびワイヤーガイドは、どのくらいの頻度で交換すべきですか?
自動コイル巻き機のマンドレル交換周期は、線径、生産量、材料の種類によって異なりますが、通常の運転条件下では6~18か月が目安です。一方、ワイヤーガイドはマンドレルよりも摩耗が早く、ワイヤーの研磨性や巻線速度に応じて2~6か月ごとの交換が必要になる場合があります。これらの工具部品は、目に見える摩耗が発生する前に予防的に交換することで、コイル品質の維持と予期せぬ生産停止の防止につながります。
自動コイル巻き機の工具システムを、新しいワイヤー仕様に対応させるように改造することは可能ですか?
多くの自動コイル巻き機には、ワイヤーガイド、マンドレル、張力制御システムなどを新しい仕様に応じて交換・アップグレードできるモジュラーな工具構成が採用されています。これにより、機械全体を交換することなく対応が可能です。ただし、スピンドルやモーターの性能限界により、改造後の自動コイル巻き機で取り扱えるワイヤー径の範囲が制約を受ける場合があります。そのため、ご使用の機器メーカーに、現在ご利用中の工具との互換性やアップグレード可能な選択肢について事前に確認しておくことが重要です。こうした対応により、生産ニーズの変化に応じて、自動コイル巻き機への投資を長期的に柔軟に活用できます。