 EN


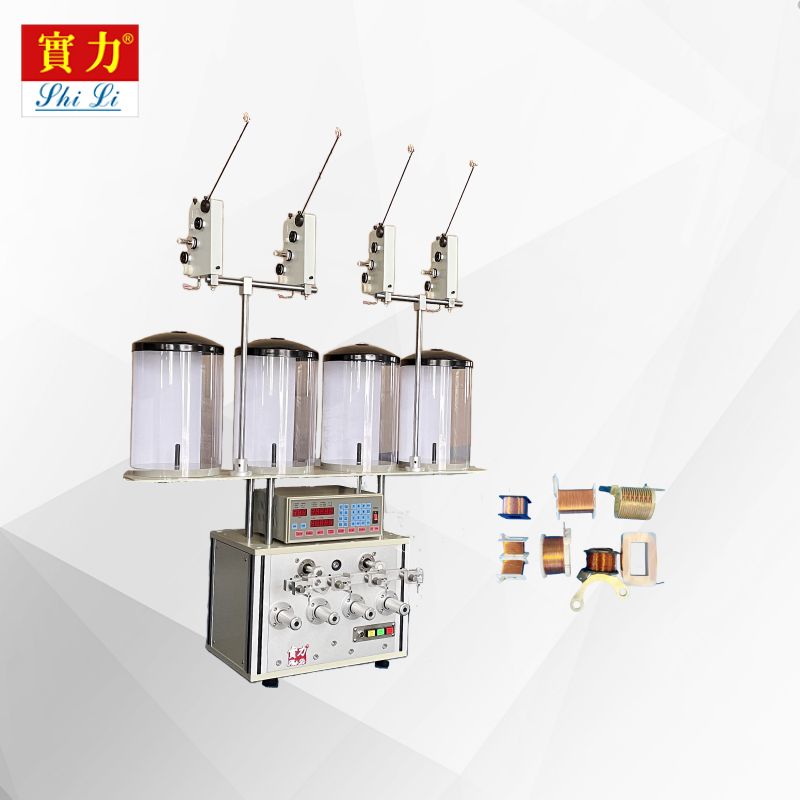
A megfelelő szerszámok kiválasztása az automatikus tekercselő gépekhez az egyik legfontosabb döntés, amellyel a gyártók szembesülnek a termelési automatizálásba történő beruházás során. Az automatikus tekercselő gép teljesítménye, pontossága és élettartama közvetlenül függ a rendszerbe integrált szerszámelemek minőségétől és kompatibilitásától. Akár kis transzformátorokat, motortekercseket vagy speciális elektromágneses alkatrészeket tekercselnek is, a legfontosabb szerszámtényezők megértése segít optimalizálni a kimeneti minőséget és minimalizálni a leállásokat az üzemben.
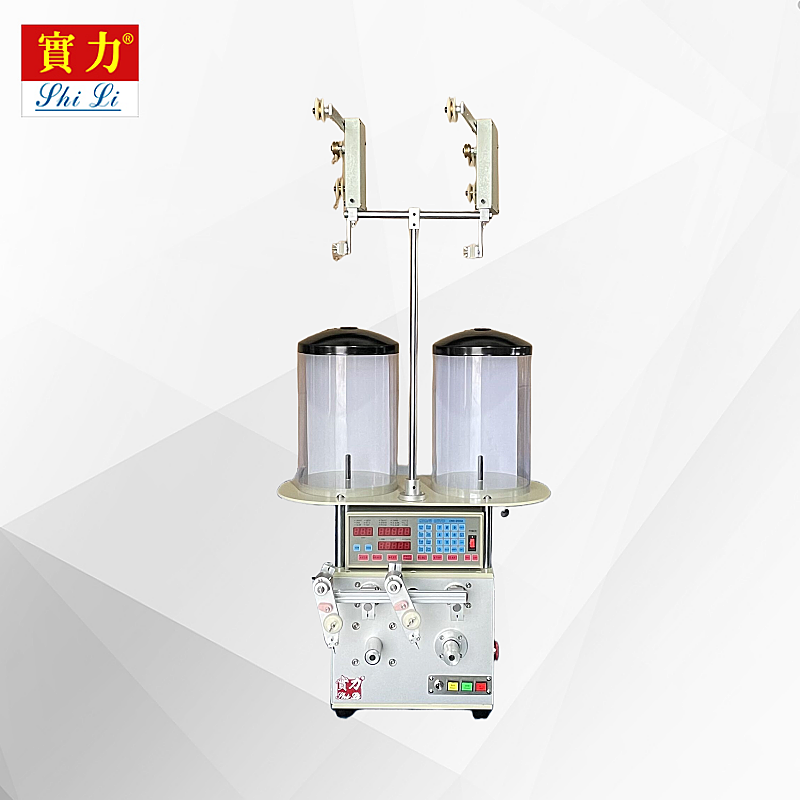
Egy automatikus tekercselő gép szerszámozási architektúrája a tengelyrendszereket, a vezetővezetékeket, a mandzsettákat, a feszültség-szabályozókat és a vágó mechanizmusokat foglalja magában. Mindegyik komponens együttműködve határozza meg a tekercselés pontosságát, a vezeték-adagolás egyenletességét és a kész tekercsek minőségét. Megfelelő szerszámozási igazítás és specifikáció hiányában még a legfejlettebb automatikus tekercselő gép is nehézségekbe ütközik a szigorú tűréshatárok betartásában, az egységes tekercselési sűrűség elérésében vagy a megbízható gyártási sebesség fenntartásában. Ez az útmutató a lényeges szerszámozási szempontokat vizsgálja, amelyek elválasztják az hatékony, nagy pontosságú műveleteket a költséges gyártási kihívásoktól.
Tengelytervezés és forgási pontosság
Tengelypontossági követelmények
A forgóorsó-rendszer bármely automatikus tekercselő gép szíve, közvetlenül szabályozza a forgási sebességet, a stabilitást és a pozícionálási pontosságot a tekercselési ciklusok során. Egy magas pontosságú forgóorsónak – amely egy automatikus tekercselő gépben található – egyenletes forgási sebességet kell fenntartania, miközben radialis és axiális terheléseket is elvisel, amelyeket a vezeték feszültsége és a mandrel tömege okoz. A forgóorsó futáseltérése – azaz a tényleges forgás eltérése – szigorú előírásoknak megfelelően, általában 0,05 milliméternél kisebbnek kell lennie, hogy biztosítsa a tekercsek egyenletes geometriáját, és megakadályozza a vezeték elmozdulását, amely csökkenti a végső termék minőségét.
A modern automatikus tekercselőgépek orsóinál pontos golyóscsapágyakat vagy mágneses csapágyrendszereket használnak az ilyen pontosság eléréséhez. Az automatikus tekercselőgép orsójának tervezése figyelembe kell vennie a működéséhez szükséges vezetékvastagságot és tekercsátmérőt, mivel a vastagabb vezetékek és nagyobb mandzsetták erősebb csapágyrendszert és nagyobb nyomaték-kapacitást igényelnek. Az orsó sebességének rugalmassága ugyanolyan fontos; az automatikus tekercselőgépnek lehetővé kell tennie a kezelő számára a forgási sebesség beállítását különböző vezetékanyagokhoz és tekercs-specifikációkhoz anélkül, hogy stabilitást vagy pontosságot veszítenének.
Hőkezelés az orsórendszerekben
Az automatikus tekercselőgépek hosszabb ideig tartó működtetése jelentős hőfejlesztést eredményez a forgóorsó-csapágyakban, ami pontatlanságot okozhat és csökkentheti az alkatrészek élettartamát, ha nem kezelik megfelelően. Az effektív hűtőrendszerek – legyenek azok levegővel vagy folyadékkal hűtöttek – elengedhetetlen szerszámozási szempontok bármely, folyamatos gyártásra szánt automatikus tekercselőgép esetében. Az automatikus tekercselőgép hűtőrendszere megakadályozza a forgóorsó-alkatrészek hőtágulását, amely egyébként futáseltérés-eltolódást és méreti hibákat eredményezne a tekercsekben, ahogy a gép felmelegszik a munkavégzés során.
Huzalvezető és feszültség-szabályozó rendszerek
Vezetési pontosság és huzalvezetés optimalizálása
A vezetékvezetők kritikus fontosságú szerszámelemek egy automatikus tekercselő gépen, amelyek közvetlenül irányítják a vezeték elhelyezését, a rétegek egyenletességét és a tekercsek tömörségét. Az automatikus tekercselő gép pontos vezetékvezetőinek különböző vezetékátmérőkhez kell alkalmazkodniuk úgy, hogy közben állandó vezetőtávolságot és sima vezetékellátást biztosítanak éles hajlatok nélkül, amelyek gyengítenék a vezetőt. Az automatikus tekercselő gép vezetőrendszerében általában kerámia vagy volfram-karbid felületeket használnak a súrlódás csökkentésére, a vezeték oxidációjának megelőzésére és az élettartam meghosszabbítására nagy mennyiségű termelési ciklusok során.
A többrétegű tekercseléshez fejlett irányító mechanizmusok szükségesek az automatikus tekercselő gépekben, hogy a vezeték pozícióját rétegről rétegre hézag- és átfedésmentesen változtassák. A kifinomult automatikus tekercselő gépek tervei szervóvezérelt irányító síneket tartalmaznak, amelyek követik a mandrel forgását, és pontosan helyezik el a vezetéket a programozott tekercselési minták szerint. Ez a dinamikus irányítási funkció elengedhetetlen eszköztechnológia összetett tekercselési geometriák, lapos csomagolású tekercsek vagy olyan szakaszok gyártásához, ahol a rétegek száma és a vezeték sűrűsége közvetlenül befolyásolja az elektromágneses teljesítményt.
A feszültség-szabályozás eszközfüggvényként
A huzalfeszültséget a tekercselés során speciális szerszámozási rendszerekkel szabályozzák egy automatikus tekercselő gépen belül, amelyek a fék erőt, a tekercs forgását és visszacsatolás-alapú beállításokat szabályozzák. A megfelelő feszültség egy automatikus tekercselő gépben megakadályozza a laza tekercselést, amely csökkenti a tekercs sűrűségét és az elektromágneses hatékonyságot, miközben túlzott feszültség esetén a huzal elszakadhat, illetve károsodhat a vezető szigetelése. A modern automatikus tekercselő gépekbe integrált feszültségszabályozók valós idejű visszacsatolási érzékelőket használnak a feszültség állandó fenntartásához az egész tekercselési ciklus során, és automatikusan kompenzálják a tekercs átmérőjének változását a huzal kifűzése közben.
Mandrel-kiválasztás és csereszerszámozás
Mandrel-műszaki adatok a tekercs geometriához
A mandrel az a központi elem, amely köré a vezeték tekercselődik az automatikus tekercselőgépen, és a mandrel tervezése közvetlenül meghatározza a végső tekercs belső átmérőjét, a tekercs magasságát és szerkezeti integritását. A minőségi szerszámokhoz az automatikus tekercselőgéphez olyan mandrelok tartoznak, amelyeket keményített acélból vagy alumíniumötvözetekből gyártanak, és pontos csiszolással biztosítják egyenesességüket 0,02 milliméteres tűréshatáron belül a teljes hosszuk mentén. Az automatikus tekercselőgép mandreljének felületi minőségének simának kell lennie, hogy megakadályozza a vezeték beakadását vagy a szigetelés sérülését, különösen akkor, ha festett rézvezetéket vagy finom bevonattal ellátott összetett vezetőanyagokat tekercselnek.
Az automatikus tekercselő gépek mandrel-eszközeinek szabványosított, gyorscserélhető interfészeket kell tartalmazniuk, amelyek lehetővé teszik az üzemeltetők számára a mandrelok hatékony cseréjét anélkül, hogy a tengely újraigazítására vagy kiterjedt újra-kalibrálásra lenne szükség. Az automatikus tekercselő gépek moduláris mandrel-rendszerei csökkentik a termelési tételváltások közötti beállítási időt, és minimalizálják a mandrel-felszerelés során fellépő futóhiba-eltérések kockázatát. Az automatikus tekercselő gépek mandrel-könyvtárában szerepelniük kell az összes olyan belső átmérőnek és tekercsmagasságnak, amelyeket a létesítménye termel, így rugalmas tételütemezést és csökkentett átállási leállásidőt tesznek lehetővé.
Kihajtó és eltávolító mechanizmusok
A tekercselés befejezése után a kész tekercsek sérülésmentesen eltávolítandók a mandrelről az automatikus tekercselő gépben, ami speciális kilökő szerszámokat igényel. Az automatikus tekercselő gép kilökő mechanizmusai hidraulikus, neumatikus vagy mechanikus erőt alkalmaznak a kész tekercsek mandrelről történő kilökésére úgy, hogy közben megakadályozzák a mandrel forgását vagy a tekercsek deformálódását a kivétel során. Az automatikus tekercselő gép kilökő rendszerének képesnek kell lennie a tekercsek merevségének változásaira különböző vezetékvastagságok és tekercselési minták esetén, így biztosítva a kontrollált, ismételhető tekercselés-eltávolítást, amely megóvja a termék integritását és fenntartja a gyártási ciklusok konzisztenciáját.
Vágó és végződés-szerszámok
Huzalvágás pontossága
Az automatikus tekercselőgép pontos vágószerszámokat igényel a vezeték végek tisztán, a megfelelő helyeken történő levágásához, így biztosítva a megfelelő tekercselési vezeték-geometriát és az elektromos csatlakozási pontokat. Az automatikus tekercselőgépbe integrált vágópengék éles élüket és megfelelő beállításukat kell fenntartaniuk, hogy elkerüljék a vezető szálak összenyomását, fonadását vagy deformálódását a vágott felületeken. Az automatikus tekercselőgép vágómechanizmusának időzítése pontosan szinkronizálva kell lennie a forgóorsó pozíciójával, így a vágások a gyártási program által meghatározott pontos tekercselési rétegben és tekercselési helyen történnek.
A fejlett, automatikus tekercselőgép-modellek szervóvezérelt vágórendszert alkalmaznak, amely lehetővé teszi a változó vágási magasságokat és több vágási pozíciót egyetlen tekercselési cikluson belül. Ennek a rugalmasságnak az automatikus tekercselőgép szerszámozási rendszerében való megvalósítása lehetővé teszi speciális tekercselési geometriák gyártását, és támogatja a bonyolult elektromos konfigurációkat anélkül, hogy egyedi mandzsettákat vagy vezetőszerkezeteket kellene cserélni. Automatikus automatikus tekercsövésztő gép az automatizált pengék cseréjét vagy élezési érzékelőket tartalmazó vágórendszerek csökkentik a karbantartási leállások időtartamát, és biztosítják a vágás minőségének állandóságát hosszabb termelési folyamatok során.
Kivezetés-kialakítás és végek rögzítése
A poszttekercselési vezeték-formálás és -rögzítés specializált szerszámozási rögzítőelemeket igényel egy automatikus tekercselőgépen, amelyek hajlítják, csavarják vagy forrasztják a vezetékeket a végső tekercselési specifikációk eléréséhez. Egyes automatikus tekercselőgépek tervei közvetlenül beépítik a vezeték-hajlító szerszámokat a tekercselőfejbe, így a tekercsvezetékek alakítása a tekercselés befejezése után azonnal, a letekercselési folyamat során történik. A tekercselőgép vezeték-szerszámozásának különböző vezetékanyagokat, szögeket és hosszúságokat kell kezelnie, miközben megőrzi a méretbeli pontosságot, és megakadályozza a tekercs szerkezetére gyakorolt feszültséget, amely vezetékrepedést vagy szigetelés meghibásodását okozhatja.
GYIK
Mely szerszámozási frissítések biztosítják a legjobb megtérülést egy automatikus tekercselőgépnél?
A forgóorsó pontosságának javítása és a fejlett feszültség-szabályozó rendszerek általában a legnagyobb megtérülést biztosítják egy automatikus tekercselő gép esetében, mivel közvetlenül csökkentik a selejtarányt és javítják a tekercsek egységességét. A vezetőcsövek eszközrendszerének fejlesztése szintén gyorsan megtérül, mert meghosszabbítja a gépátállások közötti időszakot és lehetővé teszi a gyorsabb beállítást különböző tekercelfajtákhoz. Az automatikus tekercselő gép azon eszközei, amelyek a gyártóüzem fő minőségi vagy teljesítménykorlátját oldják fel, mindig a legrövidebb megtérülési időt nyújtják.
Milyen gyakran kell cserélni a mandrelleket és a vezetőcsöveket egy automatikus tekercselő gépen?
Egy automatikus tekercselőgép mandreljeinek cseréjére vonatkozó időközök a vezeték méretétől, a termelési mennyiségtől és az anyagtípustól függenek, de általában 6–18 hónap között mozognak normál üzemeltetési körülmények mellett. Az automatikus tekercselőgépek vezetőcsövei gyorsabban kopnak, mint a mandrelök, és a vezeték kopásállóságától és a tekercselési sebességtől függően akár 2–6 havonta is szükség lehet a cseréjükre. A fent említett automatikus tekercselőgép szerszámelemek megelőző cseréje – még látható kopás kialakulása előtt – biztosítja a tekercsek minőségét, és megakadályozza a váratlan termelési megszakításokat.
Lehet-e egy automatikus tekercselőgép szerszámozási rendszerét utólagosan úgy módosítani, hogy új vezeték-specifikációkat is kezelhessen?
Számos automatikus tekercselőgép-modell moduláris szerszámozást támogat, amely lehetővé teszi a vezetékvezető, a mandzsetta és a feszítőrendszer frissítését új specifikációkhoz való alkalmazkodás céljából anélkül, hogy a gépet teljesen ki kellene cserélni. Azonban a tengelyek és motorok kapacitáskorlátai korlátozhatják azokat a vezetékvastagságokat, amelyeket egy meglévő automatikus tekercselőgép képes kezelni átalakítás után. A berendezés gyártójával való konzultáció a rendelkezésre álló szerszámozás kompatibilitásáról és frissítési lehetőségeiről biztosítja, hogy az automatikus tekercselőgépbe történő befektetés rugalmas maradjon, ahogy termelési igényei fejlődnek.
Tartalomjegyzék
- Tengelytervezés és forgási pontosság
- Huzalvezető és feszültség-szabályozó rendszerek
- Mandrel-kiválasztás és csereszerszámozás
- Vágó és végződés-szerszámok
-
GYIK
- Mely szerszámozási frissítések biztosítják a legjobb megtérülést egy automatikus tekercselőgépnél?
- Milyen gyakran kell cserélni a mandrelleket és a vezetőcsöveket egy automatikus tekercselő gépen?
- Lehet-e egy automatikus tekercselőgép szerszámozási rendszerét utólagosan úgy módosítani, hogy új vezeték-specifikációkat is kezelhessen?