 EN


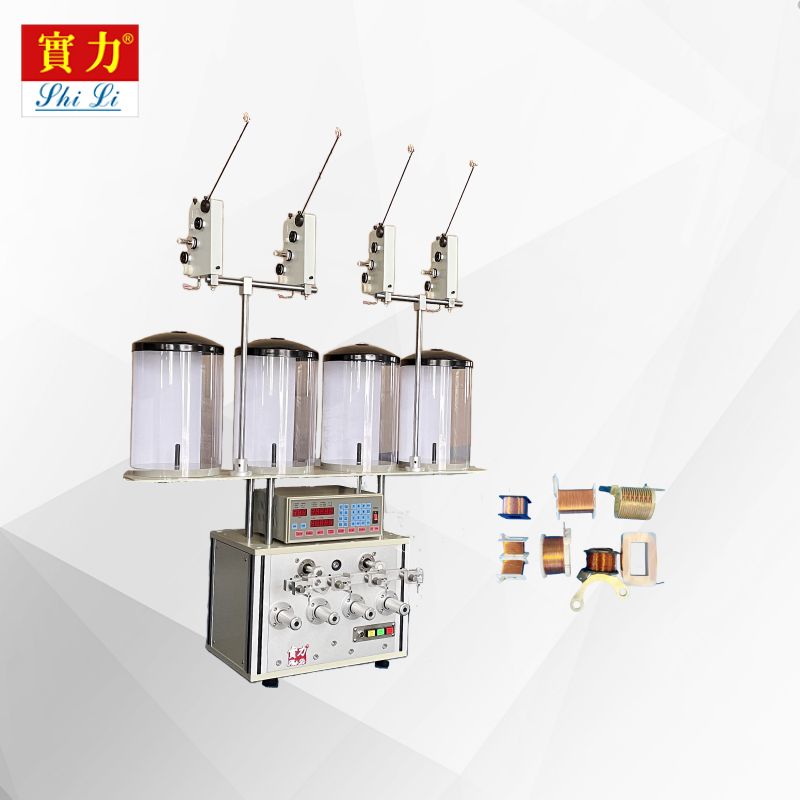
Izbor odgovarajućeg alata za automatsku mašinu za navijanje kotura je jedna od najkritičnijih odluka sa kojom se suočavaju proizvođači kada ulažu u automatizaciju proizvodnje. Radnost, preciznost i dugovječnost vaše automatske mašine za navijanje kotura direktno zavise od kvaliteta i kompatibilnosti komponenti alata integrisanih u sistem. Bilo da uzvratite male transformatore, motorne spojeve ili specijalizirane elektromagnetne komponente, razumijevanje koji faktori alata su najvažniji pomoći će vam da optimizirate kvalitet izlaza i minimizirate vrijeme zastoja u svim vašim objektima.
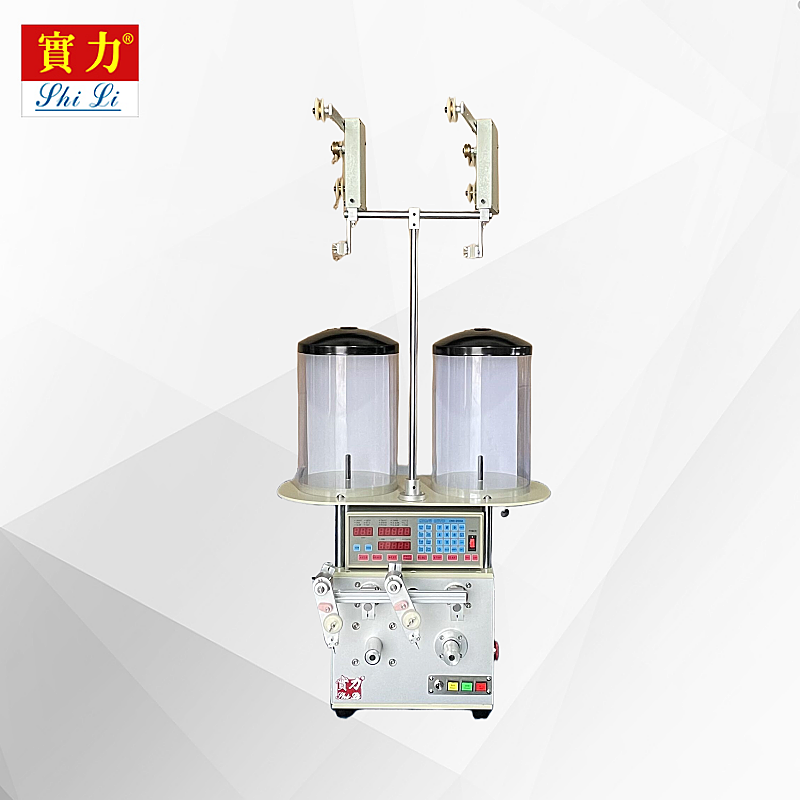
Arhitektura alata automatske mašine za navijanje zavijanja obuhvata sisteme šiljaka, vodiče žice, mandrele, kontrole napetosti i mehanizme za rezanje. Svaka komponenta radi zajedno kako bi odredila tačnost navijača, konzistenciju žice i kvalitet gotove zavojnice. Bez pravilnog poravnanja alata i specifikacije, čak i najmodernija automatska mašina za navijanje kotura će se boriti da zadovolji tesne tolerancije, proizvede jednaku gustoću kotura ili održi pouzdane brzine proizvodnje. Ovaj vodič istražuje osnovne razmatranja alata koja odvajaju efikasne, visoko precizne operacije od skupih izazova proizvodnje.
Dizajn vrtića i preciznost rotacije
Zahtjevi za preciznost vrtića
Sistem vrtića je srce bilo koje automatske mašine za navijanje zavijanja, direktno kontroliše brzinu rotacije, stabilnost i preciznost položaja tokom ciklusa navijanja. Visokokvalitetni vren u mašini za automatsko navijanje kotura mora održavati konstantnu brzinu rotacije, uz podržavanje radijalnih i osnih opterećenja od napetosti žice i težine mandrila. Izlaz vrtićaskrenje od prave rotacijemora se držati u okviru strogih specifikacija, obično ispod 0,05 milimetra, kako bi se osigurala jednaka geometrija zavojnice i sprečilo nepravilno poravnanje žice koje smanjuje kvalitet konačnog proizvoda.
Moderne automatske mašine za navijanje kotura koriste precizne kuglične ležajeve ili magnetne sisteme za ležaje kako bi postigli ovu tačnost. Automatski spindl mašine za navijanje zavojnice mora da odgovara specifičnom pregradu žice i promjeru zavojnice koji je potreban za vašu operaciju, jer teže žice i veće čvorove zahtijevaju robusnije sisteme ležaja i veći kapacitet momenta. Fleksibilnost brzine vrtića je jednako važna; vaša automatska mašina za navijanje kotura treba da omogući operatoru podešavanje brzine rotacije kako bi se poklopila sa različitim materijalima žice i specifikacijama kotura bez žrtvovanja stabilnosti ili preciznosti.
Upravljanje toplotom u sistemima sa vrtiljama
Produženo rad automatske mašine za navijanje kotura stvara značajnu toplotu u ležajevima za vrenje, što može smanjiti preciznost i smanjiti životni vijek komponente ako se ne upravlja ispravno. Efikasni sistemi hlađenja, bez obzira da li se hlade vazdušnim ili tečnim hladnim sistemom, su ključni elementi za svaki automat za navijanje kotura namijenjen kontinuiranoj proizvodnji. Automatski sistem hlađenja mašine za navijanje kotura sprečava toplotno širenje komponenti kotura, što bi inače dovelo do pomicanja ispuha i dimenzijskih grešaka u koturama zavučenim dok se mašina zagreva tokom radne smene.
Sistem za vođenje žice i kontrolu napetosti
Preciznost vodiča i optimizacija putanja žice
Vodiči žica su kritični elementi alata u automatskoj mašini za navijanje zavojnice koji direktno kontrolišu postavljanje žice, jednakošću sloja i kompaktnošću zavojnice. Precizni vodiči žice u automatskoj mašini za navijanje zavijanja moraju da prihvate različite prečnike žice, uz održavanje doslednog razmakovanja vodiča i glatkog unosa žice bez stvaranja oštih savijanja koje slabe provodnika. Automatski sistem vodjenja mašine za navijanje zavojnice obično uključuje keramičke ili volfram karbidne površine kako bi se minimiziralo trenje, spriječilo oksidaciju žice i produžio životni vijek u proizvodnim radovima velikog obima.
Za više slojeva navijača potrebno je sofisticirano vodenje mehanizama u automatskoj mašini za navijač za prelazak pozicije žice između slojeva bez praznina ili preklapanja. Napredni automatski modeli mašina za navijanje zavojnice uključuju servo-pogon vozača koji prate rotaciju mandrila i precizno pozicioniraju postavljanje žice prema programiranim uzvijanjem. Ova dinamička kontrola vodiča je ključna tehnologija za proizvodnju složenih geometrija zavojnica, plošnih zavojnica ili sekcija u kojima broj slojeva i gustoća žice direktno utiču na elektromagnetnu učinkovitost.
Kontrola napetosti kao funkcija alata
Napetost žice tokom navijanja upravlja se putem posebnih alata unutar automatske mašine za navijanje zavojnice koja reguliše snagu kočnice, rotaciju spola i podešavanja zasnovana na povratnoj informacijama. Pravo napono u automatskoj mašini za navijanje zavojnice sprečava labavo navijanje zavojnice, što smanjuje gustoću zavojnice i elektromagnetnu efikasnost, dok prekomjerno napono rizikuje puknuće žice i oštećenje izolacije provodnika. Kontrolatori napetosti integrisani u moderne automatske mašine za navijanje zavojnice koriste senzore povratne informacije u realnom vremenu kako bi održali konzistentnu napetost tokom ciklusa navijanja, automatski kompenzirajući promjene promjera spola dok se žica isporučuje.
Izbor mandrila i zamjena alata
Specifikacije mandrila za geometriju kotula
Mandrel je jezgro oko kojeg se žica omota u automatskoj mašini za navijanje zavijanja, a dizajn mandrila direktno određuje konačni prečnik, visinu i strukturni integritet. Visokokvalitetna oprema za automatsku mašinu za navijanje kotura uključuje mandrle izrađene od tvrđeg čelika ili aluminijumskih legura sa preciznim brušenjem kako bi se održala ravnost unutar 0,02 milimetra na celoj dužini. Automatska mašina za navijanje kotura mora biti glatka kako bi se sprečilo zaglavljenje žice ili oštećenje izolacije, posebno pri navijanju emajlirane bakarne žice ili kompozitnih provodnika sa osjetljivim premazima.
Uređaji za mandrel za automatsku mašinu za navijanje kotura treba da imaju standardizovane interfejse za brzu promenu koji omogućavaju operaterima da efikasno zamene mandriele bez potrebe za ponovnim poravnanjem vrtača ili opsežnom rekalibracijom. Modularni sistemi čelice u automatskoj mašini za navijanje kotura smanjuju vreme postavljanja između proizvodnih serija i minimiziraju rizik od uvođenja grešaka u ispuštanju tokom instalacije čelice. Automatska biblioteka mandrila mašine za navijanje kotura treba da pokrije čitav raspon prečnika bušenja i visine kotura koje vaš objekat proizvodi, omogućavajući brzo planiranje serija i smanjenje vremena zastoja za zamjenu.
Mehanizmi izbacivanja i uklanjanja
Nakon završetka navija, gotove zavojnice moraju se bez oštećenja ukloniti iz čela automatske mašine za navijač za navijač, što zahtijeva specijalnu alatku za izbacivanje. Ejektorni mehanizmi u automatskoj mašini za navijanje kotura koriste hidrauličku, pneumatiku ili mehaničku silu za guranje završenih kotura s mandrila, sprečavajući rotaciju mandrila ili deformaciju kotura tokom uklanjanja. Automatski sistem izbacivanja mašine za navijanje zavojnice mora da prihvati varijacije krutosti zavojnice u različitim mericama žice i obrascima navijanja, pružajući kontrolisano, ponovljivo uklanjanje zavojnice koja štiti integritet proizvoda i održava doslednost proizvodnog ciklusa.
Alat za rezanje i završetak
Preciznost rezanja žice
Automatska mašina za navijanje kotura zahteva precizno rezanje alata da bi se krajevi žice čistili na ispravnim položajima, osiguravajući pravilnu geometriju vodila kotura i električne točke povezivanja. Rezači koji su integrisani u sistem automatskog mašinskog navijača na kotlu moraju imati oštre ivice i pravilno poravnanje kako bi se izbjeglo slomljenje, trljanje ili deformacija vodila na površinama rezanja. Automatsko mehanizam rezanja mašine za navijanje kotura mora se precizno sinhronizirati sa položajem kotura tako da se rezi dešavaju na tačnom sloju navijanja i mjestu kotura koji je naveden u proizvodnom programu.
Napredni automatski modeli mašina za navijanje kotura uključuju servo-kontrolisane sisteme za sečenje koji omogućavaju promenljive visine rezanja i više položaja rezanja u jednom ciklusu navijanja kotura. Ova fleksibilnost u automatskom sistemu mašinskog alata za navijanje zavojnice omogućava proizvodnju specijalizovanih geometrija zavojnice i podržava složene električne konfiguracije bez potrebe za prilagođenim promenama mandrila ili vodila. Automatski automatskom stroju za vijanje spirale sistem za rezanje sa automatskim zamjenom oštrice ili senzorima za oštrenje smanjuje vrijeme zastoja održavanja i osigurava dosljednu kvalitetu rezanja tokom produženih proizvodnih trka.
Formiranje i završetak olova
Post-uplovni oblikovanje i završetak olova zahtijevaju specijalizovane uređaje za alat u automatskoj mašini za uplatu kotura koja savije, okreće ili lemlja vodi da bi se postigle konačne specifikacije kotura. Neki automatski modeli mašina za navijanje zavojnice integrisu olovo za savijanje alata direktno u glavu zavijanja, omogućavajući da se u toku sekvence otvaranja odmah nakon završetka navijanja formiraju zavojnice. Automatska mašina za navijanje kotura mora da primi različite materijale, uglove i dužine, uz održavanje preciznosti dimenzija i sprečavanje napona na strukturu kotura koji bi mogli uzrokovati pukotine žice ili kvar izolacije.
Često se postavljaju pitanja
Koje nadogradnje alata daju najbolji povrat investicije za automatsku mašinu za navijanje kotura?
Nadogradnje preciznosti vrtića i napredni sistemi kontrole napetosti obično pružaju najjači ROI za automatsku mašinu za navijanje kotura, jer direktno smanjuju stopu otpada i poboljšavaju jednakiju kotura. Poboljšanja u alatkama za vodič žice takođe brzo isplaćuju dividende produženjem intervala za prebacivanje i omogućavanjem bržeg podešavanja između različitih specifikacija za zavojnice. Automatsko mašinsko oprema za navijanje zavojnica koja se bavi primarnim kvalitetom ili uslovima za prodat proizvod će dosljedno pružiti najbrži period otplate.
Koliko često treba zameniti čvorove i vodnike žice na automatskoj mašini za navijanje kotura?
Intervali zamene mandrila za automatsku mašinu za navijanje kotura zavise od pregrada žice, količine proizvodnje i vrste materijala, ali obično se kreću od 6 do 18 mjeseci u normalnim radnim uslovima. Vodiči žice u automatskoj mašini za navijanje kotura se brzo nose nego mandrels i mogu zahtevati zamjenu svakih 2 do 6 mjeseci u zavisnosti od abrazivnosti žice i brzine navijanja. Preventivna zamena ovih komponenti mašinskih alata za automatsko navijanje kotura prije nego što se pojavi vidljiva oštećenja štiti kvalitet kotura i sprečava neočekivane prekide proizvodnje.
Može li se automatski mašinski alat za navijanje zavojnice nakon toga opremiti da bi se nosio sa novim specifikacijama žice?
Mnogi automatski modeli mašina za navijanje zavojnice podržavaju modularno alate koje omogućavaju nadogradnju vodiča žice, mandrila i napona sistema kako bi se prilagodile novim specifikacijama bez potpune zamjene mašine. Međutim, ograničenja kapaciteta vrenja i motora mogu ograničiti opseg žicnih mjera koje postojeći automatski mašin za navijanje zavojnice može da primi nakon nakon nakonobrada. Konzultacija sa proizvođačem opreme o dostupnoj kompatibilnosti alata i usponima za nadogradnju osigurava da ulaganje u automatskom mašini za navijanje zavojnice ostane prilagodljivo kako se vaše potrebe proizvodnje razvijaju.
Sadržaj
- Dizajn vrtića i preciznost rotacije
- Sistem za vođenje žice i kontrolu napetosti
- Izbor mandrila i zamjena alata
- Alat za rezanje i završetak
-
Često se postavljaju pitanja
- Koje nadogradnje alata daju najbolji povrat investicije za automatsku mašinu za navijanje kotura?
- Koliko često treba zameniti čvorove i vodnike žice na automatskoj mašini za navijanje kotura?
- Može li se automatski mašinski alat za navijanje zavojnice nakon toga opremiti da bi se nosio sa novim specifikacijama žice?