 EN


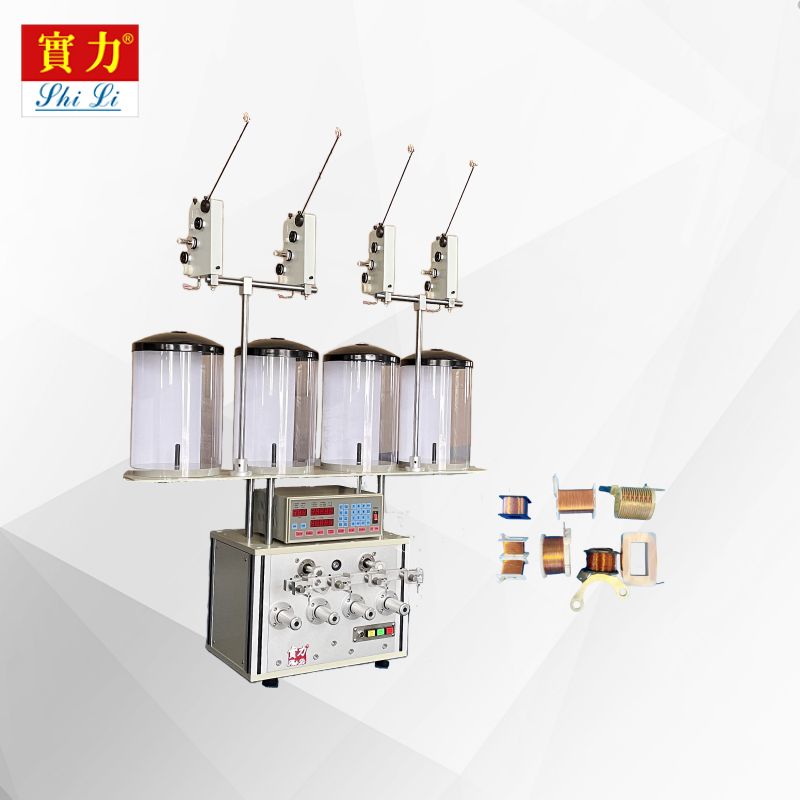
At vælge den rigtige værktøjssætning til en automatisk spolevindemaskine er én af de mest kritiske beslutninger, producenter står over for, når de investerer i produktionsautomatisering. Ydelsen, præcisionen og levetiden for din automatiske spolevindemaskine afhænger direkte af kvaliteten og kompatibiliteten for de værktøjskomponenter, der er integreret i systemet. Uanset om du vinder små transformatorer, motorspoler eller specialiserede elektromagnetiske komponenter, vil en forståelse af, hvilke værktøjsfaktorer der er mest afgørende, hjælpe dig med at optimere udfaldskvaliteten og minimere standstid på hele din produktionsanlæg.
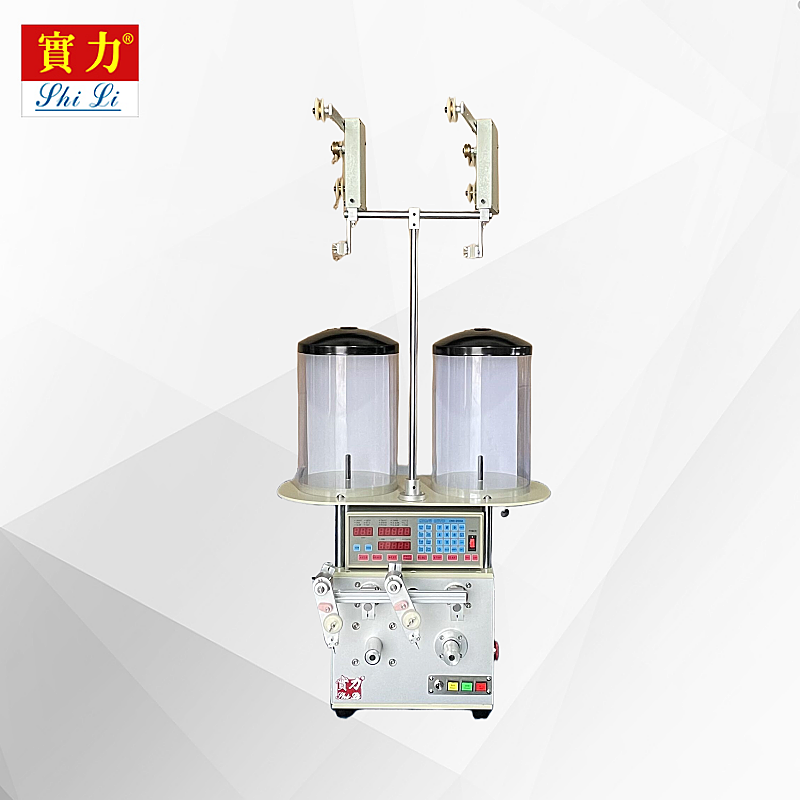
Værktøjsarkitekturen for en automatisk spoleviklingsmaskine omfatter spindelsystemer, trådførere, mandriler, spændingskontroller og skæreanordninger. Hver komponent samarbejder for at bestemme viklingsnøjagtigheden, konsistensen i trådfremførslen og kvaliteten af den færdige spole. Uden korrekt justering og specifikation af værktøjerne vil selv den mest avancerede automatisk spoleviklingsmaskine have svært ved at opfylde stramme tolerancer, fremstille ensartet spoledensitet eller opretholde pålidelige produktionshastigheder. Denne vejledning undersøger de væsentlige værktøjsovervejelser, der adskiller effektive, højpræcise processer fra kostbare produktionsudfordringer.
Spindeludformning og rotationsnøjagtighed
Krav til spindelnøjagtighed
Spindelsystemet er hjertet i enhver automatisk spoleviklingsmaskine og kontrollerer direkte rotationshastigheden, stabiliteten og positionsnøjagtigheden under viklingscyklusser. En højpræcisions-spindel i en automatisk spoleviklingsmaskine skal opretholde en konstant rotationshastighed samtidig med at den kan bære radiale og aksiale belastninger fra trådspændingen og kernen vægt. Spindeludcentring—afvigelsen fra sand rotation—skal holdes inden for stramme specifikationer, typisk under 0,05 millimeter, for at sikre ensartet spolegeometri og forhindre trådfejlstilling, hvilket forringer den endelige produktkvalitet.
Moderne automatiske spolevindemaskin-spindler bruger præcisionskuglelejer eller magnetlejersystemer for at opnå denne nøjagtighed. Konstruktionen af den automatiske spolevindemaskin-spindle skal kunne tilpasse sig den specifikke trådtykkelse og spolediameter, som din virksomhed kræver, da tykkere tråde og større mandriler kræver mere robuste lejersystemer og højere drejningsmomentkapacitet. Spindlehastighedsfleksibilitet er lige så vigtig; din automatiske spolevindemaskin skal tillade operatøren at justere rotationshastighederne for at matche forskellige trådmaterialer og spolespecifikationer uden at ofre stabilitet eller nøjagtighed.
Varmehåndtering i spindelsystemer
Udvidet drift af en automatisk spolevindemaskine genererer betydelig varme i spindellagerne, hvilket kan forringe præcisionen og reducere komponenternes levetid, hvis det ikke håndteres korrekt. Effektive kølesystemer – enten luftkølede eller væskekølede – er afgørende udstyrsovervejelser for enhver automatisk spolevindemaskine, der er beregnet til kontinuerlig produktion. Kølesystemet til den automatiske spolevindemaskine forhindrer termisk udvidelse af spindelkomponenter, hvilket ellers ville medføre løbeusikkerhed og dimensionelle fejl i de vundne spoler, når maskinen opvarmes under arbejdsskiftet.
Ledningssystemer til trådguidance og spændingskontrol
Præcision i ledning og optimering af trådbanen
Ledningsførere er afgørende værktøjselementer i en automatisk spoleviklingsmaskine, der direkte styrer ledningsplaceringen, lagens jævnhed og spolens kompakthed. Præcisionsledningsførere i en automatisk spoleviklingsmaskine skal kunne tilpasse sig forskellige ledningstykkelser, samtidig med at de opretholder konstant afstand mellem førerne og en jævn ledningsfremføring uden at skabe skarpe bøjninger, der svækker lederen. Førersystemet i en automatisk spoleviklingsmaskine omfatter typisk keramiske eller wolframcarbid-overflader for at minimere friktion, forhindre ledningsoxidation og udvide levetiden ved højvolumenproduktion.
Flerelaget spolevikling kræver avancerede vejledningsmekanismer i en automatisk spoleviklingsmaskine for at skifte trådpositionen mellem lagene uden huller eller overlapninger. Avancerede design af automatiske spoleviklingsmaskiner integrerer servodrevne vejledningsvogne, der følger møntens rotation og præcist justerer trådplaceringen i overensstemmelse med programmerede viklingsmønstre. Denne dynamiske vejledningskontrol er en afgørende værktøjsteknologi til fremstilling af komplekse spolegeometrier, flade pakkespoler eller sektioner, hvor antallet af lag og trådtæthed direkte påvirker den elektromagnetiske ydeevne.
Spændingskontrol som en værktøjsfunktion
Trådspændingen under viklingen styres via dedikerede værktøjssystemer i en automatisk spoleviklingsmaskine, som regulerer bremsekraften, spolens rotation og justeringer baseret på feedback. Korrekt spænding i en automatisk spoleviklingsmaskine forhindrer løs spolevikling, hvilket reducerer spoledensitet og elektromagnetisk effektivitet, mens for høj spænding risikerer trådbrud og beskadigelse af lederisoleringen. Spændingsregulatorer, der er integreret i moderne design af automatiske spoleviklingsmaskiner, bruger sensorsystemer til realtidsfeedback for at opretholde konstant spænding gennem hele viklingscyklussen og kompenserer automatisk for ændringer i spolens diameter, når tråden udledes.
Valg af mandrel og værktøj til skift af mandrel
Mandrelspecifikationer for spolegeometri
Stiften er kernen, hvormed tråden vikles i en automatisk spoleviklingsmaskine, og stiftdesignet bestemmer direkte den endelige spoles indre diameter, spolehøjden og strukturelle stabilitet. Højtkvalitetsværktøj til en automatisk spoleviklingsmaskine omfatter stifte fremstillet af hærdet stål eller aluminiumslegeringer med præcisionsbeslibning for at opretholde ligeled inden for 0,02 millimeter over deres fulde længde. Overfladebehandlingen af stiften i en automatisk spoleviklingsmaskine skal være glat for at forhindre, at tråden bliver fanget eller at isoleringen beskadiges, især ved vikling af emaljeret kobbertråd eller sammensatte ledere med følsomme belægninger.
Mandrel-værktøj til en automatisk spolevindemaskine skal omfatte standardiserede hurtigskiftes grænseflader, der giver operatører mulighed for at udskifte mandrel effektivt uden at skulle genjustere spindlen eller foretage omfattende genkalibrering. Modulære mandrel-systemer i en automatisk spolevindemaskine reducerer opsætningstiden mellem produktionspartier og minimerer risikoen for at indføre løbehøjdefejl under installation af mandrel. Mandrel-biblioteket til den automatiske spolevindemaskine skal dække hele intervallet af bohringsdiametre og spolehøjder, som din facilitet producerer, så batchplanlægning kan ske hurtigt, og skiftetid nedbringes.
Udkastnings- og fjerningsmekanismer
Efter afslutning af viklingen skal færdige spoler fjernes fra mandrilen i en automatisk spolviklingsmaskine uden beskadigelse, hvilket kræver specialiseret udkastningsudstyr. Udkastningsmekanismer i en automatisk spolviklingsmaskine bruger hydraulisk, pneumatisk eller mekanisk kraft til at skubbe færdige spoler af mandrilen, mens rotation af mandrilen eller deformation af spolen forhindres under fjernelsen. Udkastningssystemet i den automatiske spolviklingsmaskine skal kunne tilpasse sig variationer i spolens stivhed på tværs af forskellige trådstørrelser og viklemønstre og sikre kontrolleret, gentagelig fjernelse af spoler, der beskytter produktets integritet og opretholder konsekvens i produktionscyklussen.
Udstyr til skæring og afslutning
Præcision ved trådskæring
En automatisk spoleviklingsmaskine kræver præcisionsbeskærende værktøjer til at klippe trådenderne rent på de korrekte positioner, så den rigtige spoleledergeometri og de elektriske forbindelsespunkter sikres. Beskærende knive, der er integreret i et system til automatisk spolevikling, skal opretholde skarpe kanter og korrekt justering for at undgå knusning, fraying eller deformation af lederstrænge ved klippede overflader. Tidsstyringen af beskæringen i en automatisk spoleviklingsmaskine skal synkroniseres præcist med spindlens position, så klippene finder sted på den nøjagtige viklingslag og spoleposition, som produktionsprogrammet specificerer.
Avancerede automatiske spolevindemaskinmodeller indeholder servostyrede skæresystemer, der tillader variabel skærehøjde og flere skærestillinger inden for én enkelt spolevindningscyklus. Denne fleksibilitet i et automatiseret spolevindesystem gør det muligt at fremstille specialiserede spolegeometrier og understøtter komplekse elektriske konfigurationer uden behov for tilpassede mandrel- eller vejlederværktøjsudskiftninger. Automatisk automatisk spoleoprulningsmaskine skæresystemer med automatisk knivudskiftning eller følsomheder til knivslibning reducerer vedligeholdelsesnedetid og sikrer konsekvent skærekvalitet gennem længerevarende produktionsløb.
Ledningsformning og afslutning
Efter-viklings-led-dannelse og afslutning kræver specialiserede værktøjsfiksturer i en automatisk spoleviklingsmaskine, der buer, drejer eller loddere ledene for at opnå de endelige spolespecifikationer. Nogle design af automatisk spoleviklingsmaskiner integrerer led-bue-værktøj direkte i viklingshovedet, så spoleledene kan dannes under afviklingssekvensen umiddelbart efter afslutningen af viklingen. Værktøjet til ledbehandling i den automatiske spoleviklingsmaskine skal kunne håndtere forskellige ledmaterialer, -vinkler og -længder, samtidig med at det opretholder dimensionel præcision og forhindrer spænding på spolestrukturen, som kunne føre til trådrevner eller isolationsbrud.
Ofte stillede spørgsmål
Hvilke værktøjsopgraderinger giver den bedste afkastning på investeringen for en automatisk spoleviklingsmaskine?
Opgraderinger af spindlens præcision og avancerede spændkontrolsystemer giver typisk den stærkeste ROI for en automatisk spoleviklingsmaskine, da de direkte reducerer udskudsprocenten og forbedrer spolens ensartethed. Forbedringer af værktøjet til trådføring giver også hurtigt afkast ved at forlænge skiftintervallet og gøre det muligt med hurtigere opsætning mellem forskellige spolespecifikationer. Det værktøj til den automatiske spoleviklingsmaskine, der adresserer din facilitets primære kvalitets- eller kapacitetsflaskehals, vil konsekvent give den hurtigste tilbagebetalingstid.
Hvor ofte skal mandrelser og trådførere udskiftes på en automatisk spoleviklingsmaskine?
Mandrelskiftsintervaller for en automatisk spoleviklingsmaskine afhænger af trådtykkelse, produktionsmængde og materialetype, men ligger typisk mellem 6 og 18 måneder under normale driftsforhold. Trådførere i en automatisk spoleviklingsmaskine slidtes hurtigere end mandrelser og kan kræve udskiftning hvert 2. til 6. måned afhængigt af trådens slidstyrke og viklingshastighed. Forebyggende udskiftning af disse værktøjskomponenter til den automatiske spoleviklingsmaskine, inden synlig slitage opstår, beskytter spolens kvalitet og forhindrer uventede produktionsafbrydelser.
Kan et værktøjssystem til en automatisk spoleviklingsmaskine eftermonteres for at håndtere nye trådspecifikationer?
Mange design af automatiske spoleviklingsmaskiner understøtter modulær værktøjssætning, hvilket gør det muligt at opgradere trådførere, mandler og spændingssystemer for at imødekomme nye specifikationer uden at udskifte hele maskinen. Spindel- og motorcapacitetsgrænserne kan dog begrænse det interval af trådtykkelser, som en eksisterende automatiske spoleviklingsmaskine kan håndtere efter ombygning. At rådføre sig med din udstyrsproducent om tilgængelig værktøjskompatibilitet og opgraderingsmuligheder sikrer, at din investering i en automatiske spoleviklingsmaskine forbliver fleksibel, når dine produktionsbehov ændrer sig.
Indholdsfortegnelse
- Spindeludformning og rotationsnøjagtighed
- Ledningssystemer til trådguidance og spændingskontrol
- Valg af mandrel og værktøj til skift af mandrel
- Udstyr til skæring og afslutning
-
Ofte stillede spørgsmål
- Hvilke værktøjsopgraderinger giver den bedste afkastning på investeringen for en automatisk spoleviklingsmaskine?
- Hvor ofte skal mandrelser og trådførere udskiftes på en automatisk spoleviklingsmaskine?
- Kan et værktøjssystem til en automatisk spoleviklingsmaskine eftermonteres for at håndtere nye trådspecifikationer?