 EN


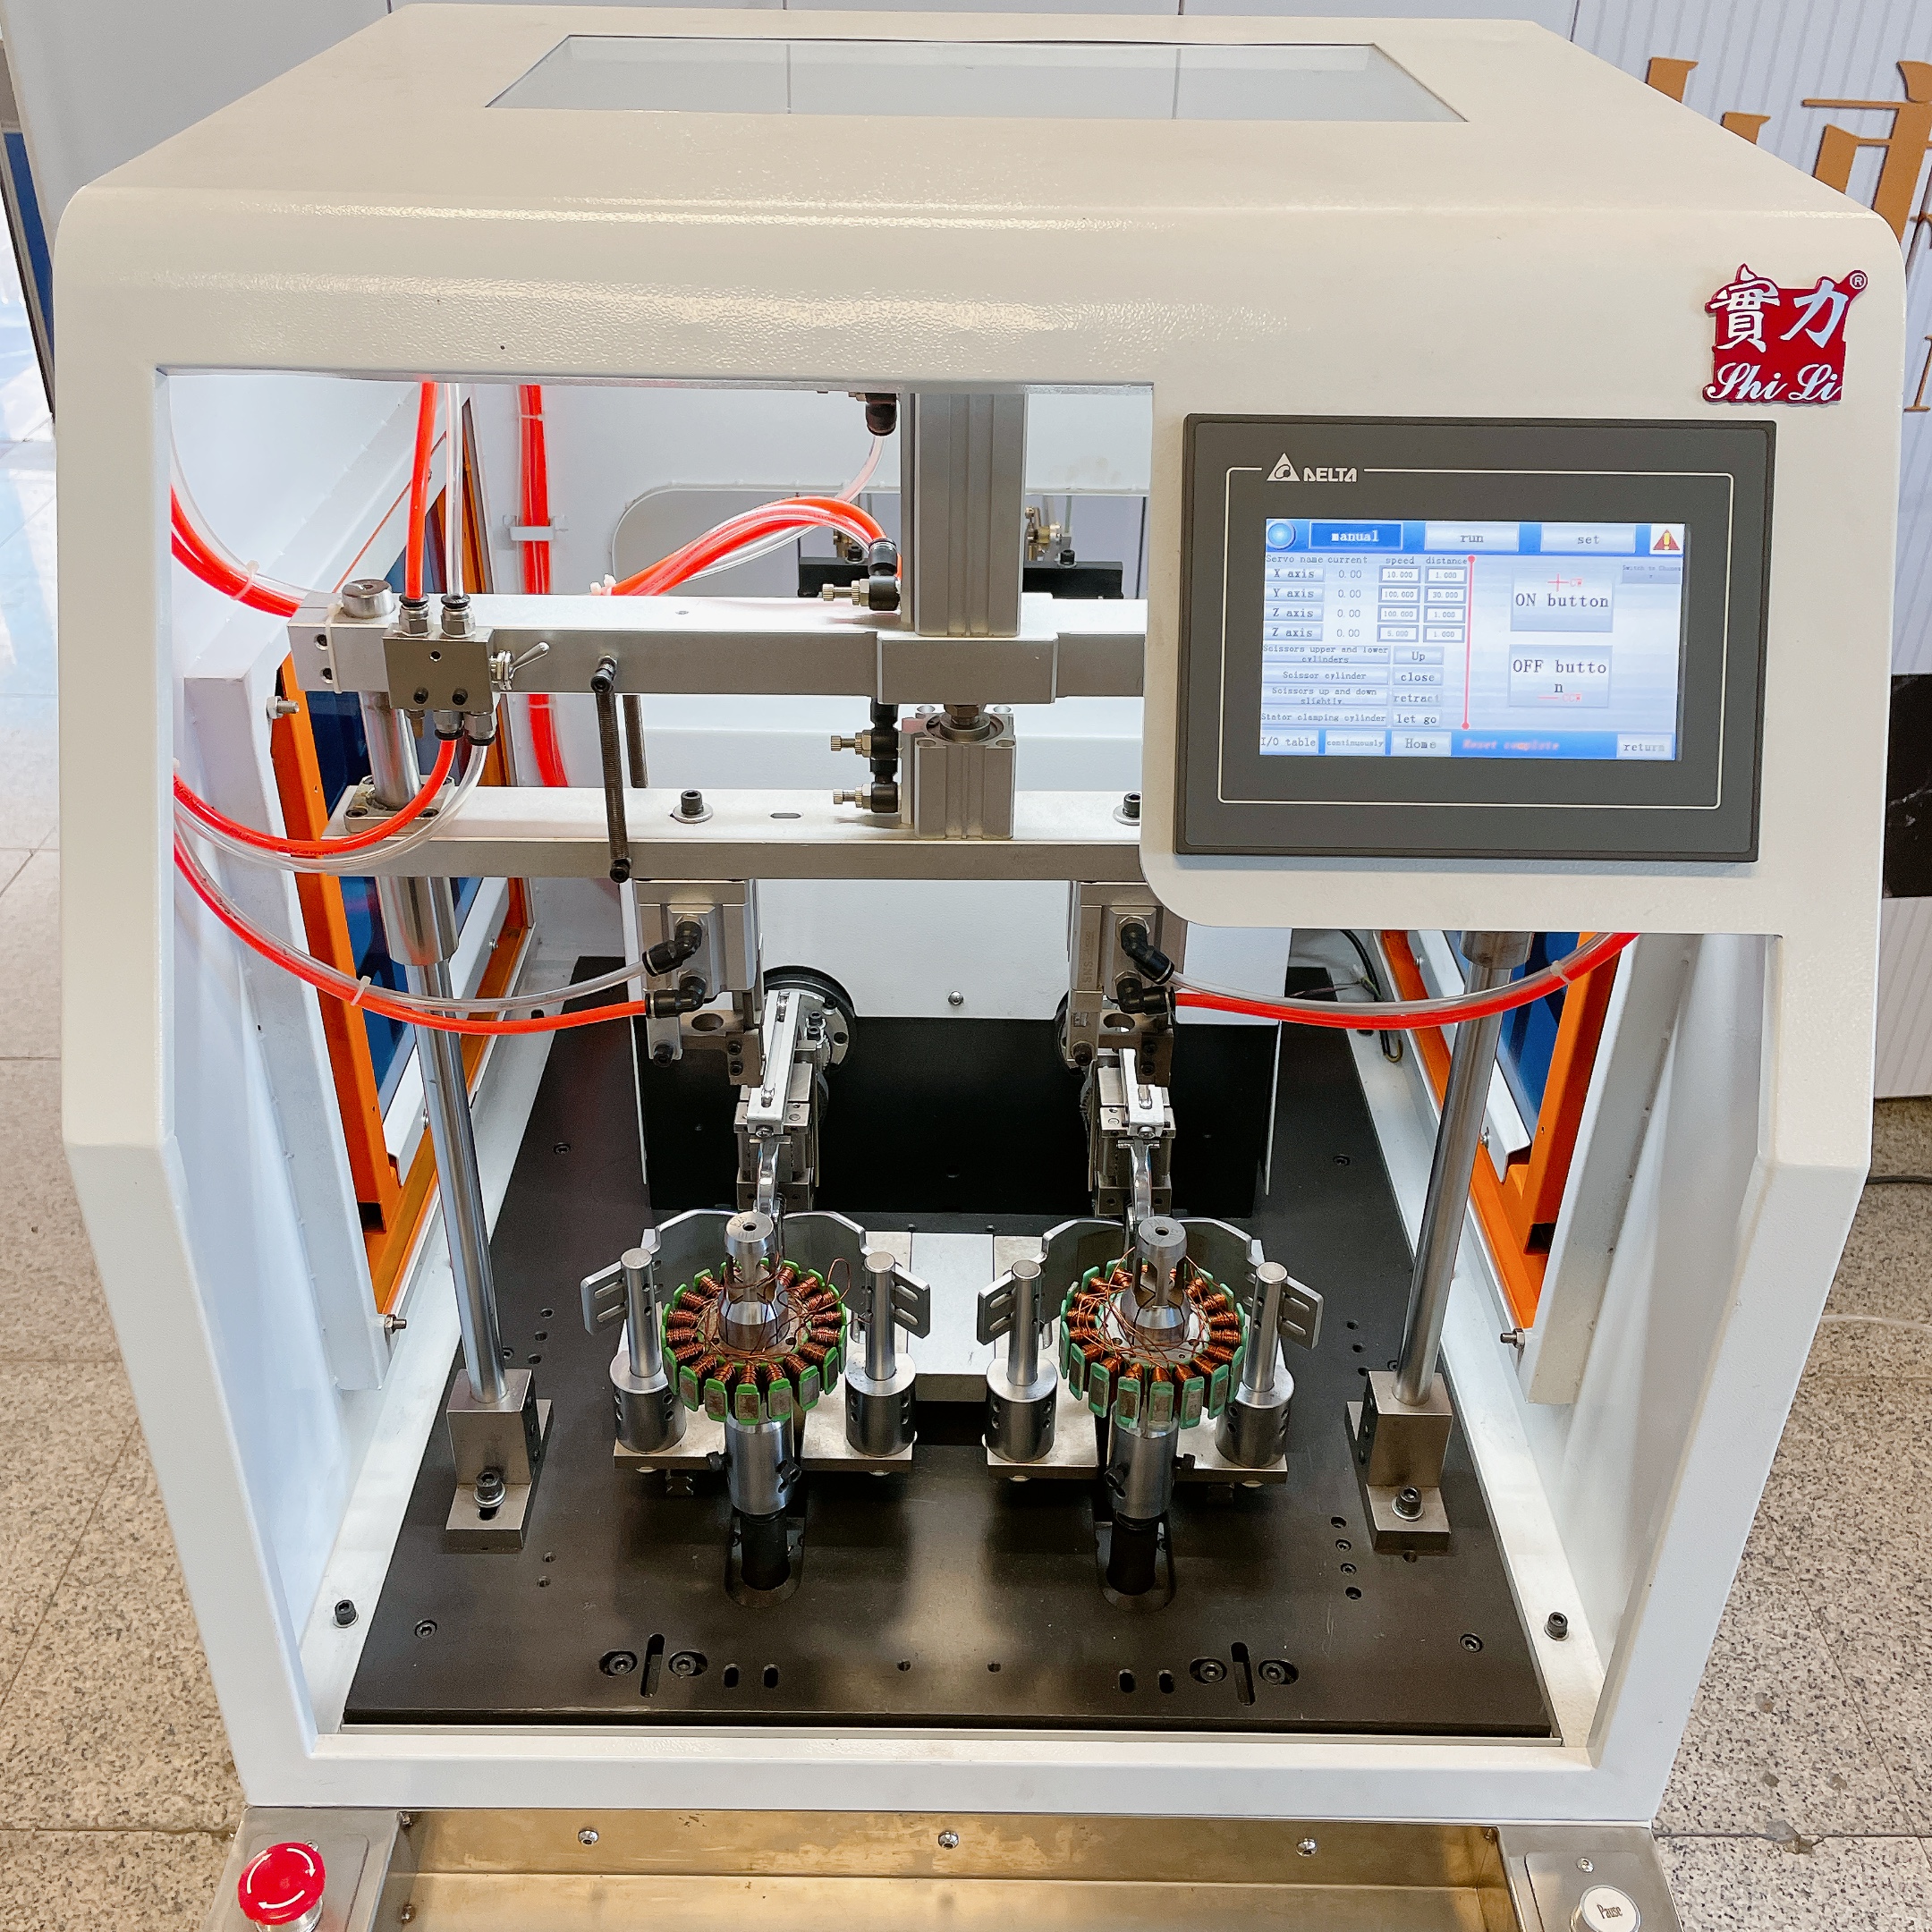
Современный производственный ландшафт требует точности, скорости и надёжности от каждого оборудования на производственной площадке. Установка для намотки BLDC машина для намотки двигателя представляет собой важнейшую инвестицию для компаний, выпускающих бесщёточные двигатели постоянного тока, однако многие операторы сталкиваются со значительными эксплуатационными трудностями, замедляющими выпуск продукции и снижающими её качество. Понимание типичных узких мест имеет решающее значение для производителей, стремящихся оптимизировать эффективность установки для намотки BLDC-двигателей и сохранить конкурентное преимущество на всё более требовательном рынке. Задержки в производстве, нестабильность качества и проблемы с надёжностью оборудования распространены по всему миру и зачастую обусловлены предотвратимыми причинами, выявляемыми лишь после значительных временных и ресурсных затрат.
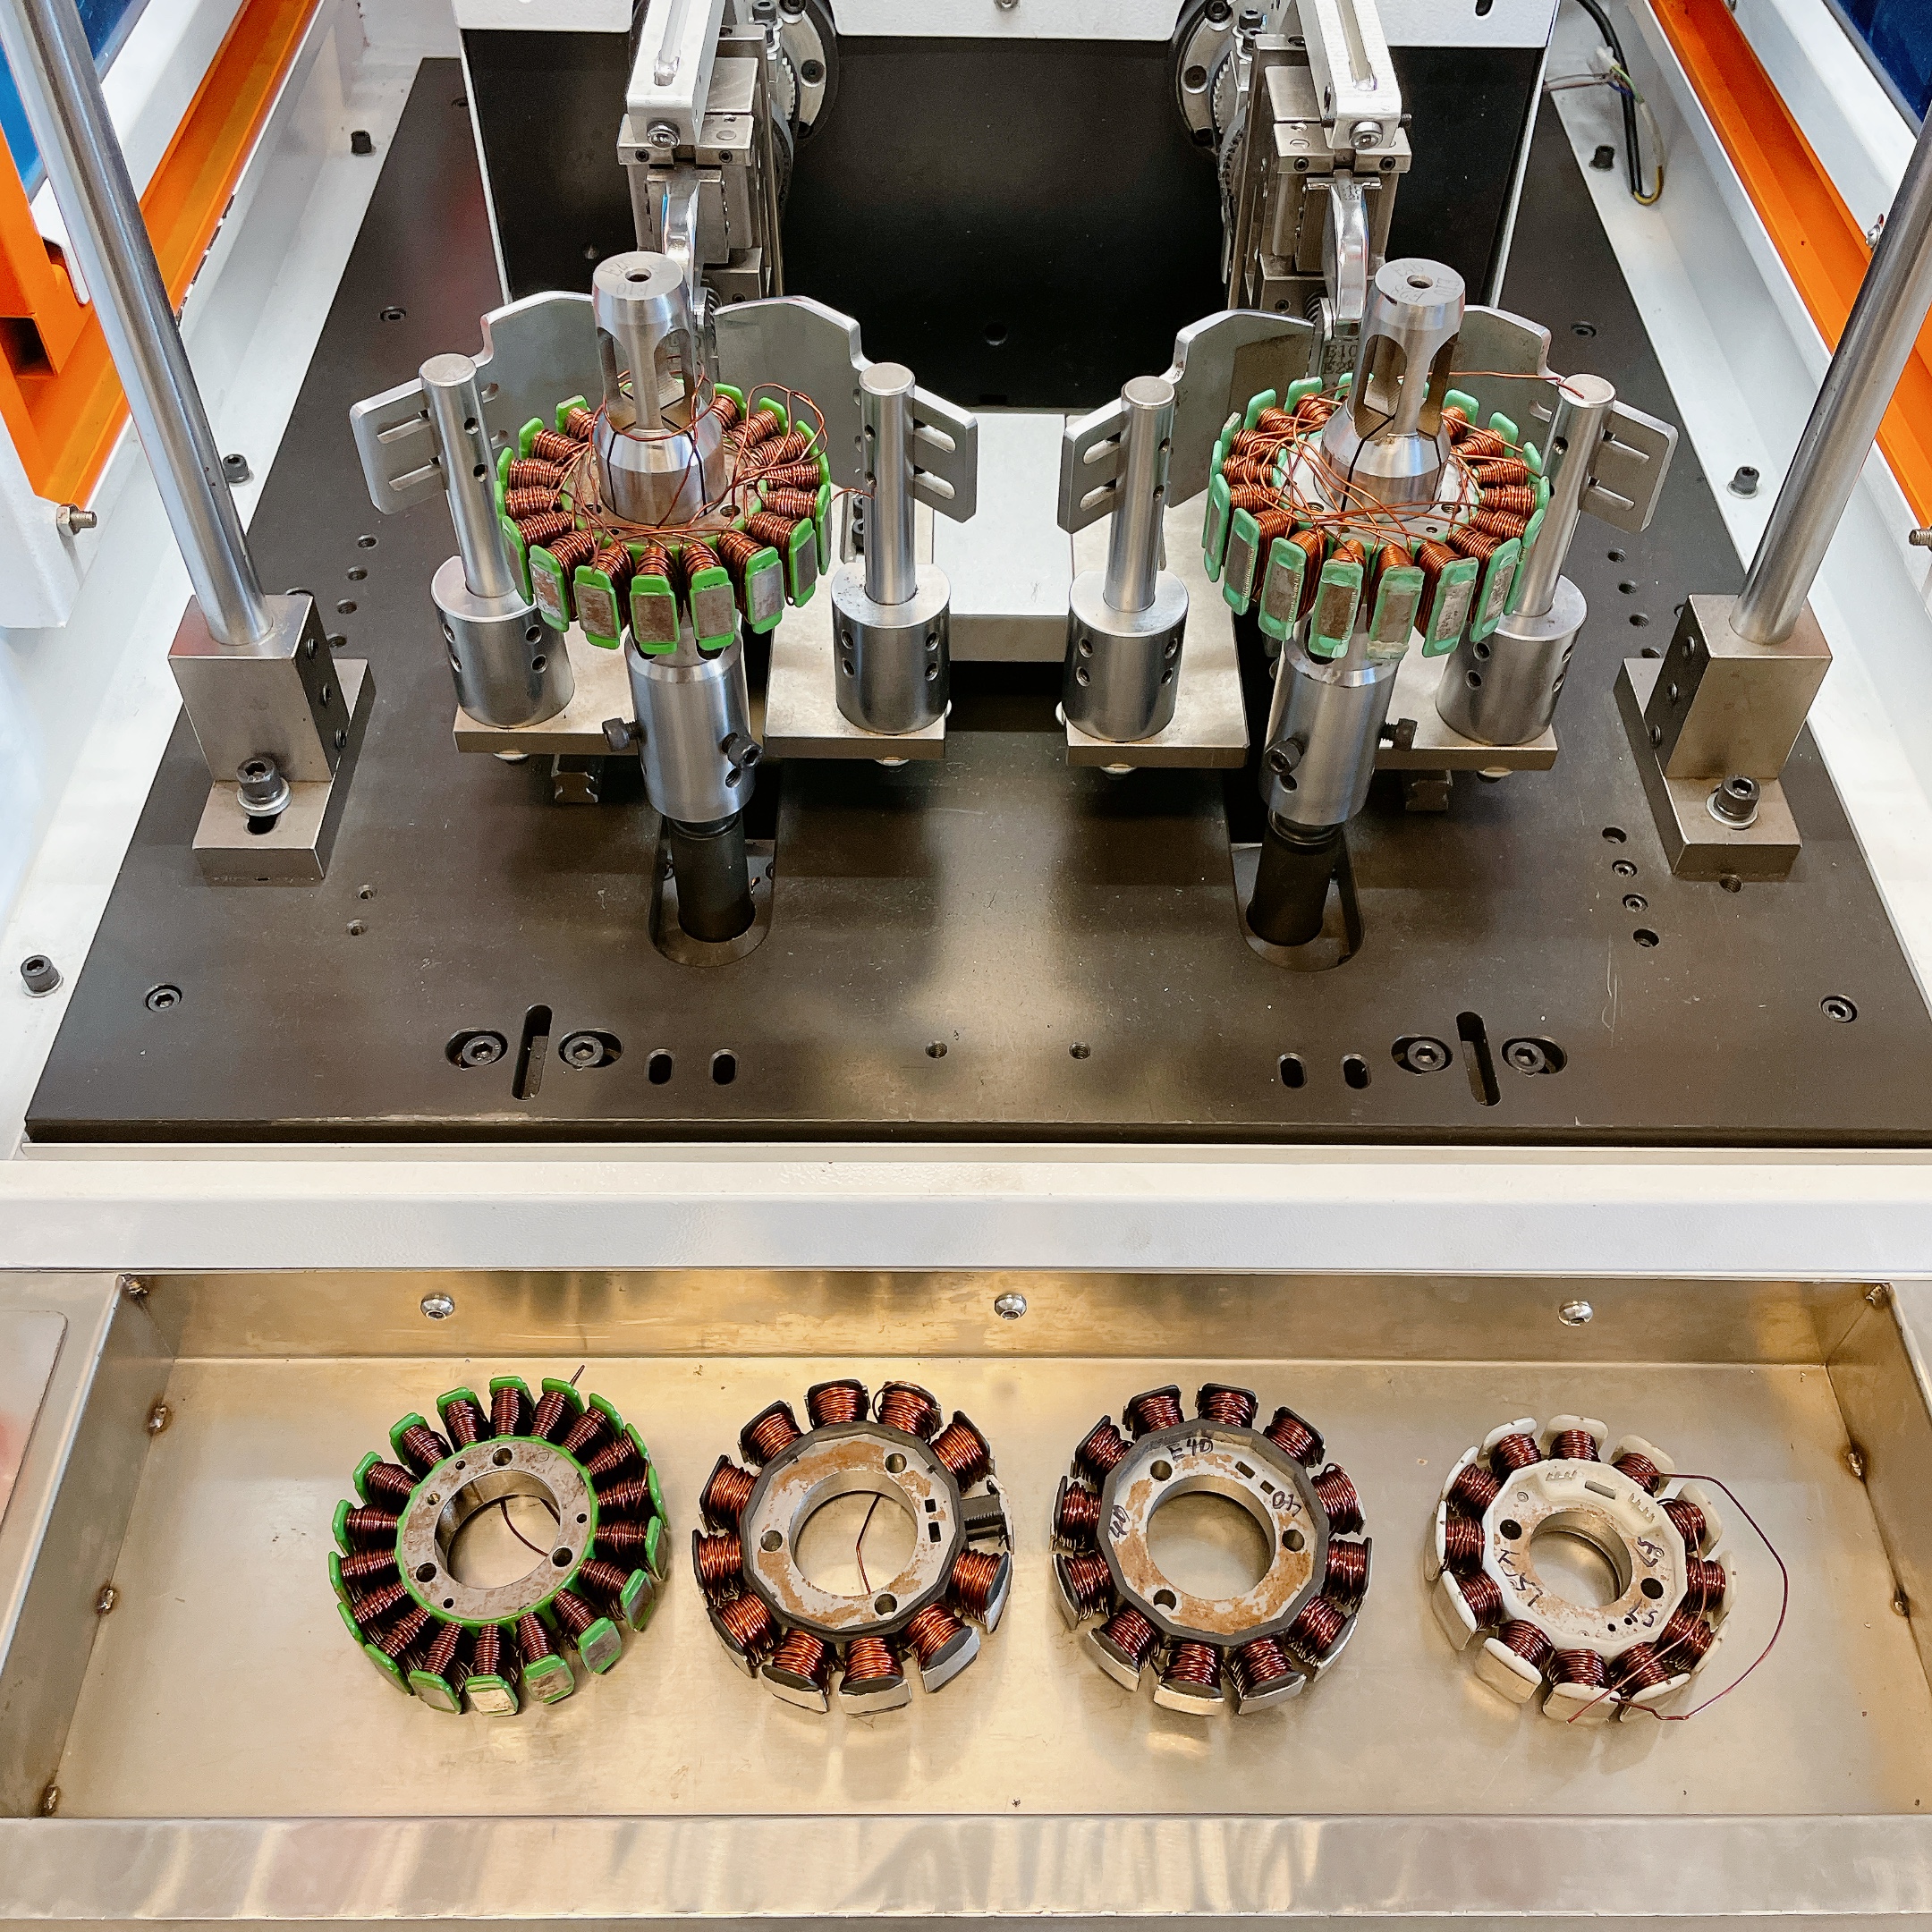
Выявление и устранение узких мест в работе станка для намотки двигателей постоянного тока с бесщёточным возбуждением требует системного подхода, объединяющего технические знания и операционную осведомлённость. Когда станок для намотки двигателей BLDC работает неэффективно, вся производственная цепочка страдает — последствия выходят далеко за пределы самой станции намотки. Скорость сборки на последующих этапах снижается, сроки поставок срываются, а удовлетворённость клиентов быстро падает. В этой статье рассматриваются наиболее распространённые узкие места, влияющие на линии станков для намотки двигателей BLDC, объясняется причина их возникновения и даются практические рекомендации для производителей, стремящихся повысить эффективность своих операций и качество продукции.
Механические и конструктивные ограничения при эксплуатации станков для намотки двигателей BLDC
Понимание ограничений, связанных с натяжением провода и его подачей
Машина для намотки двигателей постоянного тока с электронным управлением (BLDC) должна поддерживать точное натяжение провода на протяжении всего процесса намотки; однако это требование создаёт одну из наиболее распространённых эксплуатационных «узких мест» на современных предприятиях. Проводные материалы значительно различаются по пределу прочности при растяжении, эластичности и характеристикам обработки, и машина для намотки двигателей BLDC, откалиброванная под один тип провода, может испытывать серьёзные трудности при обработке проводов иного сечения или иного материала. Нестабильность натяжения приводит к образованию рыхлых катушек, не проходящих электрические испытания, к обрывам провода, останавливающим производство, или к чрезмерному натяжению намотки, повреждающему изоляцию провода непосредственно в ходе процесса намотки. Операторы зачастую обнаруживают, что их машина для намотки двигателей BLDC не способна легко переключаться между различными спецификациями двигателей без длительной повторной калибровки и пробных запусков.
Проблемы точности и синхронизации
Машина для намотки двигателей постоянного тока с электронным управлением (BLDC) должна одновременно координировать работу нескольких механических систем: подачи провода, вращения шпинделя, системы перемещения и режущего устройства. При нарушении синхронизации этих компонентов — даже на доли миллисекунды — геометрия получаемой катушки становится нерегулярной, и катушка не соответствует требованиям по электрическим параметрам. У многих производителей оборудование для намотки двигателей BLDC не оснащено интеллектуальными системами обратной связи, способными обнаруживать и корректировать дрейф синхронизации в реальном времени. В результате операторам приходится часто выполнять ручные настройки и проводить многочисленные пробные намотки, что приводит к значительным задержкам в производстве. Эта проблема усугубляется, когда машина для намотки двигателей BLDC должна изготавливать катушки с большим числом слоёв, требующие исключительной геометрической точности и равномерной плотности намотки по всей структуре катушки.
Проблемы обработки материалов и качества провода, влияющие на работу машины для намотки двигателей BLDC
Загрязнение провода и деградация его поверхности
Качество провода напрямую определяет, может ли станок для намотки двигателей постоянного тока с электронным управлением (BLDC) работать эффективно; однако на многие предприятия поступает провод с загрязнённой поверхностью, окислением или остатками производственных процессов, что мешает намотке. При подаче загрязнённого провода через станок для намотки двигателей BLDC на контактных поверхностях, направляющих роликах и механизмах регулирования натяжения накапливаются загрязнения, постепенно ухудшая эксплуатационные характеристики до тех пор, пока оборудование не потребует очистки и технического обслуживания. Такие загрязнения снижают коэффициент трения между проводом и направляющими поверхностями, вызывая аномалии натяжения и проскальзывание, что нарушает точность намотки. Операторы должны выявлять загрязнённый провод до его поступления в производство, регулярно проверять станок для намотки двигателей BLDC на наличие накопившихся загрязнений и внедрять строгие протоколы подготовки провода, чтобы предотвратить отказы качества и простои без предварительного планирования.
Несоответствия и несовместимость изоляционного слоя
Эмалированное покрытие провода, нанесённое поставщиками провода, должно оставаться неповреждённым и однородным по всей длине для оптимальной работы станка для намотки двигателей постоянного тока с электронным управлением (BLDC). При нестабильной толщине изоляции, наличии микротрещин или слабом сцеплении изоляции с медным проводником станок для намотки двигателей BLDC испытывает повышенное трение и обрывы провода при высокоскоростных операциях. Некоторые поставщики провода применяют изоляционные системы, несовместимые с автоматическим оборудованием для намотки, особенно когда станок для намотки двигателей BLDC работает на высоких скоростях или использует агрессивные настройки натяжения. Тепловые свойства различных изоляционных материалов также влияют на поведение провода в процессе намотки и последующей термообработки, требуя корректировки параметров станка для намотки двигателей BLDC под конкретный материал — корректировку, которую многие операторы игнорируют до появления проблем с качеством.
Интеграция рабочих процессов и узкие места в планировании производства на линиях станков для намотки двигателей BLDC
Время настройки и сложность замены оснастки
Переход с одной спецификации двигателя на другую на станке для намотки двигателей постоянного тока с электронным управлением занимает значительно больше времени, чем ожидают многие производители на начальном этапе. Каждый новый проект двигателя требует корректировки множества параметров: диаметра провода, геометрии катушки, количества слоёв, скорости намотки, настроек натяжения и положения резца — все эти параметры необходимо подтвердить с помощью пробных намоток перед возобновлением полноценного производства. На станке для намотки двигателей постоянного тока с электронным управлением с ручной системой регулировки полная смена настройки может занять от тридцати минут до двух часов, а даже полуавтоматическое оборудование требует значительного времени на подготовку. Плановики производства, которые не учитывают такие требования к смене настроек, создают узкие места в расписании, когда станок для намотки двигателей постоянного тока простаивает между задачами в ожидании точной настройки и подтверждения параметров. Суммарное влияние частых смен настроек может снизить фактическое время продуктивной намотки на тридцать процентов и более, что серьёзно ограничивает общую эффективность оборудования.
Ограничения при интеграции и тестировании контроля качества
Современные линии станков для намотки BLDC-двигателей должны включать контроль качества на нескольких этапах, однако многие предприятия внедряют процедуры испытаний, которые фактически создают узкие места в производстве, а не предотвращают дефекты. После завершения намотки катушки на станке для намотки BLDC-двигателей эта катушка обычно требует электрических испытаний, проверки геометрических размеров и визуального осмотра перед переходом к последующим операциям. Если такие испытания проводятся последовательно, а не параллельно, возникают очереди, препятствующие непрерывной работе станка для намотки BLDC-двигателей. Кроме того, при выявлении дефектов обеспечение прослеживаемости становится критически важным: операторы должны точно определить, какие циклы работы станка для намотки BLDC-двигателей привели к производству бракованных катушек, выявить корневую причину и принять корректирующие меры без срыва графика производства. Недостаточно продуманные системы контроля качества могут вынудить станок для намотки BLDC-двигателей работать на пониженной скорости лишь для того, чтобы обеспечить достаточное время для параллельного проведения испытаний.
Часто задаваемые вопросы
Что вызывает обрыв провода во время работы станка для намотки двигателей постоянного тока с электронным коммутатором?
Обрыв провода обычно связан с недостаточным контролем натяжения, загрязнением направляющих поверхностей или несоответствием между техническими характеристиками материала провода и машина для намотки бесщеточных двигателей постоянного тока конфигурацией. Когда натяжение превышает предел прочности провода на разрыв или когда загрязнения накапливаются на направляющих роликах, в проводе возникают концентрации механических напряжений, приводящие к внезапному разрушению. Кроме того, эксплуатация станка для намотки двигателей постоянного тока с электронным коммутатором на скоростях, превышающих проектные возможности для конкретного сечения провода, создаёт условия, при которых провод не может сохранять стабильную геометрию траектории движения, что приводит к обрыву в циклах высокоскоростной намотки. Внедрение надлежащего профилактического обслуживания, проверка качества провода перед началом производства и калибровка настроек натяжения станка для намотки двигателей постоянного тока с электронным коммутатором под каждую конкретную спецификацию провода значительно снижают частоту случаев обрыва.
Каким образом производители могут сократить время переналадки на своём станке для намотки двигателей постоянного тока с электронным коммутатором?
Сокращение времени переналадки требует сочетания модернизации оборудования и операционной дисциплины. Современные модели станков для намотки двигателей постоянного тока с электронным управлением (BLDC) оснащены компонентами быстрой замены и функцией запоминания параметров конкретных двигателей, что позволяет мгновенно восстанавливать все настройки без ручной повторной калибровки. Производителям следует документировать точные процедуры наладки для каждого типа двигателя, обеспечить всестороннее обучение операторов методологии системной переналадки и инвестировать в стандартизированные приспособления, минимизирующие необходимость регулировок. Группировка двигателей со схожими техническими характеристиками в производственном расписании также снижает частоту и сложность изменения параметров, позволяя станку для намотки двигателей BLDC работать дольше между крупными переконфигурациями. Некоторые производители задействуют специализированных техников по наладке, которые готовят станок для намотки двигателей BLDC параллельно с выполнением текущего производственного задания операторами, полностью устраняя простои в переходные периоды.
Какую роль играет профилактическое обслуживание в работе станка для намотки двигателей постоянного тока с бесщёточным возбуждением (BLDC)?
Профилактическое техническое обслуживание напрямую влияет на способность станка для намотки обмоток бесщёточного двигателя избегать эксплуатационных узких мест, описанных в данной статье. Регулярная очистка удаляет остатки провода и загрязнения с направляющих поверхностей, обеспечивая стабильность коэффициента трения и точности натяжения. Систематический осмотр выявляет следы износа до выхода компонентов из строя, что позволяет запланировать их замену в периоды регламентного простоя, а не выполнять аварийный ремонт, прерывающий производственный процесс. Правильная смазка механических систем гарантирует плавную работу и снижает аномалии натяжения, вызванные трением, которые ухудшают качество намотки. Хорошо обслуживаемый станок для намотки обмоток бесщёточного двигателя работает надёжнее, требует меньше внеплановых остановок для корректировок, обеспечивает более стабильное качество продукции и значительно увеличивает срок службы. Производителям следует разработать исчерпывающие графики профилактического технического обслуживания, адаптированные к конкретной модели станка для намотки обмоток бесщёточного двигателя и используемым типам провода, объединив рекомендации поставщика оборудования с собственным операционным опытом.
Содержание
- Механические и конструктивные ограничения при эксплуатации станков для намотки двигателей BLDC
- Проблемы обработки материалов и качества провода, влияющие на работу машины для намотки двигателей BLDC
- Интеграция рабочих процессов и узкие места в планировании производства на линиях станков для намотки двигателей BLDC
-
Часто задаваемые вопросы
- Что вызывает обрыв провода во время работы станка для намотки двигателей постоянного тока с электронным коммутатором?
- Каким образом производители могут сократить время переналадки на своём станке для намотки двигателей постоянного тока с электронным коммутатором?
- Какую роль играет профилактическое обслуживание в работе станка для намотки двигателей постоянного тока с бесщёточным возбуждением (BLDC)?