 EN


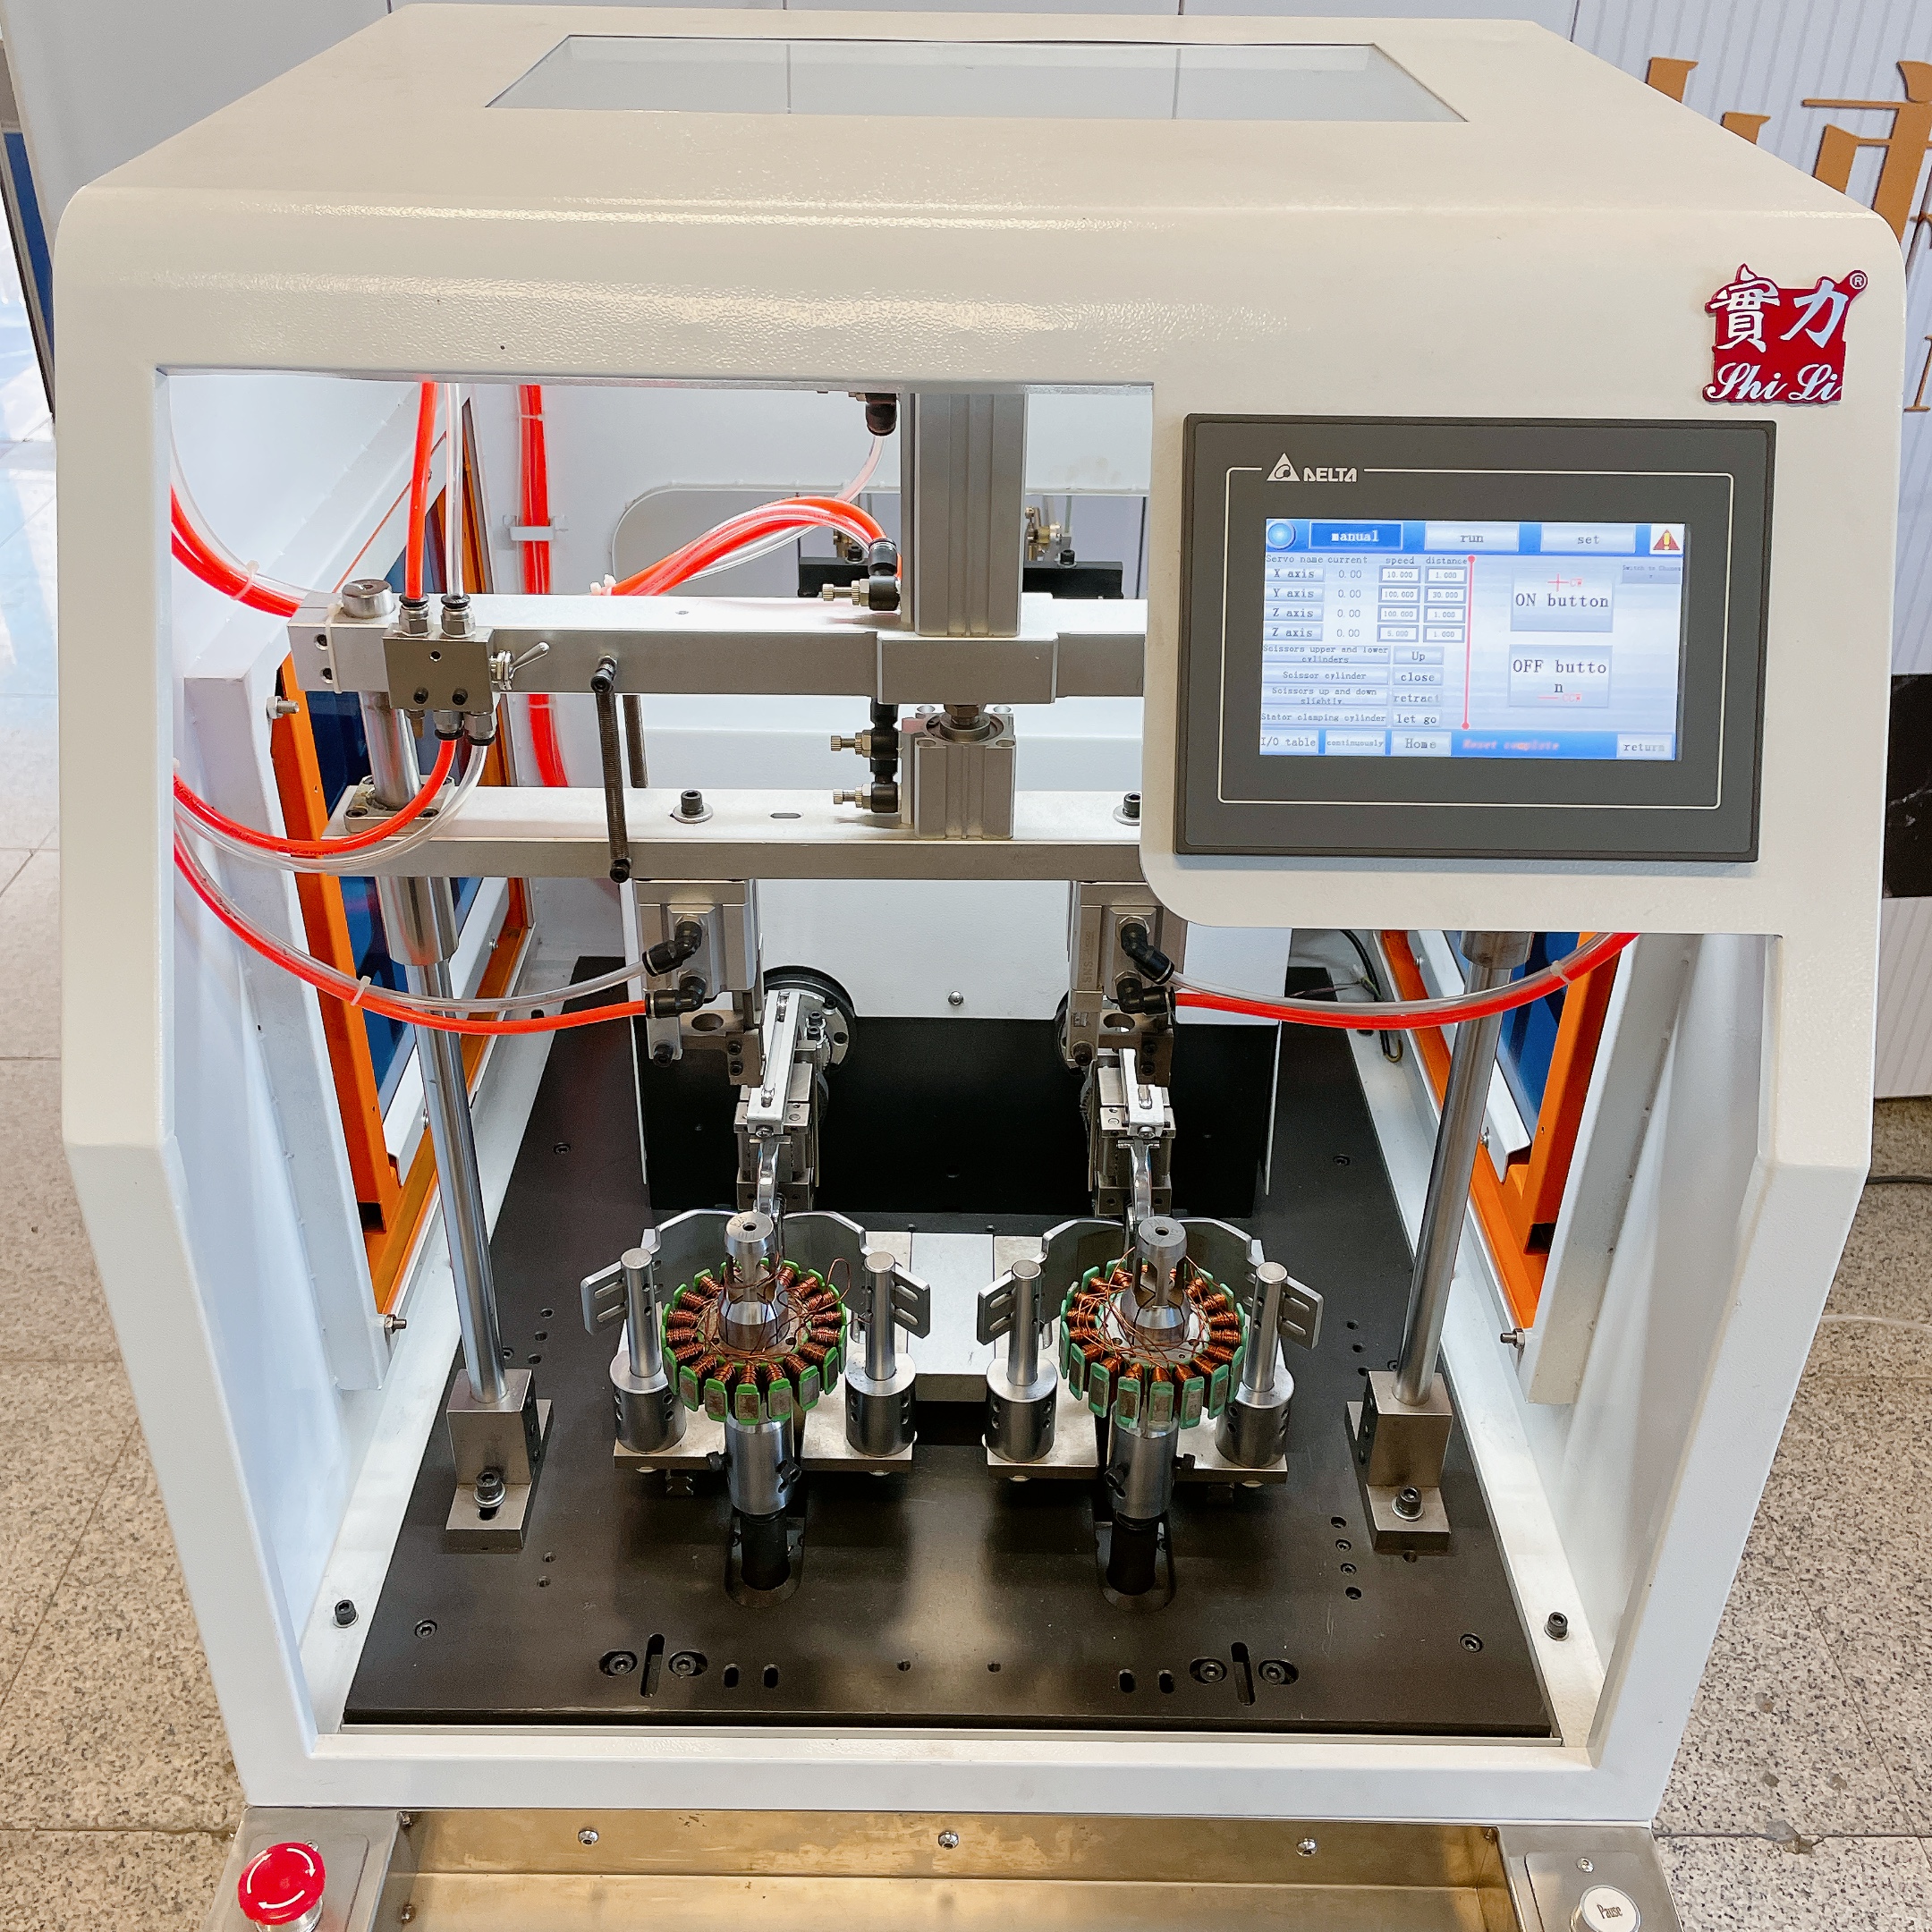
Współczesny przemysł produkcyjny wymaga od każdego urządzenia na linii montażowej precyzji, szybkości i niezawodności. Maszyna do nawijania silników prądu stałego bezszczotkowego maszyna do zwijania silników stanowi kluczowe inwestycje dla firm produkujących silniki prądu stałego bezszczotkowe, jednak wielu operatorów napotyka istotne trudności operacyjne, które spowalniają produkcję i pogarszają jakość wyrobu końcowego. Zrozumienie tych typowych wąskich gardeł jest niezbędne dla producentów, którzy chcą zoptymalizować wydajność maszyn do nawijania silników BLDC oraz utrzymać przewagę konkurencyjną na rosnąco wymagającym rynku. Opóźnienia w produkcji, niestabilność jakości oraz problemy z niezawodnością sprzętu dotykają zakładów na całym świecie, często wynikając z przyczyn możliwych do zapobieżenia, które stają się widoczne dopiero po znacznych nakładach czasu i środków.
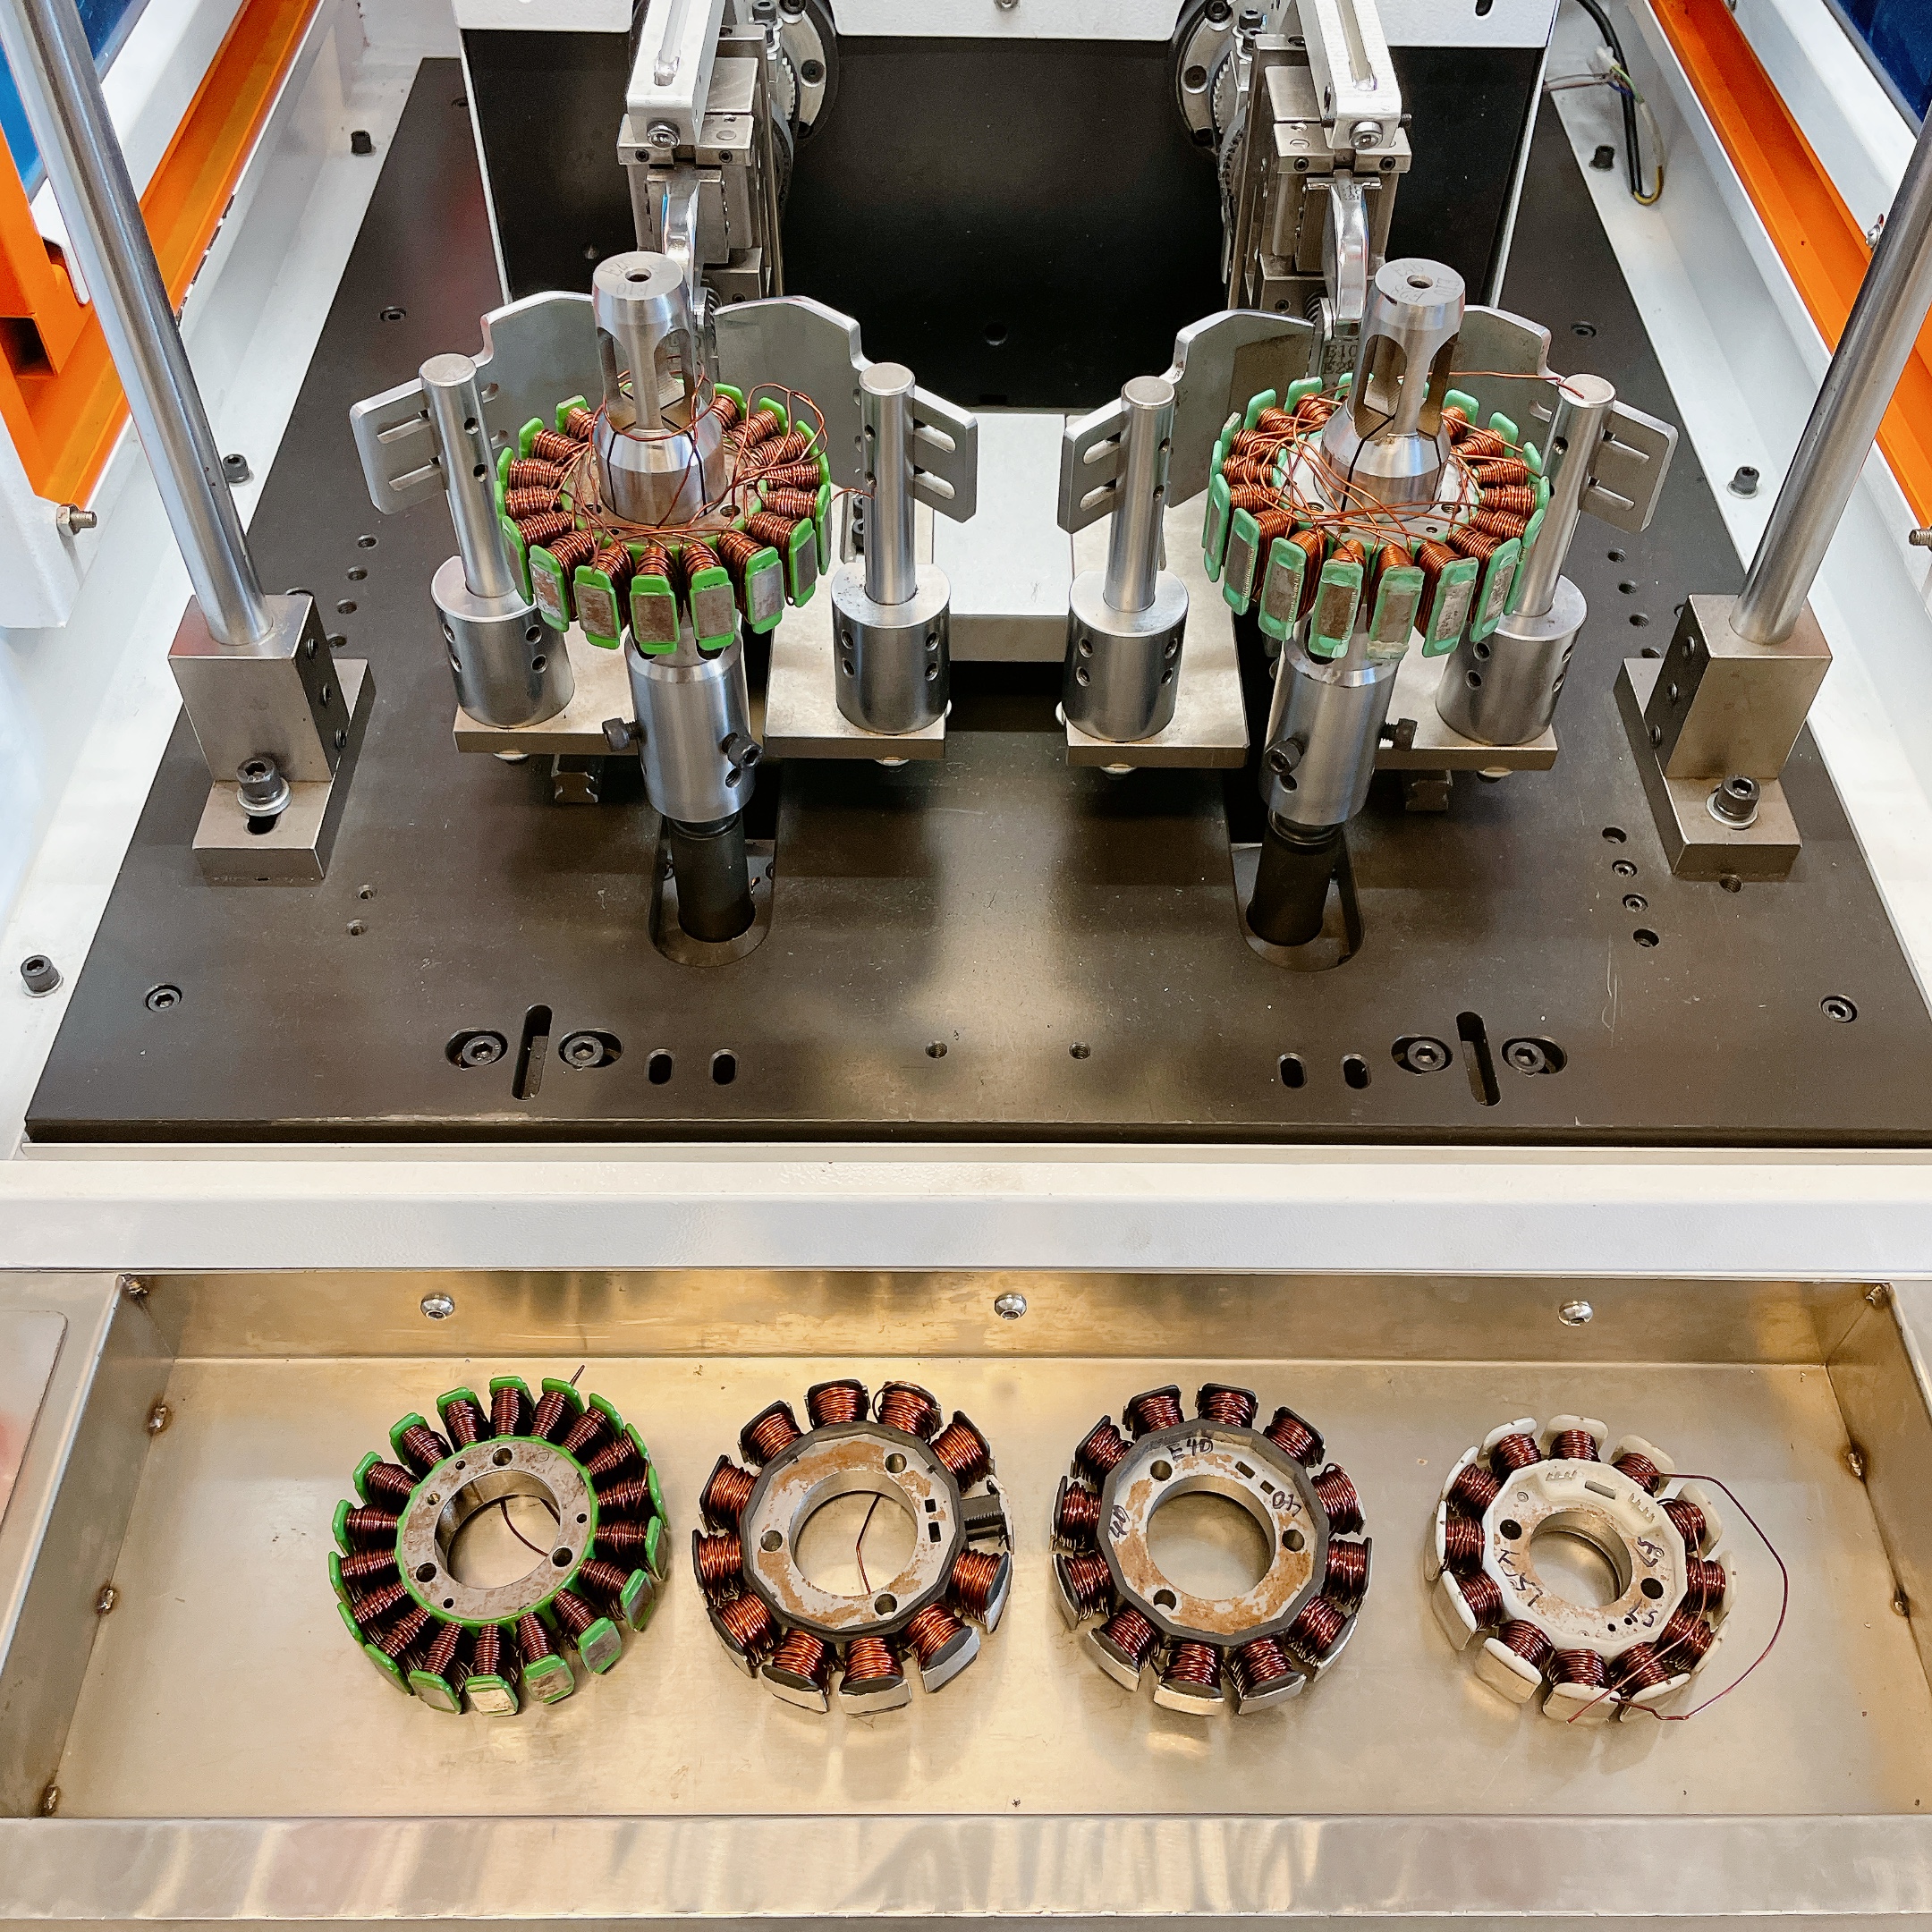
Identyfikowanie i usuwanie wąskich gardeł w działaniu maszyny do nawijania silników BLDC wymaga systemowego podejścia łączącego wiedzę techniczną z wiedzą operacyjną. Gdy maszyna do nawijania silników BLDC działa nieefektywnie, cała linia produkcyjna ponosi skutki wykraczające daleko poza sam stanowisko nawijania. Operacje montażu w dalszej części linii zwalniają, terminy dostaw się przesuwają, a satysfakcja klientów szybko maleje. W niniejszym artykule omówiono najbardziej powszechne wąskie gardła wpływające na linie maszyn do nawijania silników BLDC, wyjaśniono przyczyny występowania tych problemów oraz przedstawiono praktyczne wskazówki dla producentów dążących do podniesienia efektywności operacyjnej i jakości produktów.
Ograniczenia mechaniczne i konstrukcyjne w działaniu maszyn do nawijania silników BLDC
Zrozumienie ograniczeń związanych z napięciem i obsługą drutu
Maszyna do nawijania silników BLDC musi utrzymywać precyzyjne napięcie przewodu w całym procesie nawijania, jednak to wymaganie staje się jednym z najczęstszych wąskich gardeł operacyjnych w nowoczesnych zakładach. Materiały przewodów różnią się znacznie pod względem wytrzymałości na rozciąganie, sprężystości oraz cech obsługi; maszyna do nawijania silników BLDC skalibrowana dla jednej specyfikacji przewodu może drastycznie tracić skuteczność przy przetwarzaniu innych grubości lub materiałów. Niespójności napięcia powodują luźne cewki, które nie przechodzą testów elektrycznych, zerwane przewody, które zatrzymują produkcję, lub nadmiernie napinane uzwojenia uszkadzające izolację przewodu już w trakcie samego procesu nawijania. Operatorzy często odkrywają, że ich maszyna do nawijania silników BLDC nie potrafi łatwo przełączać się między różnymi specyfikacjami silników bez czasochłonnego ponownego kalibrowania i próbnych uruchomień.
Wyzwania związane z precyzją i synchronizacją
Maszyna do nawijania silników bldc musi jednocześnie koordynować wiele systemów mechanicznych: mechanizmy podawania drutu, obrót wrzeciona, systemy przesuwu oraz urządzenie tnące. Gdy te komponenty działają niesynchronicznie, nawet o milisekundy, wynikowa geometria cewki staje się nieregularna i nie spełnia standardów wydajności elektrycznej. Wielu producentów eksploatuje maszyny do nawijania silników bldc, które nie posiadają inteligentnych systemów sprzężenia zwrotnego do wykrywania i korygowania dryfu synchronizacji w czasie rzeczywistym. To zmusza operatorów do częstych ręcznych regulacji i przeprowadzania rozległych testowych nawinięć, co powoduje znaczne opóźnienia w produkcji. Wyzwanie nasila się, gdy maszyna do nawijania silników bldc musi produkować cewki o dużej liczbie warstw, które wymagają wyjątkowej precyzji geometrycznej i spójnej gęstości nawinięcia w całej strukturze cewki.
Problemy z przetwarzaniem materiałów i jakością drutu wpływające na wydajność maszyny do nawijania silników BLDC
Zanieczyszczenie drutu i degradacja powierzchni
Jakość przewodu bezpośrednio decyduje o tym, czy maszyna do uzwojenia silników BLDC może działać wydajnie; niestety wiele zakładów otrzymuje materiały drutowe z zanieczyszczeniami powierzchniowymi, utlenieniem lub pozostałościami po procesie produkcyjnym, które zakłócają proces uzwojenia. Gdy zanieczyszczony przewód przechodzi przez maszynę do uzwojenia silników BLDC, gromadzi się na powierzchniach styku, wałkach prowadzących oraz mechanizmach regulacji napięcia, co stopniowo pogarsza wydajność urządzenia aż do momentu, w którym konieczna staje się jego czystka i konserwacja. Takie zanieczyszczenia zmniejszają współczynnik tarcia pomiędzy przewodem a powierzchniami prowadzącymi, powodując niestabilność napięcia i poślizg, co wpływa negatywnie na dokładność uzwojenia. Obsługę maszyny należy przeprowadzać wyłącznie po uprzednim zidentyfikowaniu zanieczyszczonego materiału drutowego przed jego wprowadzeniem do produkcji, regularnie inspekcjonować maszynę do uzwojenia silników BLDC pod kątem nagromadzenia się zanieczyszczeń oraz stosować rygorystyczne protokoły przygotowania przewodów, aby zapobiegać awariom jakościowym i nieplanowanym przestojom.
Niespójności warstwy izolacyjnej oraz jej zgodność
Pomalowany przewód izolacyjny stosowany przez dostawców przewodów musi zachować niezmienioną i jednolitą warstwę izolacji na całej długości, aby maszyna do nawijania silników prądu stałego z kolektorem szczotkowym (BLDC) działała w sposób optymalny. Gdy grubość izolacji jest niestabilna, zawiera mikropęknięcia lub ma słabe przyczepienie do przewodnika miedzianego, maszyna do nawijania silników BLDC napotyka zwiększone tarcie oraz przerwy w przewodzie podczas pracy z wysoką prędkością. Niektórzy dostawcy przewodów stosują układy izolacyjne, które okazują się niekompatybilne z automatycznymi maszynami do nawijania, zwłaszcza gdy maszyna do nawijania silników BLDC pracuje z dużą prędkością lub przy agresywnych ustawieniach napięcia. Właściwości termiczne różnych materiałów izolacyjnych również wpływają na zachowanie się przewodu podczas procesu nawijania oraz kolejnych operacji utwardzania, co wymaga dostosowania parametrów maszyny do nawijania silników BLDC do konkretnego materiału – dostosowań, które wielu operatorów pomija, aż do pojawienia się problemów jakościowych.
Integracja przepływu pracy i wąskie gardła w planowaniu produkcji w liniach maszyn do nawijania silników BLDC
Czasy konfiguracji i złożoność wymiany ustawień
Przełączenie maszyny do uzwojenia silników BLDC z jednej specyfikacji silnika na inną zajmuje znacznie więcej czasu, niż wielu producentów początkowo się spodziewa. Każde nowe projektowanie silnika wymaga dostosowania wielu parametrów: średnicy przewodu, geometrii cewki, liczby warstw, prędkości uzwojenia, ustawień napięcia oraz położenia tnącego elementu – wszystkie te parametry muszą zostać zweryfikowane za pomocą próbnych uzwojeń przed wznowieniem pełnej produkcji. Maszyna do uzwojenia silników BLDC wyposażona w systemy ręcznej regulacji może wymagać od trzydziestu minut do dwóch godzin na pełne przełączenie, podczas gdy nawet sprzęt półautomatyczny wymaga znacznych nakładów czasu na przygotowanie. Planisci produkcji, którzy nie uwzględniają tych wymagań związanych z przełączaniem, powodują wąskie gardła w harmonogramie, w wyniku których maszyna do uzwojenia silników BLDC pozostaje bezczynna między zadaniami, oczekując precyzyjnej konfiguracji i weryfikacji parametrów. Skumulowany wpływ częstych przełączeń może zmniejszyć rzeczywisty czas produkcyjnego uzwojenia o trzydzieści procent lub więcej, co poważnie ogranicza ogólną skuteczność wykorzystania sprzętu.
Ograniczenia związane z integracją i testowaniem kontroli jakości
Nowoczesne linie maszyn do nawijania silników BLDC muszą zawierać weryfikację jakości w wielu punktach, jednak wiele zakładów wprowadza procedury testowe, które faktycznie powodują wąskie gardła produkcyjne zamiast zapobiegać awariom jakościowym. Gdy maszyna do nawijania silników BLDC kończy nawijanie cewki, ta cewka zwykle wymaga testów elektrycznych, weryfikacji wymiarowej oraz inspekcji wizualnej przed przejściem do kolejnych operacji. Jeśli te testy odbywają się sekwencyjnie zamiast równolegle, powstają kolejki uniemożliwiające ciągłą pracę maszyny do nawijania silników BLDC. Ponadto, gdy testy ujawniają wady, śledzalność staje się kluczowa: operatorzy muszą dokładnie określić, które cykle maszyny do nawijania silników BLDC wyprodukowały wadliwe cewki, zbadać przyczynę pierwotną oraz wprowadzić działania korygujące bez zakłócania harmonogramu produkcji. Źle zaprojektowane systemy jakości mogą zmusić maszynę do nawijania silników BLDC do pracy z obniżoną prędkością jedynie po to, aby zapewnić wystarczający czas na równoległe działania testowe.
Często zadawane pytania
Co powoduje przerwanie przewodu podczas pracy maszyny do uzwojenia silników BLDC?
Przerwanie przewodu wynika zazwyczaj z niewłaściwej kontroli napięcia, zanieczyszczonych powierzchni prowadzących lub niezgodności między specyfikacją materiału przewodu a maszyna do nawijania silnika BLDC konfiguracją. Gdy napięcie przekracza granice wytrzymałości przewodu na rozciąganie lub gdy brud gromadzi się na wałkach prowadzących, w przewodzie powstają strefy skupienia naprężeń, co prowadzi do nagłego uszkodzenia. Dodatkowo, eksploatacja maszyny do uzwojenia silników BLDC z prędkością przekraczającą możliwości projektowe dla określonego przekroju przewodu tworzy warunki, w których przewód nie jest w stanie utrzymać stałej geometrii toru ruchu, co skutkuje jego przerwaniem w trakcie cykli szybkiego uzwojenia. Wdrożenie odpowiedniej konserwacji zapobiegawczej, weryfikacja jakości przewodu przed rozpoczęciem produkcji oraz kalibracja ustawień napięcia maszyny do uzwojenia silników BLDC dla każdej konkretnej specyfikacji przewodu znacznie zmniejszają liczbę przypadków przerwań.
W jaki sposób producenci mogą skrócić czas przełączania na swojej maszynie do uzwojenia silników BLDC?
Skrócenie czasu przełączania wymaga połączenia modernizacji sprzętu i dyscypliny operacyjnej. Nowoczesne modele maszyn do nawijania silników BLDC oferują komponenty szybkozamienne oraz pamięć do przechowywania specyfikacji konkretnych silników, umożliwiając szybkie przywołanie wszystkich ustawień parametrów bez konieczności ręcznej ponownej kalibracji. Producentom należy udokumentować precyzyjne procedury montażu dla każdego typu silnika, dokładnie przeszkolić operatorów w zakresie systematycznej metodyki przełączania oraz zainwestować w standaryzowane narzędzia minimalizujące potrzebę regulacji. Grupowanie podobnych specyfikacji silników w harmonogramach produkcji zmniejsza również częstotliwość i złożoność zmian parametrów, pozwalając maszynie do nawijania silników BLDC działać dłużej pomiędzy głównymi rekonfiguracjami. Niektórzy producenci wykorzystują dedykowanych techników montażowych, którzy przygotowują maszynę do nawijania silników BLDC w trakcie, gdy operatorzy produkcyjni realizują bieżące zadanie, eliminując w ten sposób czas postoju podczas przejść.
Jaką rolę odgrywa konserwacja zapobiegawcza w wydajności maszyny do nawijania silników BLDC?
Konserwacja zapobiegawcza ma bezpośredni wpływ na skuteczność, z jaką maszyna do nawijania uzwojeń silników bldc unika wąskich gardeł operacyjnych opisanych w tym artykule. Regularne czyszczenie usuwa pozostałości drutu i zanieczyszczenia z powierzchni prowadzących, zapewniając stałość tarcia oraz dokładności napięcia. Systematyczne inspekcje pozwalają wykryć ślady zużycia przed uszkodzeniem komponentów, umożliwiając zaplanowaną wymianę w czasie zaplanowanych przestojów zamiast nagłych napraw powodujących zatrzymanie produkcji. Prawidłowe smarowanie układów mechanicznych zapewnia płynną pracę i zmniejsza anomalie napięcia spowodowane tarciem, które pogarszają jakość nawijania. Dbanie o maszynę do nawijania uzwojeń silników bldc przekłada się na większą niezawodność jej działania, mniejszą liczbę nieplanowanych przestojów związanych z korektami, bardziej jednolity wynik pracy oraz znaczne wydłużenie okresu użytkowania. Producentom należy opracować szczegółowe harmonogramy konserwacji zapobiegawczej dostosowane do konkretnego modelu ich maszyny do nawijania uzwojeń silników bldc oraz specyfikacji stosowanych drutów, uwzględniając zalecenia dostawcy sprzętu oraz własne doświadczenia operacyjne.
Spis treści
- Ograniczenia mechaniczne i konstrukcyjne w działaniu maszyn do nawijania silników BLDC
- Problemy z przetwarzaniem materiałów i jakością drutu wpływające na wydajność maszyny do nawijania silników BLDC
- Integracja przepływu pracy i wąskie gardła w planowaniu produkcji w liniach maszyn do nawijania silników BLDC
- Często zadawane pytania