 EN


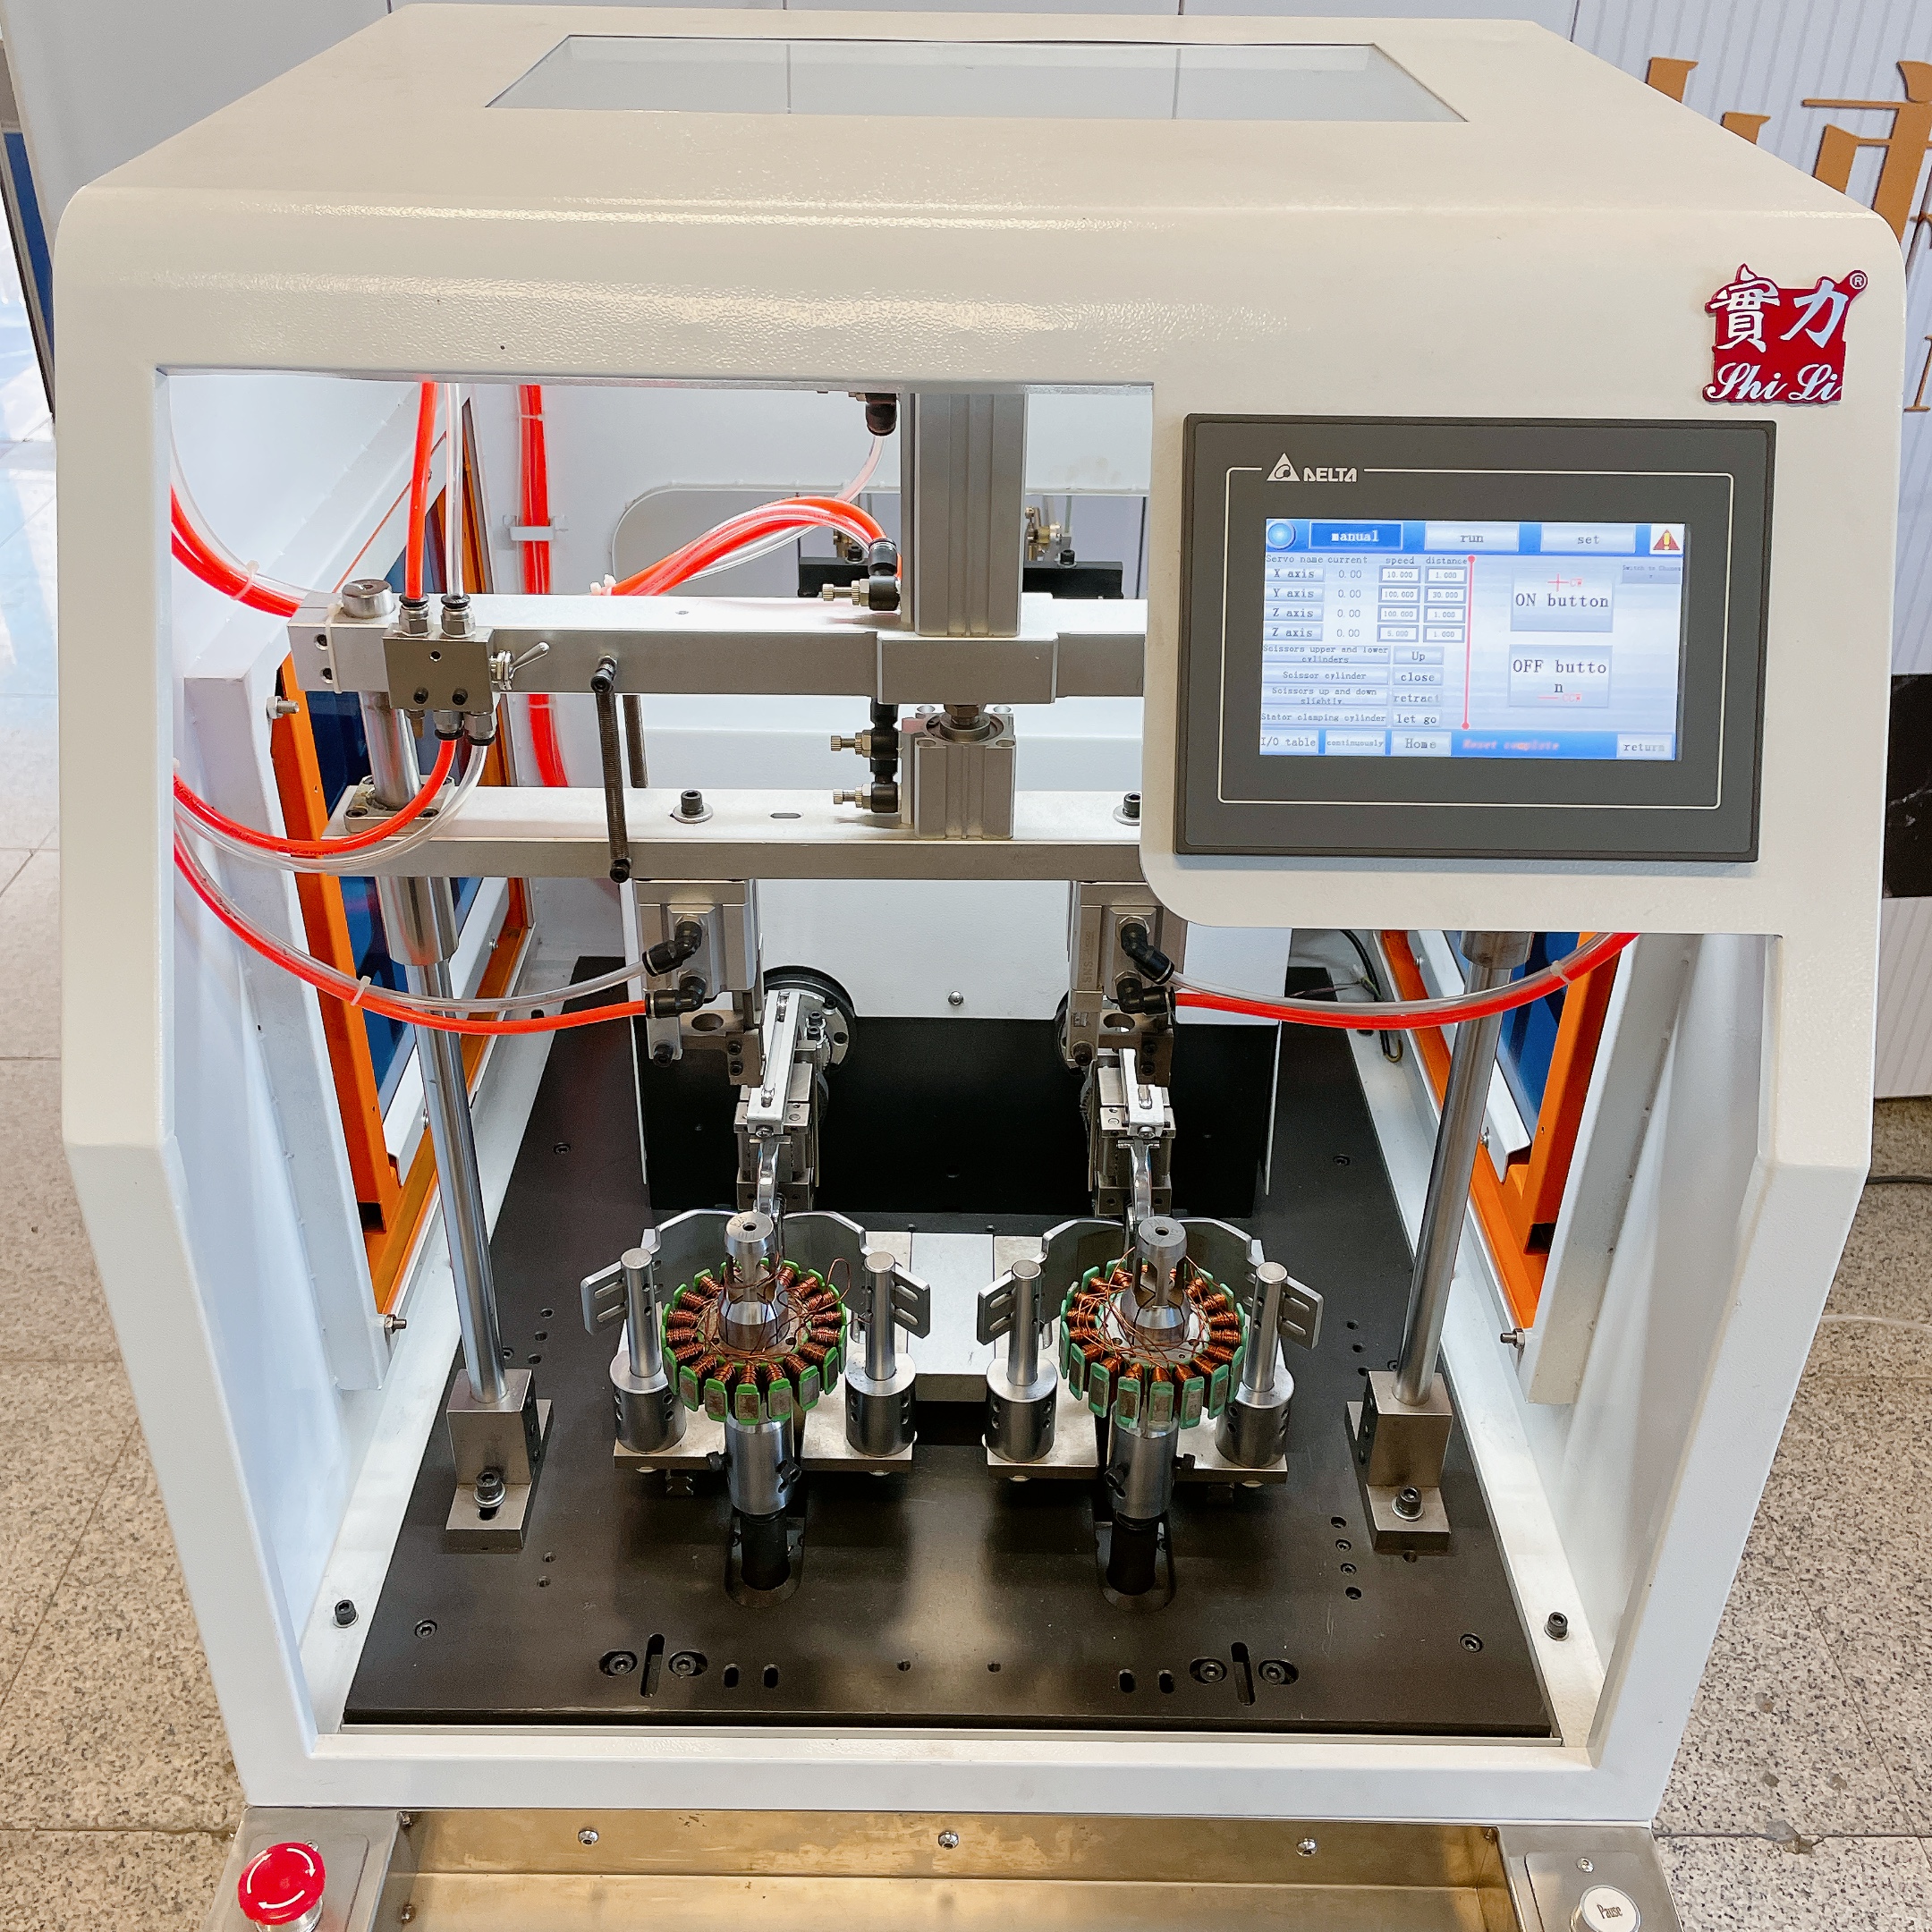
تتطلب بيئة التصنيع الحديثة الدقة والسرعة والموثوقية من كل قطعة معدات موجودة في خط الإنتاج. وتشكل آلة لف محركات التيار المستمر بدون فرشاة استثمارًا حيويًّا للشركات التي تُصنِّع هذه المحركات، ومع ذلك يواجه العديد من المشغلين تحديات تشغيلية كبيرة تؤخِّر الإنتاج وتُضعف جودة المخرجات. آلة تدوير المحرك ويُعد فهم هذه الاختناقات الشائعة أمرًا بالغ الأهمية للمصنِّعين الراغبين في تحسين أداء آلة لف محركات التيار المستمر بدون فرشاة والحفاظ على ميزتهم التنافسية في سوقٍ تزداد متطلباتها باستمرار. فتُعاني المنشآت في جميع أنحاء العالم من تأخيرات في الإنتاج وعدم اتساق في الجودة ومشاكل في موثوقية المعدات، وغالبًا ما تنشأ هذه المشكلات عن أسباب يمكن تجنُّبها، لكنها لا تظهر إلا بعد استثمارٍ كبيرٍ من الوقت والموارد.
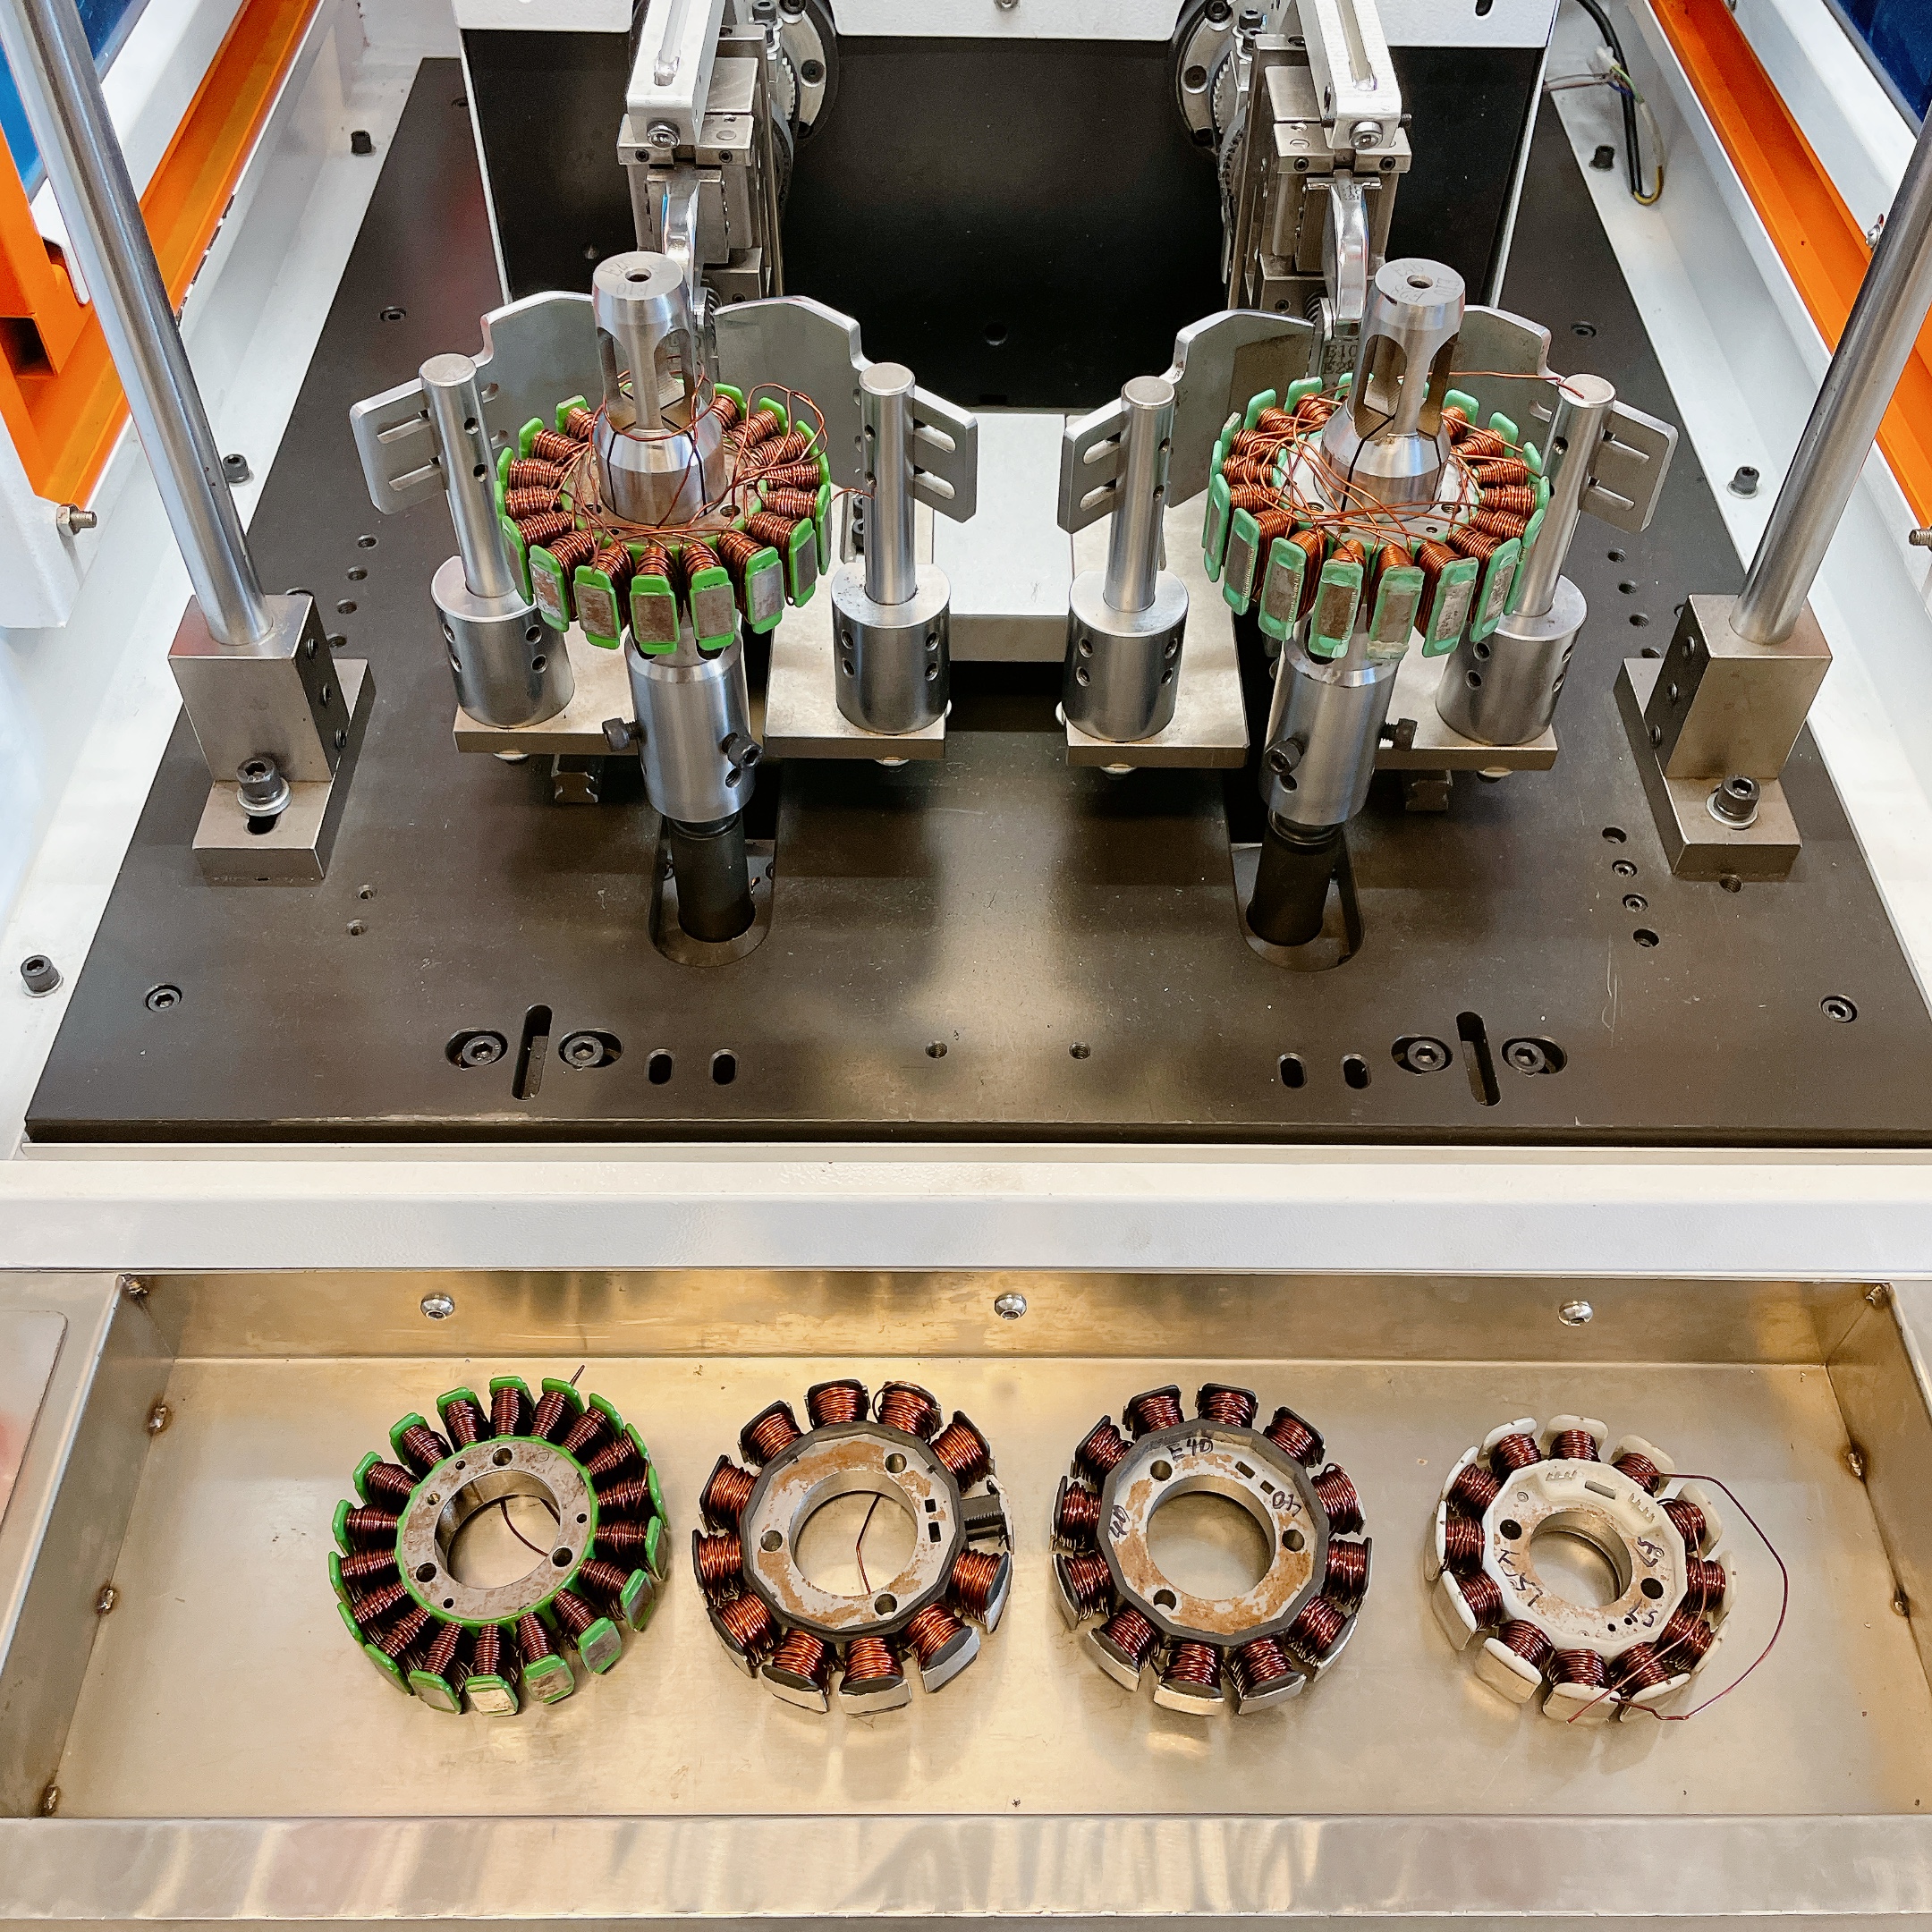
يتطلب تحديد الاختناقات في تشغيل جهاز لف محركات التيار المستمر بدون فرشاة (BLDC) وحلّها اتباع منهجٍ منهجيٍّ يجمع بين المعرفة التقنية والبصيرة التشغيلية. وعندما يعمل جهاز لف محركات التيار المستمر بدون فرشاة (BLDC) بشكل غير فعّال، فإن سلسلة الإنتاج بأكملها تتأثر بنتائج سلبية تمتد بعيدًا عن محطة اللف ذاتها. فتتباطأ عمليات التجميع اللاحقة، وتتأخر مواعيد التسليم، وتتدهور رضا العملاء بسرعة كبيرة. ويستعرض هذا المقال أكثر الاختناقات شيوعًا التي تؤثر على خطوط أجهزة لف محركات التيار المستمر بدون فرشاة (BLDC)، ويوضّح أسباب حدوث هذه المشكلات، ويقدّم إرشادات عملية للمصنّعين الذين يسعون إلى تحسين كفاءتهم التشغيلية وجودة منتجاتهم.
القيود الميكانيكية والتصميمية في عمليات أجهزة لف محركات التيار المستمر بدون فرشاة (BLDC)
فهم قيود الشد ومعالجة السلك
يجب أن تحافظ آلة لف محرك التيار المستمر بدون فرشاة على توتر السلك بدقة طوال عملية اللف، لكن هذا الشرط يُشكِّل أحد أكثر الاختناقات التشغيلية شيوعًا في المنشآت الحديثة. وتتفاوت مواد الأسلاك اختلافًا كبيرًا من حيث مقاومتها الشدّيّة، ومرونتها، وخصائص التعامل معها، وقد تواجه آلة لف محرك التيار المستمر بدون فرشاة صعوبات جسيمة عند معالجة مقاسات أو مواد مختلفة، حتى لو كانت مُعايرة الآلة مبنية على مواصفات سلك معينة. وتؤدي التقلبات في التوتر إلى لفات فضفاضة تفشل في الاختبارات الكهربائية، أو إلى انقطاع الأسلاك ما يتسبب في توقف الإنتاج، أو إلى لفات مشدودة بشكل مفرط مما يُلحق الضرر بعازل السلك أثناء عملية اللف نفسها. وغالبًا ما يكتشف المشغلون أن آلة لف محرك التيار المستمر بدون فرشاة لا تستطيع التحوُّل بسلاسة بين مواصفات المحركات المختلفة دون عمليات إعادة معايرة واستعراض تجريبية تستغرق وقتًا طويلاً.
تحديات الدقة والتناسق
يجب أن تنسق آلة لف محركات التيار المستمر بدون فرشاة بين عدة أنظمة ميكانيكية في وقتٍ واحد: آلية إدخال السلك، ودوران المغزل، ونظام التنقل، وأداة القطع. وعندما تعمل هذه المكونات دون تناسق — حتى لو كان الفارق بضعة ملي ثانية فقط — تصبح هندسة الملف غير منتظمة، ولا تفي بمعايير الأداء الكهربائي. ويستخدم العديد من المصنّعين معدات لف محركات التيار المستمر بدون فرشاة لا تحتوي على أنظمة تغذية راجعة ذكية قادرة على كشف انحراف التناسق وتصحيحه في الزمن الحقيقي. وهذا يجبر المشغلين على إجراء تعديلات يدوية متكررة وإنتاج لفات تجريبية موسَّعة، ما يؤدي إلى تأخيرات إنتاجية كبيرة. وتزداد هذه التحديات صعوبةً عندما تتطلب آلة لف محركات التيار المستمر بدون فرشاة إنتاج ملفات ذات عدد كبير جدًّا من الطبقات، وهي ملفات تحتاج إلى دقة هندسية استثنائية وكثافة لفٍّ متجانسة عبر هيكل الملف بأكمله.
مسائل معالجة المواد وجودة السلك المؤثرة في أداء آلة لف محركات التيار المستمر بدون فرشاة
تلوث السلك وتدهور سطحه
جودة السلك تحدد بشكل مباشر ما إذا كانت آلة لف محركات التيار المستمر بدون فرشاة قادرة على العمل بكفاءة، ومع ذلك فإن العديد من المنشآت تتلقى لفات سلك ملوثة على السطح أو مؤكسدة أو تحتوي على بقايا تصنيعية تعيق عملية اللف. وعند مرور السلك الملوث عبر آلة لف محركات التيار المستمر بدون فرشاة، فإنه يتراكم عليه الغبار والشوائب على الأسطح المتلامسة وبكرات التوجيه وآليات التوتر، ما يؤدي تدريجيًّا إلى تدهور الأداء حتى تتطلب المعدات تنظيفًا وصيانة. ويؤدي هذا التلوث إلى خفض معامل الاحتكاك بين السلك والأسطح التوجيهية، مما يسبب اضطرابات في التوتر وانزلاقات تُضعف دقة عملية اللف. ولذلك يجب على العاملين اكتشاف أسلاك التخزين الملوثة قبل إدخالها خط الإنتاج، وفحص آلة لف محركات التيار المستمر بدون فرشاة بانتظام لاكتشاف أي تراكم للشوائب، وتطبيق بروتوكولات صارمة لإعداد السلك لمنع فشل الجودة والانقطاعات غير المخطط لها.
عدم انتظام طبقة العزل وانعدام التوافق
يجب أن تبقى طبقة السلك المطلي بالمينا، التي يُطبِّقها موردو الأسلاك، سليمة ومتسقة على امتداد طوله بالكامل لكي تعمل آلة لف محركات التيار المستمر بدون فرشاة (BLDC) بكفاءةٍ قصوى. وعندما تتغير سماكة العزل أو تحتوي على شقوق دقيقة أو تفتقر إلى الالتصاق الجيد بالنحاس الموصل، فإن آلة لف محركات التيار المستمر بدون فرشاة (BLDC) تواجه احتكاكًا متزايدًا وانقطاعًا في السلك أثناء العمليات عالية السرعة. وبعض موردي الأسلاك يستخدمون أنظمة عزل تتبين عدم توافقها مع معدات اللف الآلي، لا سيما عند تشغيل آلة لف محركات التيار المستمر بدون فرشاة (BLDC) بسرعات عالية جدًّا أو عند استخدام إعدادات شدٍّ قوية. كما تؤثر الخصائص الحرارية لمختلف مواد العزل في سلوك السلك أثناء عملية اللف والعمليات اللاحقة للتجفيف، ما يتطلب تعديلات محددة حسب نوع المادة في معايير آلة لف محركات التيار المستمر بدون فرشاة (BLDC)، وهي تعديلات يغفل عنها كثير من المشغلين حتى تظهر مشكلات في الجودة.
معوقات دمج سير العمل والتخطيط الإنتاجي في خطوط آلات لف محركات التيار المستمر بدون فرشاة (BLDC)
أوقات الإعداد وتعقيد التبديل
يستغرق تحويل آلة لف محركات التيار المستمر ذي التحكم الإلكتروني (BLDC) من مواصفات محرك إلى أخرى وقتاً أطول بكثير مما يتوقعه العديد من المصنّعين في البداية. فكل تصميم جديد للمحرك يتطلب ضبطَ عددٍ من المعايير: عيار السلك، وهندسة الملف، وعدد الطبقات، وسرعة اللف، وإعدادات الشد، وموضع القاطع، وكلُّ هذه المعايير يجب التحقق منها عبر لفات تجريبية قبل استئناف الإنتاج الكامل. وقد تستغرق آلة لف محركات التيار المستمر ذي التحكم الإلكتروني (BLDC) التي تعتمد على أنظمة ضبط يدوية ما بين ثلاثين دقيقةً وساعتين لإتمام عملية التحويل بالكامل، بينما تتطلب حتى المعدات شبه الآلية وقت إعدادٍ كبيراً. ويؤدي إهمال مخططي الإنتاج لهذه المتطلبات الخاصة بعمليات التحويل إلى ظهور اختناقات في الجداول الزمنية، حيث تبقى آلة لف محركات التيار المستمر ذي التحكم الإلكتروني (BLDC) غير نشطة بين المهام، تنتظر إنجاز ضبط المعايير بدقة والتحقق منها. أما الأثر التراكمي لعمليات التحويل المتكررة فقد يقلل الوقت الفعلي المنتج لللف بنسبة تصل إلى ٣٠٪ أو أكثر، ما يحدّ بشكلٍ حادٍ من كفاءة المعدات الكلية.
قيود دمج واختبار مراقبة الجودة
يجب أن تتضمّن خطوط آلات لف المحركات ذات التيار المستمر بدون فرشاة الحديثة التحقق من الجودة عند نقاط متعددة، ومع ذلك فإن العديد من المرافق تنفّذ إجراءات الاختبار التي تُحدث اختناقات في الإنتاج بدلًا من منع فشل الجودة. وعندما تُكمل آلة لف محركات التيار المستمر بدون فرشاة لفّةً ما، فإن هذه اللفّة عادةً ما تتطلّب اختبارًا كهربائيًّا، والتحقق من الأبعاد، والفحص البصري قبل أن تنتقل إلى العمليات اللاحقة. وإذا أُجريت هذه الاختبارات بشكل تسلسلي بدلًا من التوازي، فإنها تُكوّن طوابير تمنع آلة لف محركات التيار المستمر بدون فرشاة من العمل باستمرار. وبإضافةٍ إلى ذلك، عندما تكشف الاختبارات عن عيوب، تصبح إمكانية التعقّب أمرًا بالغ الأهمية: إذ يجب على العاملين تحديد الدورات المحددة التي نفّذتها آلة لف محركات التيار المستمر بدون فرشاة والتي أنتجت اللفّات المعيبة، ثم التحقيق في السبب الجذري واتخاذ إجراءات تصحيحية دون تعطيل جدول الإنتاج. وقد تؤدي أنظمة الجودة المصمّمة بشكل رديء إلى إجبار آلة لف محركات التيار المستمر بدون فرشاة على العمل بسرعة منخفضة ببساطة لتوفير وقت كافٍ لأنشطة الاختبار المتوازية.
الأسئلة الشائعة
ما السبب وراء انقطاع السلك أثناء تشغيل آلة لف محركات التيار المستمر بدون فرشاة؟
ينجم انقطاع السلك عادةً عن ضعف التحكم في الشد، أو تلوث أسطح التوجيه، أو عدم توافق مواصفات مادة السلك مع آلة لف محرك BLDC التكوين. فعندما يتجاوز الشد حدود مقاومة السلك للشد، أو عندما تتراكم الأتربة على بكرات التوجيه، يتعرّض السلك لتجمع الإجهادات ما يؤدي إلى فشله المفاجئ. علاوةً على ذلك، فإن تشغيل آلة لف محركات التيار المستمر بدون فرشاة بسرعات تفوق القدرات التصميمية المخصصة لقطر سلك معين يُحدث ظروفاً لا يستطيع فيها السلك الحفاظ على هندسة مساره بشكلٍ ثابت، مما يؤدي إلى انقطاعه خلال دورات اللف عالية السرعة. ويؤدي تطبيق صيانة وقائية مناسبة، والتحقق من جودة السلك قبل الإنتاج، ومعايرة إعدادات الشد في آلة لف محركات التيار المستمر بدون فرشاة لكل مواصفات سلك محددة إلى خفض عدد حالات الانقطاع بشكلٍ كبير.
كيف يمكن للمصنّعين تقليل زمن التحويل على آلات لف محركات التيار المستمر بدون فرشاة؟
يَتطلّب تقليل وقت التحويل مزيجًا من ترقية المعدات والانضباط التشغيلي. وتوفّر طرازات آلات لف محركات التيار المستمر بدون فرشاة الحديثة مكونات قابلة للتغيير السريع وذاكرة لتخزين مواصفات المحركات المحددة، ما يسمح باسترجاع سريع لجميع إعدادات المعاملات دون الحاجة إلى إعادة معايرة يدوية. وينبغي أن تقوم الشركات المصنِّعة بتوثيق إجراءات الإعداد الدقيقة لكل نوع من المحركات، وأن تدرّب العاملين تدريبًا شاملًا على منهجية التحويل المنظمة، وأن تستثمر في أدوات قياسية تقلل متطلبات التعديل إلى أدنى حدٍّ ممكن. كما أن تجميع مواصفات المحركات المتشابهة معًا في جداول الإنتاج يقلل أيضًا من تكرار وتَعقُّد تغيير المعاملات، ما يسمح لآلة لف محركات التيار المستمر بدون فرشاة بالعمل لفترات أطول بين عمليات إعادة التهيئة الرئيسية. وبعض الشركات المصنِّعة توظّف فنيّي إعداد متخصصين يقومون بإعداد آلة لف محركات التيار المستمر بدون فرشاة بينما يواصل عمال الإنتاج تشغيل المهمة الجارية، مما يلغي أوقات التوقف أثناء عمليات الانتقال.
ما الدور الذي تؤديه الصيانة الوقائية في أداء آلة لف محركات التيار المستمر ذات التحكم الإلكتروني؟
يؤثر الصيانة الوقائية تأثيرًا مباشرًا على مدى فعالية آلة لف محركات التيار المستمر بدون فرشاة في تجنب الاختناقات التشغيلية المذكورة في هذه المقالة. ويُزيل التنظيف المنتظم بقايا الأسلاك والملوثات من أسطح التوجيه، مما يحافظ على اتساق الاحتكاك ودقة الشد. وتُحدد الفحوصات المنهجية أنماط التآكل قبل فشل المكونات، ما يسمح باستبدالها ضمن فترات التوقف المجدولة بدلًا من إجراء إصلاحات طارئة تتسبب في توقف الإنتاج. وتضمن التزييت السليم للأنظمة الميكانيكية تشغيلًا سلسًا وتقلل من التقلبات الناتجة عن الاحتكاك والتي تُضعف جودة اللف. وبذلك تعمل آلة لف محركات التيار المستمر بدون فرشاة التي تخضع لصيانة جيدة بشكل أكثر موثوقية، وتتطلب توقفات غير مخططة أقل لإجراء التعديلات، وتُنتج خرجًا أكثر اتساقًا، وتزيد من عمر الخدمة بشكل ملحوظ. وينبغي للمصنّعين وضع جداول صيانة وقائية شاملة مخصصة لنوع آلة لف محركات التيار المستمر بدون فرشاة المستخدمة ولمواصفات الأسلاك، مع دمج توصيات مورِّد المعدات مع الرؤى المستمدة من تجاربهم التشغيلية الخاصة.