 EN


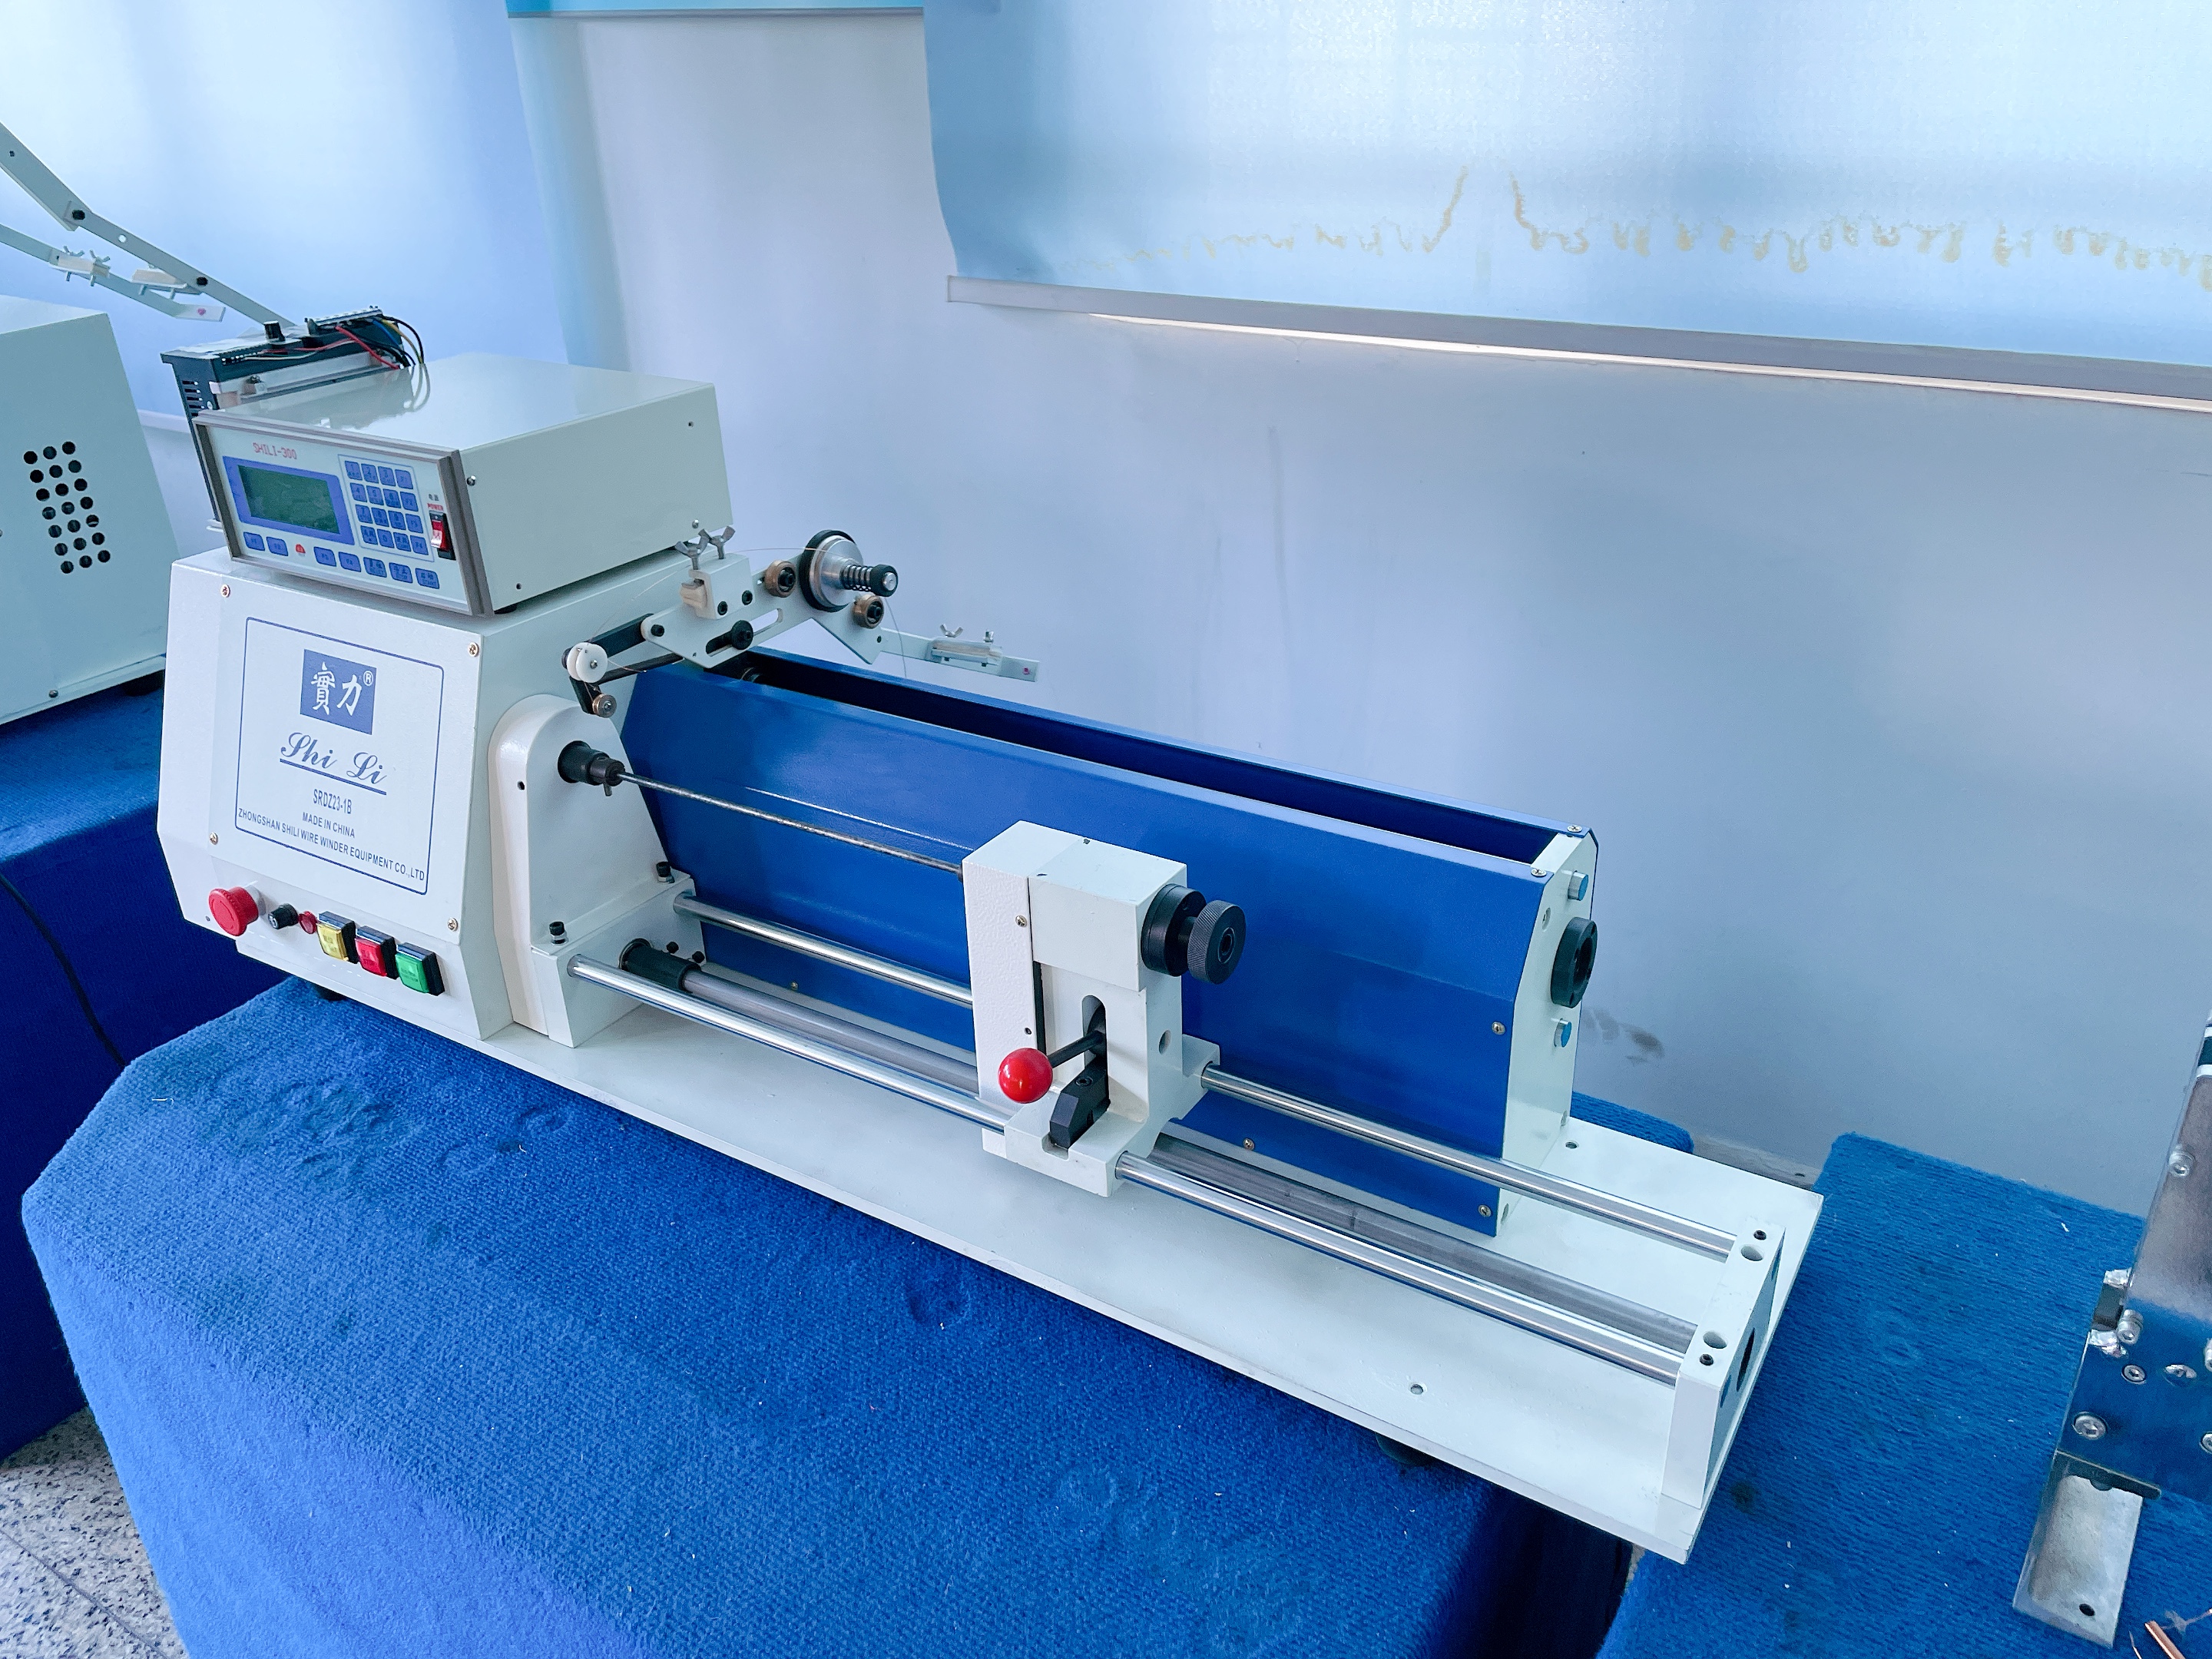
स्पूलची ज्यामिती ही ऑप्टिमाइझ करण्यासाठी एक अत्यंत महत्त्वाची डिझाइन पॅरामीटर आहे. मासे पकडण्याची दोरी वायंडिंग मशीन मासे पकडण्याच्या दोरीच्या उत्पादन प्रक्रियेत स्पूलची मापाची वैशिष्ट्ये थेट वाइंडिंगच्या गुणवत्तेवर, दोरीच्या वितरणाच्या अचूकतेवर आणि उत्पादन कार्यक्षमतेवर परिणाम टाकतात. स्पूलच्या डिझाइन आणि मासे पकडण्याच्या दोरीच्या वाइंडिंग मशिनच्या क्षमतेमधील संबंध समजून घेणे यामुळे उत्पादकांना स्थिर दोरीचा ताण, योग्य पदर निर्मिती आणि गुणवत्तेच्या कठोर मानकांना धरून राहणारे आदर्श भरलेले नमुने मिळविणे शक्य होते, जे स्पर्धात्मक मासे पकडण्याच्या दोरीच्या बाजारात आवश्यक आहे.
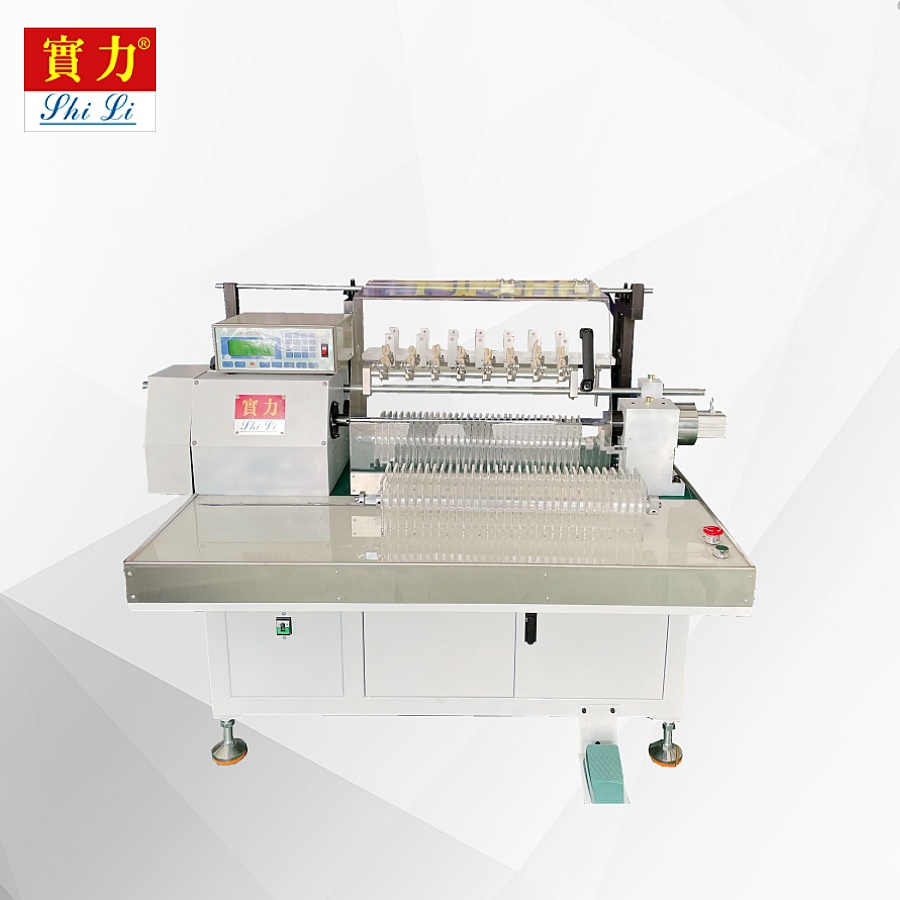
योग्य स्पूल ज्यामितीची निवड करताना धाग्याच्या व्यासातील फरक, लक्ष्यित क्षमता आवश्यकता आणि उत्पादनात वापरल्या जाणाऱ्या विशिष्ट मासे पकडण्याच्या धाग्याच्या वाइंडिंग मशिनची रचना या अनेक घटकांचा सावधपणे विचार करणे आवश्यक आहे. आधुनिक उत्पादन प्रक्रियेमध्ये वाइंडिंग पॅरामीटर्सवर अचूक नियंत्रण आवश्यक असते; म्हणूनच विविध प्रकारच्या आणि वजनाच्या धाग्यांसाठी सातत्यपूर्ण उत्पादन गुणवत्ता राखण्यासाठी स्पूल ज्यामितीचे अनुकूलन करणे अत्यावश्यक आहे. ही ज्यामितीय सुसंगतता मासे पकडण्याच्या धाग्याच्या वाइंडिंग क्रियाक्रमांना कमाल कार्यक्षमता प्राप्त करण्यास आणि प्रीमियम मासे पकडण्याच्या धाग्याची व्याख्या करणाऱ्या यांत्रिक गुणधर्मांची आणि कार्यक्षमतेची वैशिष्ट्ये राखण्यास मदत करते. उत्पादने .
इष्टतम स्पूल डिझाइनसाठी मुख्य मापन पॅरामीटर्स
व्यास तपशील आणि त्यांचा प्रभाव
मासे पकडण्याच्या दोरीच्या वाइंडिंग मशिनांमध्ये वापरल्या जाणाऱ्या स्पूल्सचा मुख्य व्यास सामान्यतः १५ मिमी ते ३५ मिमी असतो, जो लक्ष्यित दोरी क्षमता आणि इच्छित मासे पकडण्याच्या उपयोगांवर अवलंबून असतो. लहान मुख्य व्यास हे कमी स्मृती प्रभाव असलेल्या हलक्या मोनोफिलामेंट दोरींसाठी प्रभावीपणे कार्य करतात, तर मोठे मुख्य व्यास हे मोठ्या पाठिंब्याच्या क्षमतेची आवश्यकता असलेल्या भारी ब्रेडेड दोरींना चांगला रचनात्मक समर्थन प्रदान करतात. मासे पकडण्याच्या दोरीच्या वाइंडिंग मशिनामध्ये ह्या व्यासातील फरकांना समायोज्य चक सिस्टमद्वारे सामावून घ्यावे लागतात, जे वाइंडिंग प्रक्रियेदरम्यान स्थिर केंद्रीकरण राखतात.
फ्लॅंज व्यास हा एक इतर महत्त्वाचा मापदंड आहे, जो वाइंडिंग कामगिरी आणि लाइन संरक्षणावर साक्षात् प्रभाव टाकतो. मानक रचनांमध्ये ५० मिमी ते १२० मिमी दरम्यान फ्लॅंज व्यास वापरला जातो; योग्य आकार यावर अवलंबून असतो की मासे पकडण्याच्या दोरीची वाइंडिंग करणारी यंत्रणा कशी कार्य करते आणि किती दोरी क्षमता आवश्यक आहे. मोठ्या फ्लॅंज व्यासामुळे जास्त प्रमाणात दोरी साठवता येते, परंतु वाढलेल्या स्पूल रुंदीवर समान वितरण राखण्यासाठी जास्त शक्तिशाली ट्रॅव्हर्स प्रणालीची आवश्यकता असते.
लांबी आणि क्षमतेचे संबंध
स्पूलची लांबी ही उपलब्ध वाइंडिंग क्षेत्रफळ ठरवते आणि थेट मासे पकडण्याच्या दोरीची वाइंडिंग करणाऱ्या यंत्रणेच्या ट्रॅव्हर्स प्रोग्रामिंगच्या आवश्यकतांवर परिणाम करते. सामान्य स्पूल लांबी २० मिमी (संक्षिप्त स्पिनिंग रील्ससाठी) ते ८० मिमी (मोठ्या क्षमतेच्या मासे पकडण्याच्या उपयोगांसाठी) पर्यंत असते. लांबी-ते-व्यास गुणोत्तर हे वाइंडिंगच्या स्थिरतेवर परिणाम करते; बहुतेक मासे पकडण्याच्या दोरीच्या प्रकारांसाठी, मानक मासे पकडण्याच्या दोरीच्या वाइंडिंग यंत्रणा रचनांवर प्रक्रिया करताना योग्य गुणोत्तर सामान्यतः १.५:१ ते ३:१ या श्रेणीत असते.
क्षमता गणना करताना लाइन संकुचन घटक आणि विशिष्ट मासे पकडण्याच्या दोरी वाइंडिंग मशीनच्या तनाव नियंत्रण क्षमता यांचा विचार करावा लागतो. मोनोफिलामेंट दोरी वाइंडिंगच्या सामान्य तनावाखाली सुमारे १५-२०% जितकी संकुचित होते, तर ब्रेडेड दोरी कमी संकुचित होते पण अनियमितता टाळण्यासाठी थर नियंत्रण अधिक अचूक असणे आवश्यक असते. या वैशिष्ट्यांमुळे स्पूलच्या ज्यामितीची निवड होते आणि लक्ष्यित क्षमता प्राप्त करण्यासाठी मासे पकडण्याच्या दोरी वाइंडिंग मशीनच्या प्रोग्रामिंग पॅरामीटर्सवर परिणाम होतो.
स्पूल डिझाइनद्वारे वाइंडिंग पॅटर्नचे अनुकूलन
ट्रॅव्हर्स दराची संगतता
स्पूलच्या ज्यामिती आणि ट्रॅव्हर्स दर यांच्यातील संबंध वाइंडिंग पॅटर्नच्या गुणवत्तेचा निर्णय घेतो मासे पकडण्याची दोरी वायंडिंग मशीन कार्यक्रम. ऑप्टिमल ट्रॅव्हर्स दर काढण्यासाठी स्पूलची लांबी आणि इच्छित ओव्हरलॅप फॅक्टर हे महत्त्वाचे असतात, जो मासेमारीच्या धाग्याच्या वापरासाठी सामान्यतः ०.८५ ते ०.९५ दरम्यान असतो. लहान स्पूल्ससाठी योग्य पदर निर्मिती राखण्यासाठी जास्त वेगाने ट्रॅव्हर्स करणे आवश्यक असते, तर मोठ्या स्पूल्ससाठी कमी वेगाने, अधिक नियंत्रित ट्रॅव्हर्स हालचाली करता येतात, ज्यामुळे वाइंडिंगची अचूकता वाढते.
विशिष्ट मासेमारीच्या धाग्याच्या वाइंडिंग मशिनच्या रचनेसाठी स्पूलच्या ज्यामितीचे ऑप्टिमायझेशन करताना क्रॉस-ओव्हर कोनाची गणना महत्त्वाची ठरते. लगतच्या धाग्याच्या पदरांमध्ये तयार होणारा कोन हा क्षमता वापर आणि धागा काढण्याच्या कार्यक्षमतेवर परिणाम टाकतो; योग्य कोन सामान्यतः १५ ते २५ अंशांदरम्यान ठेवला जातो. फ्लॅंजच्या तिरपेपणात आणि कोरच्या व्यासातील संबंधातील बदलांमुळे स्पूलच्या ज्यामितीतील संशोधनांनी हे कोन प्रभावित केले जाऊ शकतात.
पदर निर्मिती नियंत्रण
योग्य परत निर्माणासाठी स्पूलची ज्यामिती आवश्यक असते, जी अनेक वाइंडिंग चक्रांदरम्यान सुसंगत रेषा ठेवण्यास समर्थन देते. मासे पकडण्याच्या दोरीच्या वाइंडिंग मशिनने स्थिर टांगण राखावे आणि जेव्हा परती जमा होतात तेव्हा प्रभावी व्यासात होणाऱ्या बदलांना सामोरे जावे. १-३ अंशांच्या हलक्या शंकू कोनाचे स्पूल वापरल्यास परतीची स्थिरता वाढवता येते, कारण त्यामुळे नैसर्गिक संपीडन निर्माण होते जे नंतरच्या वाइंडिंग क्रियांदरम्यान दोरीच्या हालचालींना रोखते.
स्पूलच्या ज्यामितीतील शेवटच्या कॅपचे डिझाइन परतीच्या समाप्तीवर महत्त्वाचा प्रभाव टाकते आणि उच्च-वेगाच्या वाइंडिंग क्रियांदरम्यान दोरीच्या ओव्हरफ्लो टाळते. आधुनिक मासे पकडण्याच्या दोरीच्या वाइंडिंग मशिन प्रणालींना त्या स्पूल डिझाइनचा फायदा होतो ज्यात घटत्या शेवटच्या कॅप प्रोफाइल्सचा समावेश असतो, जे ट्रॅव्हर्स यंत्रणेत दिशा बदलांदरम्यान ताणाच्या केंद्रांचे कमीतकमीकरण करणाऱ्या सुरळीत रूपांतर क्षेत्रांची प्रदान करतात.
साहित्याची अनुकूलता आणि पृष्ठभाग उपचारांचा विचार
पृष्ठभाग पूर्णतेची आवश्यकता
पृष्ठभागाची समाप्तीची गुणवत्ता जुळवणी यंत्राच्या कामगिरीवर आणि जुळवणी प्रक्रियेदरम्यान मासे पकडण्याच्या दोरीच्या गुणवत्तेवर सरासरी प्रभाव टाकते. इष्टतम पृष्ठभागाची खराबी सामान्यतः ०.४ ते ०.८ मायक्रोमीटर आरए या श्रेणीत असते, जी दोरीच्या सरकण्यापासून रोखण्यासाठी पुरेशी पकड प्रदान करते, तर ती दोरीच्या सूक्ष्म पृष्ठभागाला नुकसान पोहोचवू शकेल अशी घासणी कमी करते. अधिक सुरळीत पृष्ठभाग मोनोफिलामेंट दोरीसाठी चांगला काम करतो, तर थोडा जास्त खराब पृष्ठभाग सरकणाऱ्या विणलेल्या दोरीसाठी चांगले नियंत्रण प्रदान करतो.
पृष्ठभागावरील उपचारांच्या पर्यायांमध्ये अॅल्युमिनियम रील्ससाठी अॅनोडायझिंग आणि मासे पकडण्याच्या दोरीच्या जुळवणी यंत्रांमध्ये वापरल्या जाणाऱ्या स्टील घटकांसाठी विशिष्ट लेपन यांचा समावेश होतो. हे उपचार आकारमानाची अचूकता राखून जंग रोधकता आणि सुधारित पृष्ठभागाच्या गुणधर्मांची खात्री करावी लागते. पृष्ठभागावरील उपचारांची निवड जुळवणीच्या प्रारंभिक कामगिरीवर आणि उत्पादनाच्या वातावरणात पुन्हा पुन्हा वापरल्या जाणाऱ्या रील्सच्या दीर्घकालीन टिकाऊपणावर परिणाम करते.
उष्णतेचे प्रसार व्यवस्थापन
स्पूल साहित्याचे थर्मल विस्तार गुणांकांना मासे पकडण्याच्या दोरीच्या वायंडिंग मशीनच्या कार्यात सामान्यपणे वापरल्या जाणाऱ्या ऑपरेटिंग तापमानाच्या श्रेणीशी जुळवून घ्यावे लागतात. अॅल्युमिनियम स्पूल्सचे विस्तार अंदाजे २३ मायक्रोमीटर प्रति मीटर प्रति डिग्री सेल्सियस इतके असते, तर स्टील स्पूल्सचे विस्तार अंदाजे १२ मायक्रोमीटर प्रति मीटर प्रति डिग्री सेल्सियस इतके असते. हे विस्तार गुणधर्म लांब वायंडिंग रन्स दरम्यान आकाराच्या स्थिरतेवर परिणाम करतात आणि मासे पकडण्याच्या दोरीच्या वायंडिंग मशीनच्या कॅलिब्रेशन आवश्यकतांवर प्रभाव टाकतात.
उष्णतेसंवेदनशील मासे पकडण्याच्या दोरीच्या साहित्यांची प्रक्रिया करताना किंवा मासे पकडण्याच्या दोरीच्या वायंडिंग मशीन प्रणालींचा उच्च उत्पादन वेगावर वापर करताना तापमान नियंत्रण विशेषत: महत्त्वाचे ठरते. स्पूलची ज्यामिती वायंडिंग प्रक्रियेदरम्यान वायंडिंगची अचूकता कमी करू नये किंवा दोरीवर अत्यधिक ताण निर्माण करू नये, यासाठी थर्मल विस्ताराला सामावून घेण्यासाठी रचलेली असावी. कमी थर्मल विस्तार गुणांक असलेल्या साहित्यांमुळे परिशुद्ध वायंडिंग अर्जांसाठी अधिक स्थिर प्लॅटफॉर्म प्रदान केले जातात.
गुणवत्ता नियंत्रण आणि मापन मानके
आकारमानाच्या सहनशीलता व्यवस्थापनाची पद्धत
मासे पकडण्याच्या दोरीच्या वायंडिंग मशिनांच्या वापरासाठी स्पूलच्या ज्यामितीय घटकांच्या उत्पादन सहनशीलता सामान्यतः महत्त्वाच्या मापांसाठी ±०.०५ मिमी अचूकता आवश्यक असते. कडक सहनशीलता अनेक स्पूल्सवर सातत्यपूर्ण कामगिरी सुनिश्चित करतात आणि वायंडिंगच्या गुणवत्तेवर किंवा मासे पकडण्याच्या दोरीच्या वायंडिंग मशिनाच्या कॅलिब्रेशनवर परिणाम करू शकणाऱ्या विचलनांचे टाळणे हे सुनिश्चित करतात. कडक सहनशीलता नियंत्रणाच्या गरजा असलेल्या मुख्य मापांमध्ये कोर व्यास, फ्लँजची समांतरता आणि संपूर्ण लांबीची मापे यांचा समावेश होतो.
मासे पकडण्याच्या दोरीच्या वायंडिंग मशिन प्रणालींमध्ये स्पूल्सच्या उत्पादनात प्रवेश करण्यापूर्वी सर्व महत्त्वाच्या मापांची तपासणी करण्यासाठी मापन प्रोटोकॉल्स वापरावे. समन्वयित मापन यंत्रे (सीएमएम) जटिल ज्यामितीय संबंधांची तपासणी करण्यासाठी आवश्यक अचूकता प्रदान करतात, तर सोपी गेजेस नियमित आकारमान तपासणी हाताळू शकतात. नियमित तपासणी सुनिश्चित करते की स्पूलची ज्यामिती उत्पादन जीवनचक्रादरम्यान स्वीकार्य मर्यादांमध्ये राहते.
कामगिरीच्या वैधतेच्या पद्धती
तपासणीच्या प्रक्रियेमुळे खात्री पटते की स्पूलची ज्यामिती विशिष्ट मासे पकडण्याच्या दोरीच्या वाइंडिंग मशिनाच्या रचना आणि दोरीच्या प्रकारांसह प्रभावीपणे कार्य करते. तपासणीच्या पद्धतींमध्ये सामान्यतः क्षमता तपासणी, वाइंडिंग पॅटर्नचे विश्लेषण आणि संपूर्ण वाइंडिंग चक्रांदरम्यान दोरीचा ताण यांचा समावेश असतो. ह्या तपासण्या पूर्ण उत्पादन अंमलबजावणीपूर्वी संभाव्य समस्या ओळखण्यास मदत करतात आणि मासे पकडण्याच्या दोरीच्या वाइंडिंग मशिनाच्या पॅरामीटर्सचे ऑप्टिमायझेशन करण्यासाठी डेटा प्रदान करतात.
दीर्घकालीन कामगिरीचे निरीक्षण मासे पकडण्याच्या दोरीच्या वाइंडिंग मशिनाच्या कामगिरीत सामान्यतः वापरल्या जाणाऱ्या पुनरावृत्तीय वापराच्या परिस्थितींमध्ये स्पूलच्या ज्यामितीच्या स्थिरतेचे निरीक्षण करते. मापांच्या बदलाचे विश्लेषण दुरुस्तीच्या आवश्यकता अंदाजित करण्यास मदत करते आणि वास्तविक उत्पादनाच्या अनुभवावर आधारित ज्यामितीच्या ऑप्टिमायझेशनच्या संधी ओळखते. हा डेटा सतत सुधारणा करण्याच्या प्रयत्नांना समर्थन देतो आणि मासे पकडण्याच्या दोरीच्या उत्पादन प्रक्रियेत सुसंगत गुणवत्ता सुनिश्चित करतो.
सामान्य प्रश्न
वाइंडिंग मशिनाच्या वापरासाठी विविध मासे पकडण्याच्या दोरीच्या प्रकारांसाठी कोणता मुख्य व्यास सर्वोत्तम कार्य करतो?
मोनोफिलामेंट मासे पकड़ण्याच्या दोरींची कोर व्यास १५ मिमी ते २५ मिमी दरम्यान असल्यास सामान्यत: उत्तम कामगिरी होते, ज्यामुळे मेमरी प्रभाव कमी होतात, तर ब्रेडेड दोरींना ३५ मिमी पर्यंत मोठ्या कोर व्यासांची परवानगी असते. मासे पकड़ण्याच्या दोरीच्या वाइंडिंग मशिनची टेन्शन नियंत्रण प्रणाली वाइंडिंग प्रक्रियेदरम्यान योग्य दोरी गुणधर्म राखण्यासाठी त्यानुसार समायोजित करणे आवश्यक आहे.
मासे पकड़ण्याच्या दोरीच्या उत्पादनामध्ये स्पूलची लांबी वाइंडिंगच्या गुणवत्तेवर कसा परिणाम करते?
स्पूलची लांबी थेट मासे पकड़ण्याच्या दोरीच्या वाइंडिंग मशिनच्या ट्रॅव्हर्स दराच्या आवश्यकतांना प्रभावित करते आणि स्तर निर्मितीच्या गुणवत्तेवर परिणाम करते. आधुनिक वाइंडिंग उपकरणांवर प्रक्रिया केल्या जाणाऱ्या बर्याच मासे पकड़ण्याच्या दोरींच्या अनुप्रयोगांसाठी १.५:१ ते ३:१ या लांबी-व्यास गुणोत्तरांचा वापर करणे क्षमता आणि वाइंडिंग स्थिरता यांच्या उत्तम संतुलनासाठी आवश्यक आहे.
उत्तम मासे पकड़ण्याच्या दोरीच्या वाइंडिंग कामगिरीसाठी कोणत्या पृष्ठभागाच्या समाप्तीच्या तांत्रिक वैशिष्ट्यांची आवश्यकता असते?
0.4 ते 0.8 मायक्रोमीटर Ra दरम्यानच्या सतहीच्या रफनेस मूल्यांमुळे मासे पकडण्याच्या दोरीच्या वायंडिंग मशिन ऑपरेशन्सदरम्यान ओळीच्या डॅमेजशिवाय ऑप्टिमल ग्रिप प्रदान केला जातो. विशिष्ट सतहीचा परिपूर्ण फिनिश दोरीच्या प्रकाराशी जुळवून घ्यावा, ज्यामध्ये मोनोफिलामेंटसाठी ग्लॅट सतही आणि ब्रेडेड मासे पकडण्याच्या दोरीसाठी थोडी रफ सतही वापरल्या जातात.
स्पूल साहित्याच्या थर्मल एक्सपॅन्शन गुणधर्मांचा वायंडिंग अचूकतेवर काय परिणाम होतो?
स्पूल साहित्यांमधील थर्मल एक्सपॅन्शनातील फरक लांब वायंडिंग मशिन ऑपरेशन्सदरम्यान आयामिक स्थिरतेवर परिणाम करू शकतात. स्टील स्पूल्स 12 मायक्रोमीटर प्रति मीटर प्रति डिग्री एक्सपॅन्शनसह अल्युमिनियमच्या तुलनेत 23 मायक्रोमीटरच्या तुलनेत चांगली आयामिक स्थिरता प्रदान करतात, ज्यामुळे अचूक अर्जांसाठी साहित्य निवड महत्त्वाची ठरते.
अनुक्रमणिका
- इष्टतम स्पूल डिझाइनसाठी मुख्य मापन पॅरामीटर्स
- स्पूल डिझाइनद्वारे वाइंडिंग पॅटर्नचे अनुकूलन
- साहित्याची अनुकूलता आणि पृष्ठभाग उपचारांचा विचार
- गुणवत्ता नियंत्रण आणि मापन मानके
-
सामान्य प्रश्न
- वाइंडिंग मशिनाच्या वापरासाठी विविध मासे पकडण्याच्या दोरीच्या प्रकारांसाठी कोणता मुख्य व्यास सर्वोत्तम कार्य करतो?
- मासे पकड़ण्याच्या दोरीच्या उत्पादनामध्ये स्पूलची लांबी वाइंडिंगच्या गुणवत्तेवर कसा परिणाम करते?
- उत्तम मासे पकड़ण्याच्या दोरीच्या वाइंडिंग कामगिरीसाठी कोणत्या पृष्ठभागाच्या समाप्तीच्या तांत्रिक वैशिष्ट्यांची आवश्यकता असते?
- स्पूल साहित्याच्या थर्मल एक्सपॅन्शन गुणधर्मांचा वायंडिंग अचूकतेवर काय परिणाम होतो?