 EN


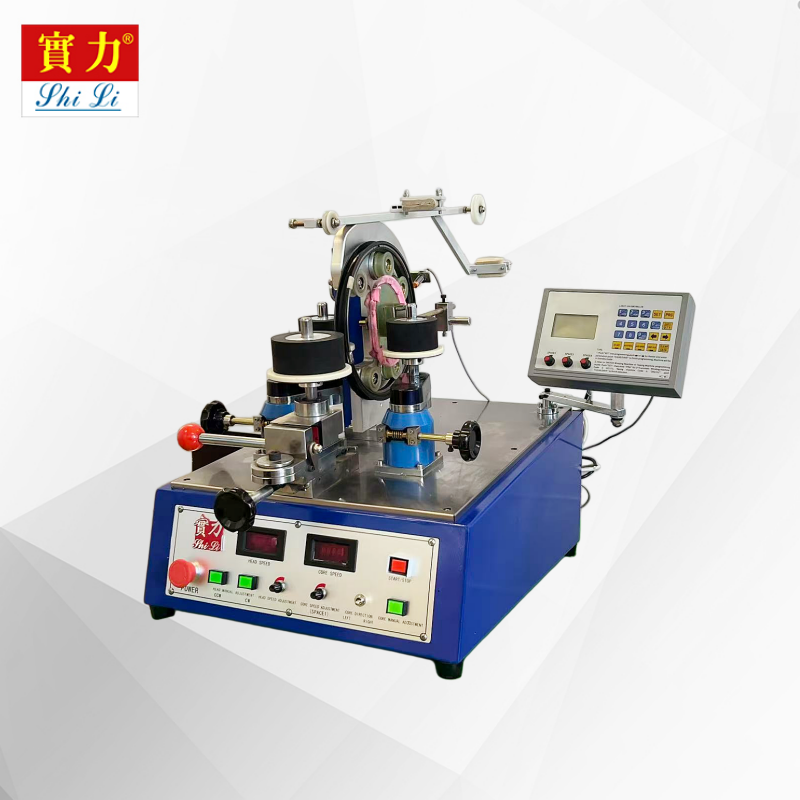
適切な製造設備を選定するには、生産量が操業効率やコスト効率に直接及ぼす影響を正確に理解することが不可欠です。 半自動巻線機 セミオート巻線機は、完全手動作業と完全自動化ラインの中間に位置する重要な橋渡し的設備です。そのため、この技術に最も適した生産量範囲を把握することが極めて重要です。手動巻線、セミオート巻線機、完全自動化設備のいずれを選ぶかは、工場の生産能力要件、調達可能な資金、および運用目標に大きく依存します。
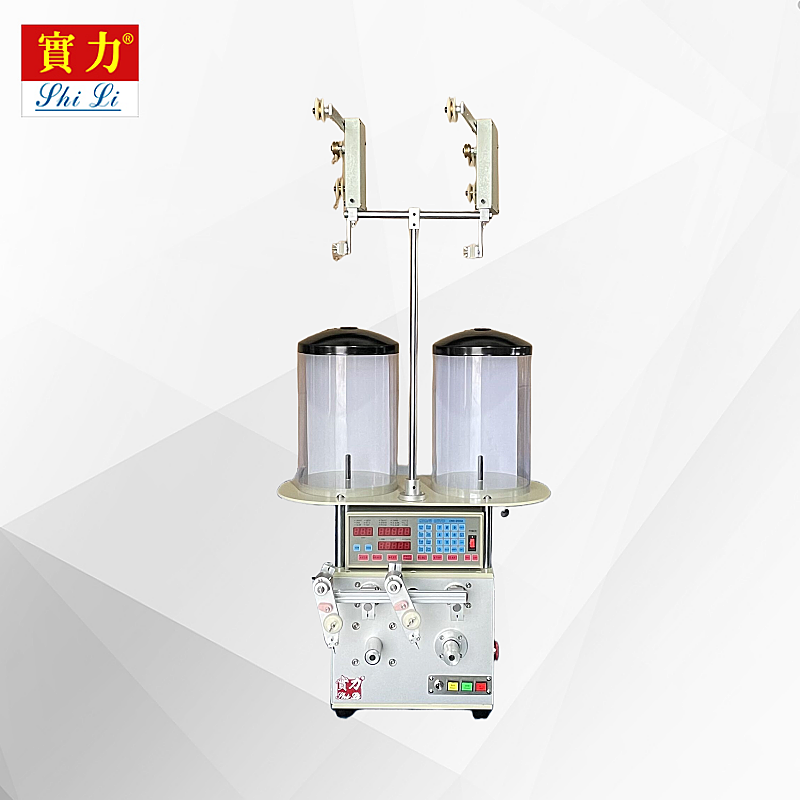
半自動巻線機は、手作業では非効率になりつつあるが、完全自動化ではコスト面で現実的でない特定の生産領域を対象としています。こうした「最適な生産規模帯」を理解することで、製造業者は設備投資を最適化しつつ、柔軟性と収益性を維持できます。本稿では、半自動巻線機が最も高い価値を発揮する生産数量の範囲について解説し、自社の運用要件にこの技術が適合するかどうかを評価する方法をご紹介します。
生産数量における最適な規模帯の理解
低生産量における自動化の課題
完全自動化された生産ラインは、通常、多額の初期投資を必要とし、設備コストは数十万ドルに及ぶことがあります。しかし、生産量が一定の閾値を下回り続ける場合、この投資は単位当たりコスト削減による回収が困難になります。半自動巻線機は、過剰な運用コストを抑えつつ大幅な生産性向上を実現するため、年間1,000個から50,000個の巻線部品を製造する施設にとって最適な選択肢です。この生産規模帯は、手作業のみの工程と比べて明確な投資対効果を発揮しつつ、完全自動化による過剰な設備投資を回避できる、まさに「最適なバランスゾーン」です。
中量生産の最適化
中規模生産は通常、年間5万〜25万台の範囲であり、この生産規模が半自動巻線機の導入に最も適した領域です。このレベルの生産では、手作業による巻線が次第に時間のかかる作業となり、ミスも増えやすくなります。一方で、完全自動化を導入すると、柔軟性が失われ、競争力の低下につながることがあります。半自動巻線機は、品質のばらつきが少なく、サイクルタイムが安定し、作業者が仕様の変更などに対応できるため、効率を維持しながら、設計変更や顧客要件への迅速な対応が可能です。特に、顧客からの受注内容に応じて仕様の調整が頻繁に必要となる場合、あるいは季節ごとに製品構成が変わるようなケースでは、半自動巻線機の柔軟性が大きな価値を発揮します。
設備投資および運用経済性
半自動設備のコスト構造分析
セミオート巻線機の導入コストは、仕様、スピンドル数、自動化レベルによって異なりますが、一般的に2万ドルから10万ドル程度です。これは、ほとんどの製造施設にとって、大きな投資ではあるものの、十分に管理可能な範囲内です。初期購入価格に加えて、オペレーターの教育、定期的な保守作業、および時折の交換部品の調達が必要ですが、こうした継続的な費用は、完全自動化されたライン管理と比較すると、ずっと低く抑えられます。5年間の総所有コスト(TCO)で評価すると、セミオート巻線機は手作業による巻線と比べて、単位当たりコストを30~60%削減できることが多く、しかも完全自動化システムに比べて構成がはるかにシンプルです。この経済的優位性は、年間生産量が5万~20万個と安定している場合に最も顕著です。この規模であれば、設備の稼働率が十分高く、投資対効果が確保される一方で、過剰な余剰能力による資源の無駄も避けられます。
生産能力と投資回収期間
典型的な半自動巻線機は、ワイヤーの太さ、コイル仕様、製品の複雑さに応じて、時速100~500個の巻線部品を生産できます。この生産ペースでは、標準的な稼働時間で年間80万~400万個の部品を処理可能であり、中規模生産メーカーにとって十分な余裕のある生産能力を確保できます。半自動巻線機の投資回収期間は、現行の人件費、製品仕様、生産量によって異なりますが、一般的には18~48か月程度です。これは、既存のメーカーが比較的容易に導入できるアップグレード手段といえます。現在、手作業による巻線工程でボトルネックが発生していたり、熟練作業員の確保が困難になっている企業では、半自動巻線機の導入により、今後さらに確保が難しくなる専門的な技能を持つ作業員への依存度を低減できるため、投資回収が加速するケースが多く見られます。
運用上の柔軟性とスケーラビリティに関する検討事項
製品仕様への柔軟な対応力
半自動巻線機の重要な利点の一つは、大きな構成変更や高価な金型交換を伴わずに、コイルの仕様に大幅なばらつきがあっても対応できる点です。単一製品向けに最適化された完全自動化システムとは異なり、 製品 半自動巻線機では、ワイヤー張力・巻線速度・層数・ピッチなどのパラメーターを、機械的な部品交換ではなく、操作インターフェースから簡単に調整できます。この柔軟性により、受託製造業者やカスタム部品サプライヤー、あるいは共通設備で複数の製品バリエーションを生産する工場にとって、半自動巻線機は特に価値の高い選択肢となります。生産ラインで頻繁な製品切替が必要な場合、あるいは顧客からの発注仕様が随時変更されるような状況においても、半自動巻線機を用いれば、手作業による生産や過大な自動化装置に比べて、品質の低下や生産遅延を招くことなく、迅速な切替が可能です。
成長および将来の生産能力計画
半自動巻線機は、今後数年にわたって生産量の増加が見込まれるメーカーにとって、魅力的なスケーラビリティを提供します。すぐにボトルネックとなる手作業と、莫大な設備投資を要する完全自動化の間で二者択一を迫られるのではなく、半自動巻線機は、事業の成長に合わせて段階的に拡張できる中間的な選択肢となります。多くの工場では、2台または3台の半自動巻線機を並列して運用し、バックアップ体制を確保するとともに、各機械を特定の製品専用に割り当て、急激な大規模投資を避けながら段階的な増産を実現しています。このモジュール式の生産能力拡張方式は、年間15~30%の需要増が見込まれるメーカーにとって特に有効です。需要の伸びに応じて機械を徐々に追加することで、財務的な柔軟性を維持しつつ、リスクを効果的に管理できます。
品質と一貫性の要因
出力の標準化と不良品の削減
手動巻きでは、作業者の疲労度、熟練度のばらつき、および日々の集中力の変動により、張力のばらつき、層の均一性、寸法精度に大きなばらつきが生じます。半自動巻線機は、機械式張力調節機構によって張力を一定に保ち、電子モニタリングで層数を正確に制御し、すべての部品において巻線パターン間の間隔を完全に同一にすることで、こうしたばらつきの原因を排除します。コイルの品質が顧客製品の性能、信頼性、あるいは電気的特性に直接影響する用途では、半自動巻線機の導入は、不良品率を手動作業時の通常5~15%から1~3%へと大幅に低減することによる欠陥削減効果だけで、十分な投資対効果を示します。この品質向上は、航空宇宙、医療機器、自動車などの分野において特に重要であり、コイル仕様の不均一性が現場での故障を引き起こしたり、規制対応上の文書整備に支障をきたす可能性があるためです。
文書化とトレーサビリティ
現代の半自動巻線機システムには、データ記録機能が備わっており、生産パラメーター、稼働時間、オペレーターの担当情報などを、製造される各部品ごとに記録します。こうした記録により、品質マネジメントシステムや顧客による監査、あるいは偶発的に発生した問題に対する原因究明に活用できるトレーサビリティ記録が構築されます。このため、規制対象産業向けや、製造工程の管理状況を文書で証明することを求める顧客向けに製品を供給するメーカーにとって、半自動巻線機は特に価値の高い設備となります。また、半自動巻線機から得られるデータは、生産技術者が傾向を分析し、パラメーターの最適化を図る機会を特定したり、組織の技術的知見を長期にわたって蓄積・継承するための技術記録を整備したりするといった、継続的改善活動にも活用できます。
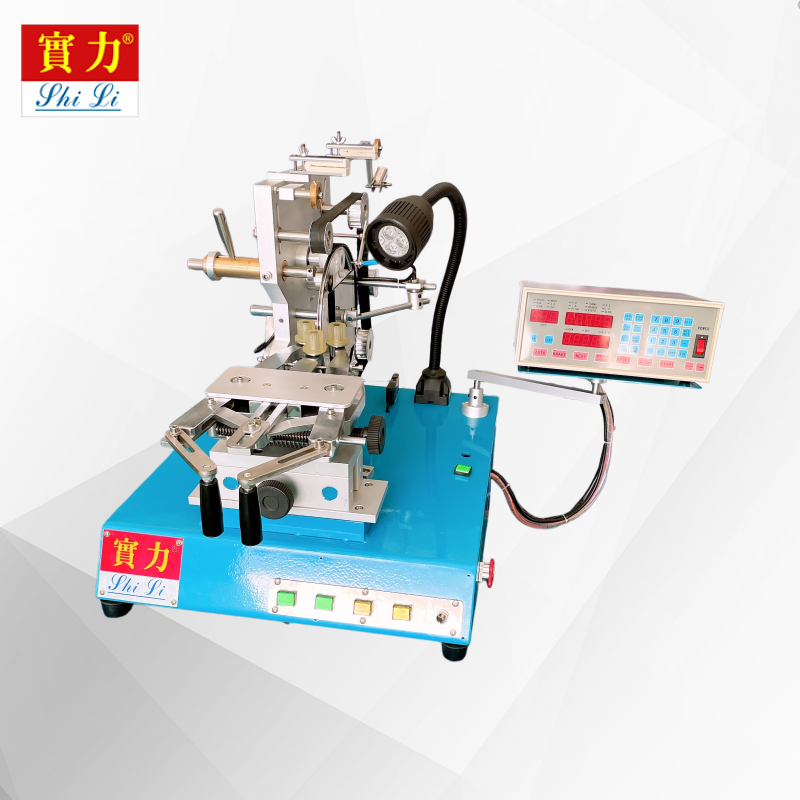
よくあるご質問
半自動巻線機を導入することが経済的に妥当となる最低生産量はどの程度ですか?
多くのメーカーでは、設備費、設置工事費、従業員の訓練費用、および先進国における一般的な人件費を考慮すると、年間約2万~3万台のコイル巻き部品を生産する規模に達した時点で、半自動巻線機の導入が経済的に正当化されると判断しています。この生産量を下回る場合は、単位あたりの固定費負担が依然として高すぎますが、これを上回ると、生産性の向上と人件費削減による明確な投資回収効果が得られます。具体的な損益分岐点は、現行の手作業人件費、製品の複雑さ、および調達可能な資金額によって異なりますが、年間1万5千台未満の生産規模の施設では、通常、手作業による生産または外部委託の方が適しています。
半自動巻線機は、非常に複雑または特殊なコイル設計にも対応できますか?
セミオート巻線機は、多層構造やピッチ可変巻線、混合線径、複雑な形状など、ほとんどの高度なコイル仕様に対応できます。ただし、三次元形状や特殊な材料組み合わせといった極めて専門性の高い要件については、一般的なセミオート巻線機の能力を上回る場合があります。産業用コイル用途の約90%においては、オペレーターによる手動操作とプログラマブルなパラメーター設定により、十分な柔軟性が確保されます。工場で時折、極めて特殊な設計の部品を製造する必要がある場合、セミオート巻線機は一時停止してその部品の生産に使用することが可能であり、若干の生産性低下は許容しつつ、多様な製品要件にわたって設備投資を有効に活用できます。
繁忙しい生産環境におけるセミオート巻線機の保守点検スケジュールは、どのように管理されていますか?
セミオート巻線機は、通常、張力機構の点検、ワイヤーガイドの清掃、ベアリングへの潤滑油供給、電子制御部の点検など、予防保全を定期的に行う必要があります。これらの作業頻度は、使用頻度やメーカーの仕様によって異なり、月1回から四半期に1回程度が一般的です。ほとんどの保全作業は、交代勤務の休憩時間、夜間、あるいは週末など、平日の生産に支障をきたさないタイミングで実施可能です。また、定例の保全期間の間も、オペレーターによる日常的なトラブル対応は引き続き行えます。セミオート巻線機の予防保全計画を生産計画に組み込むことで、稼働率の安定化を図るとともに、重要な生産期間中の突発的な故障を未然に防ぐことができます。