 EN


At drive en halvautomatisk viklemaskine effektivt kræver mere end blot at køre produktionscyklusser. At forstå, hvilke vedligeholdelsesopgaver der kan udføres selv på en halvautomatisk viklemaskine, er afgørende for at sikre udstyrets pålidelighed, reducere uventet nedetid og udvide levetiden for din investering. Mange anlægsoperatører mener, at al vedligeholdelse skal udliciteres til specialiserede teknikere, men denne antagelse fører ofte til unødige omkostninger og længerevarende produktionsafbrydelser. I virkeligheden kan mange rutinemæssige vedligeholdelsesopgaver på en halvautomatisk viklemaskine trygt og effektivt udføres af trænet internt personale, hvilket giver dig mulighed for at opretholde topydelse samtidig med, at du kontrollerer vedligeholdelsesomkostningerne.
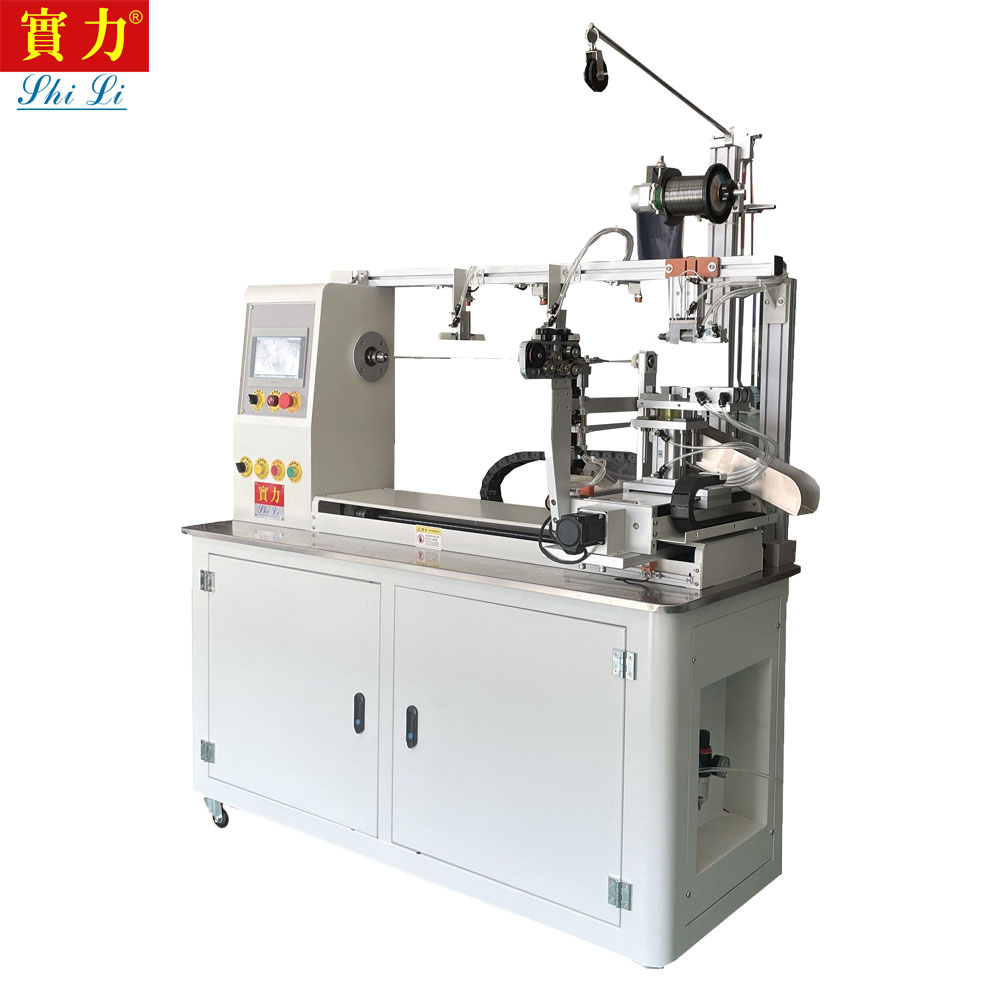
Forskellen mellem selvudførbart og specialiseret vedligeholdelse af en halvautomatisk viklemaskine afhænger af opgavens kompleksitet, sikkerhedsmæssige konsekvenser og den specifikke konstruktion af din udstyr. Grundlæggende forebyggende vedligeholdelse – såsom rengøring, smøring, visuelle inspektioner og justering af komponenter – falder typisk inden for operatørens eller vedligeholdelsesteknikerens ansvarsområde. Komplekse elektriske diagnostikker, motoromvikling eller kalibrering af præcisionskomponenter kræver dog ofte fabriksuddannede specialister. I denne artikel undersøges mulighederne for selvvedligeholdelse af en halvautomatisk viklemaskine, herunder praktiske opgaver, som jeres team kan håndtere internt, samt hvornår professionel intervention er påkrævet.
Rutinemæssig rengøring og affaldshåndtering
Daglig overflade- og komponentrengøring
En af de mest vigtige – men ofte forsømte – vedligeholdelsesopgaver på en halvautomatisk viklemaskine er regelmæssig rengøring. Støv, fiberrester og produktionsaffald opbygger sig på maskinens ydre overflade, kølefiner, motorhuset og spindelområdet, hvilket forringer varmeafledningen og øger risikoen for lejedamage. Ved hjælp af trykluft, bløde børster og uld-frie klude kan operatører sikkert fjerne opsamlet snavs fra tilgængelige overflader på en halvautomatisk viklemaskine uden at skulle adskille komponenter. Denne opgave skal udføres dagligt eller efter hver produktionsrunde – afhængigt af jeres driftsmiljø. Korrekt rengøring forhindrer motoroverophedning, sikrer god synlighed til overvågning af driften og reducerer risikoen for, at snavs trænger ind i bevægelige dele under produktionen.
Vedligeholdelse af indvendigt spindel- og krydsområde
Spindelområdet og spolemonteringen på en halvautomatisk viklemaskine er særligt udsat for akkumulering af fiber og støv. Operatører kan forsigtigt få adgang til disse områder ved hjælp af komprimeret luft og bløde børster for at fjerne vikleprodukter. Når der rengøres indre komponenter i en halvautomatisk viklemaskine, skal maskinen altid være slukket og sikret i overensstemmelse med sikkerhedsprotokollerne. Fjernelse af uld og fiberopbygning fra spoleindsætningspunktet og spindelflangerne forhindrer justeringsproblemer og viklefejl. Denne forebyggende rengøring på en halvautomatisk viklemaskine tager typisk under 15 minutter, men kan forhindre kostbare produktionsforsinkelser forårsaget af blokeringer eller forkerte tilførsler.
Lubrication og aksepleje
Identificering af smørepunkter på din udstyr
Korrekt smøring er grundlæggende for at forlænge levetiden af en halvautomatisk viklemaskine. De fleste producenter leverer smørekort, der identificerer lejerpunkter, tandhjulsmonteringer og drejepunkter, der kræver periodisk oliesmøring. Før du påfører smøremiddel til en halvautomatisk viklemaskine, skal du konsultere udstyrsmanualen for at bekræfte, hvilke steder der kræver smøring, og hvilken type smøremiddel der anbefales. Brug af forkert smøremiddel eller over-smøring kan beskadige tætninger, tiltrække forureninger og påvirke lejernes funktion negativt. Selvvedligeholdelse af en halvautomatisk viklemaskine omfatter ofte påføring af let maskinolie eller specialiseret lejergrease på tilgængelige punkter med fastsatte intervaller – typisk hver 200 til 500 driftstimer, afhængigt af maskinens konstruktion og miljøforhold.
Sikre anvendelsesteknikker til selvvedligeholdelse
Ved udførelse af smøring på en halvautomatisk viklemaskine skal smøremidlet påføres i målte mængder ved hjælp af en oliekande eller en fedtapplicator i stedet for at overmætte lejerne. Tør ekstra smøremiddel af fra en halvautomatisk viklemaskine for at undgå støvopsamling og for at forhindre glidning ved koblingspunkterne mellem motor og spindel. Vent altid, indtil maskinen er kølet ned, før du smører komponenter, der kører varmt på en halvautomatisk viklemaskine, og udfør smøringen under planlagt nedetid i stedet for under drift. Overvåg lejertemperaturen efter smøring for at sikre normal drift; enhver markant temperaturstigning kan tyde på over-smøring eller lejerslitage, hvilket kræver professionel inspektion af din halvautomatisk viklemaskine.
Visuelle inspektioner og justeringsopgaver
Bæltespændings- og justeringskontroller
En halvautomatisk viklemaskine bruger typisk remme eller kædedriveløsninger til at overføre effekt fra motoren til spindlen og spændingsmekanismerne. Kontrol af remspændingen er en simpel selvvedligeholdelsesopgave, der forhindrer remglidning og ujævn vikling. En korrekt spændt rem på en halvautomatisk viklemaskine vil give ca. en halv tomme (12,7 mm) udbøjning, når den trykkes på midten mellem hjulene. Hvis din halvautomatisk viklemaskine oplever remglidning – markeret ved ustabil spindelhastighed eller uregelmæssigheder i viklingen – er det ofte tilstrækkeligt blot at stramme spændingsboltene på motoren eller hjulmonteringen. Hvis gentagne justeringer dog ikke løser problemet, kan slidte remme kræve udskiftning – en opgave, der bør udføres af uddannede teknikere, hvis specialiserede værktøjer til fjernelse af hjul er nødvendige.
Vurdering af spindlens udløb og vibrerende bevægelse
Spindeludsving – overdreven vobling eller excentricitet under rotation – påvirker direkte vikkekvaliteten på en halvautomatisk viklemaskine. For at vurdere spindelens stand kan operatører bruge en simpel drejeviser, der placeres mod spindelens front, mens maskinen kører med lav hastighed, og kontrollere radialbevægelse. Hvis en halvautomatisk viklemaskine viser udsving, der overstiger fabrikantens specifikationer (typisk 0,005 til 0,015 tommer), kan der være tale om lejerslitasje eller spindelskade. Mindre justeringer af spindlen på en halvautomatisk viklemaskine – f.eks. stramning af lejerpåspændingsmøtrikker – kan udføres af uddannet personale, hvis værktøjer og fremgangsmådebeskrivelser er til rådighed. Betragtelige spindelproblemer kræver imidlertid typisk professionel udskiftning af lejer eller genopretning af spindlen uden for stedet.
Tjekning af elektrisk tilslutning
Visuel inspektion af tilgængelige elektriske forbindelser på en halvautomatisk viklemaskine hjælper med at forhindre uventede fejl og sikkerhedsrisici. Kontroller, at alle synlige terminalblokke, stikforbindelser og kontaktkoblinger er sikre og fri for korrosion. Oxidation eller løse terminaler på en halvautomatisk viklemaskine kan føre til ustabil strømforsyning, periodisk drift eller komponentfejl. Hvis der er korrosion til stede, kan afbrydelse af strømmen og forsigtig rengøring af terminalerne med en tør børste genoprette korrekt kontakt. At stramme eventuelle synligt løse terminalbeslag på en halvautomatisk viklemaskine er også en passende selvvedligeholdelsesopgave. Forsøg dog ikke at diagnosticere eller reparere indvendige elektriske fejl; sådanne problemer kræver professionel halvautomatisk viklemaskine service.
Spændings- og bremsesystemkontrol
Kalibrering og justering af trådspænding
Trådspændingssystemet på en halvautomatisk viklemaskine bestemmer direkte viklekvaliteten og produktens konsekvens. Mange operatører kan udføre rutinemæssige spændingsjusteringer på en halvautomatisk viklemaskine ved at bruge kalibrerede vægte eller spændingsmålere i henhold til maskinens opsætningsdokumentation. Hvis din halvautomatisk viklemaskine har manuelle justeringsskruer på spændningsmonteringen, kan operatører finjustere indstillingerne for at opfylde produktionskravene uden fabriksstøtte. Ved at afprøve spændingsadfærden med prøvetråd før produktionen bekræftes, at justeringerne på halvautomatisk viklemaskine har opnået de ønskede resultater. Hvis mekanisk slitage i selve spændningsmonteringen dog kompromitterer justeringsresponsen, bliver professionel service af spændningsmekanismen på halvautomatisk viklemaskine nødvendig.
Bremsefunktion og frigivelsesmekanisme – afprøvning
Bremsesystemet på en halvautomatisk viklemaskine skal pålideligt standse spindlens rotation, når det aktiveres, for at forhindre sikkerhedsrisici og produktskader. Operatører kan teste bremsens respons ved at aktivere bremsen under lavhastighedsdrift og bekræfte, at spindlen standser straks uden at trække. Hvis bremsens standsetid gradvist forlænges – hvilket indikerer slitage – eller hvis bremsen på en halvautomatisk viklemaskine ikke aktiveres fuldt ud, kræves professionel udskiftning. Selvstændig vedligeholdelse af bremsesystemer på en halvautomatisk viklemaskine omfatter typisk kun visuel inspektion, kontrol af renhed og funktionsprøvning – faktisk udskiftning af bremseklodser eller interne reparationer kræver specialiseret ekspertise.
Ofte stillede spørgsmål
Hvilke vedligeholdelsesopgaver på en halvautomatisk viklemaskine kan uuddannede operatører udføre sikkert?
Uuddannede operatører kan udføre grundlæggende rengøring, visuel inspektion af komponenter og simpel smøring af en halvautomatisk viklemaskine under opsyn. Arbejde, der involverer elektriske systemer, præcisionsjusteringer eller fjernelse af interne komponenter, skal dog forbeholdes uddannede teknikere for at undgå udstyrsbeskadigelse eller personskade. Rådfør dig altid i din maskinmanual og følg lockout-tagout-procedurerne, når du udfører vedligeholdelse på en halvautomatisk viklemaskine.
Hvor ofte skal rutinemæssig selvvedligeholdelse udføres på en halvautomatisk viklemaskine?
Daglig rengøring og visuel inspektion skal udføres på en halvautomatisk viklemaskine, inden produktionen begynder. Smøringstidsrummet ligger typisk mellem 200 og 500 driftstimer, afhængigt af den specifikke halvautomatiske viklemaskinemodel og miljøet. Spændingskalibrering og kontrol af elektriske forbindelser skal udføres ugentligt eller som del af rutinemæssige forebyggende vedligeholdelsesplaner for din halvautomatiske viklemaskine.
Hvilke indikatorer tyder på, at professionel service er nødvendig for en halvautomatisk viklemaskine?
Hvis din halvautomatiske viklemaskine udviser unormale lyde, overdreven spindelvibration, intermitterende elektrisk adfærd, tab af spændingskontrol eller bremsefejl, kræves professionel service. Desuden, hvis selvudførte justeringer på en halvautomatisk viklemaskine ikke løser kvalitetsproblemer eller driftsproblemer, sikrer kontakt til udstyrsproducenten eller en autoriseret serviceudbyder korrekt diagnose og reparation af din halvautomatiske viklemaskine.